Hlboká hrdza na oceľovom držiaku, okuje na nerezovom plechu, víriace stopy na hliníkovom kryte – každý povrch potrebuje iný východiskový bod a výber nesprávnej zrnitosti brúsneho papiera je najčastejším dôvodom, prečo dokončovacia práca trvá dvakrát tak dlho, ako by mala. Krátka odpoveď: väčšina kovoobrábacích prác má rebrík zrnitosti od 40 do 400 . Začnite so zrnitosťou 40-80, aby ste odstránili hrdzu, farbu alebo zvarové guľôčky, prejdite na 120-180, aby ste tieto škrabance vymazali, zjemnite na 240-320 a dokončite na 400 alebo jemnejšie pred leštením. Vyrábame brúsne kotúče a leštiace zmesi pre železiarsky tovar, kuchynský riad, šperky a automobilové závody a výber zrnitosti je prvou otázkou, ktorú si zákazníci kladú predtým, ako sa akékoľvek koleso dotkne dielu. Tu je návod, ako si správne vybrať.
Čo vám skutočne povedia čísla
Číslo vytlačené na zadnej strane listu popisuje veľkosť abrazívnych častíc. Na stupnici CAMI bežnej v Severnej Amerike odráža, koľko zŕn sa zmestí cez jeden štvorcový palec triediacej obrazovky: nižšie čísla znamenajú väčšie, agresívnejšie zrná; vyššie čísla znamenajú jemnejšie častice a plytšie škrabance . Brúsenie je skutočne kontrolované poškriabanie – povrch, ktorý vidíte, je jednoducho vzor, ktorý tieto škrabance zanechávajú. To je dôvod, prečo profesionáli plánujú postupnosť zrnitosti, namiesto toho, aby hľadali jedno magické číslo.
Hrubé zrná (40-80): odstraňovacie práce
Tento rad použite na odstraňovanie materiálu, nie na skrášľovanie: usadeniny hrdze, staré farby, hlboké jamky a zvarové húsenice. Na skorodovanom oceľovom ráme je zrnitosť 40 alebo 60 najrýchlejšou cestou k čisteniu kovu. Hrubý papier zanecháva hlboké škrabance, ktoré musí každý ďalší krok odstrániť, preto nikdy nezačínajte hrubšie, ako si poškodenie vyžaduje.
Stredná zrnitosť (100-150): vyhladenie a oprava
Toto je ťažný rad pre celkové brúsenie a zušľachťovanie drsných povrchov. Ak je diel čistý, ale nerovný – stopy po brúske, ľahký vodný kameň, škrabance po predchádzajúcej oprave – začať tu šetrí čas aj kov.
Jemná zrnitosť (180-320): predbežná úprava
Jemné papiere zmažú škrabance zanechané strednou zrnitosťou a pripravia povrch na konečnú úpravu. Pre väčšinu oceľových a nerezových dielov smerujúcich k brúsnemu kotúču je 320 praktickým bodom zastavenia.
Ultra jemné zrno (400): finálne prechody
Tieto druhy odoberajú veľmi málo zásob. Sú na konečné miešanie, prerezávanie ľahkej oxidácie na mäkkých kovoch a brúsenie za mokra tesne pred prechodom do zrkadlového lesku.
| Rozsah zrnitosti | triedy | Najlepšie pre | Povrch To Listy |
|---|---|---|---|
| 40-60 | Hrubý | Hrdza, farba, ťažké šupiny, zvarové húsenice | Hlboko viditeľné škrabance |
| 80-120 | Hrubý to medium | Miešanie hrubých škrabancov, opracovanie hrán | Jednotný vzor škrabancov |
| 150-240 | Stredné až jemné | Celkové vyhladenie, tvarovanie, predúprava | Jemné škrabance, saténový vzhľad |
| 320-400 | Dobre | Posledný prechod pred leštením kolies | Hladký matný, takmer bez škrabancov |
| 600 | Ultra jemné | Mokré brúsenie a zrkadlové predleštenie | Pololesklý, pripravený na zmes |
Na lavičke priraďte brúsku ku kovu
Rovnaké zrno sa správa na hliníku úplne inak ako na kalenej oceli. Mäkké kovy sa rýchlo režú a upchávajú papier; tvrdé kovy odolávajú rezaniu a odmeňujú ostré, odolné zrná. Rýchle výbery podľa kovu:
- Hliník a mosadz: štart nie hrubší ako 120, pokiaľ poškodenie nie je hlboké; karbid kremíka reže mäkké kovy čisto bez drážkovania.
- uhlíková oceľ: oxid hlinitý zvláda hrdzu, vodný kameň a miešanie zvarov pri najnižších nákladoch na priechod.
- Nerezová oceľ: preliezť cez rovnomerné zrnité kroky a skončiť na 320-400; preskočené kroky sa pod zrkadlovou úpravou znova objavia ako pruhy.
- meď: extrémne mäkké — zrnitosť 220 je zvyčajne dostatočne hrubá aj na viditeľné poškodenie.
Tieto pravidlá siahajú od jednorazovej opravy až po výrobné série konzol, spojovacích prvkov a armatúr. Rovnaká logika vedie aj nás leštiace práce s výrobcami hardvérových nástrojov , kde sa dokončovacie spotrebné materiály priraďujú ku každému materiálu ešte pred spustením linky.
Typy brúsnych materiálov, ktoré vydržia kov
Veľkosť zrna rozhoduje o tom, ako hlboko každý škrabanec zapadne; typ abrazívneho materiálu rozhoduje o tom, ako dlho bude papier rezať. Tri zrná pokrývajú takmer každú kovovú prácu.
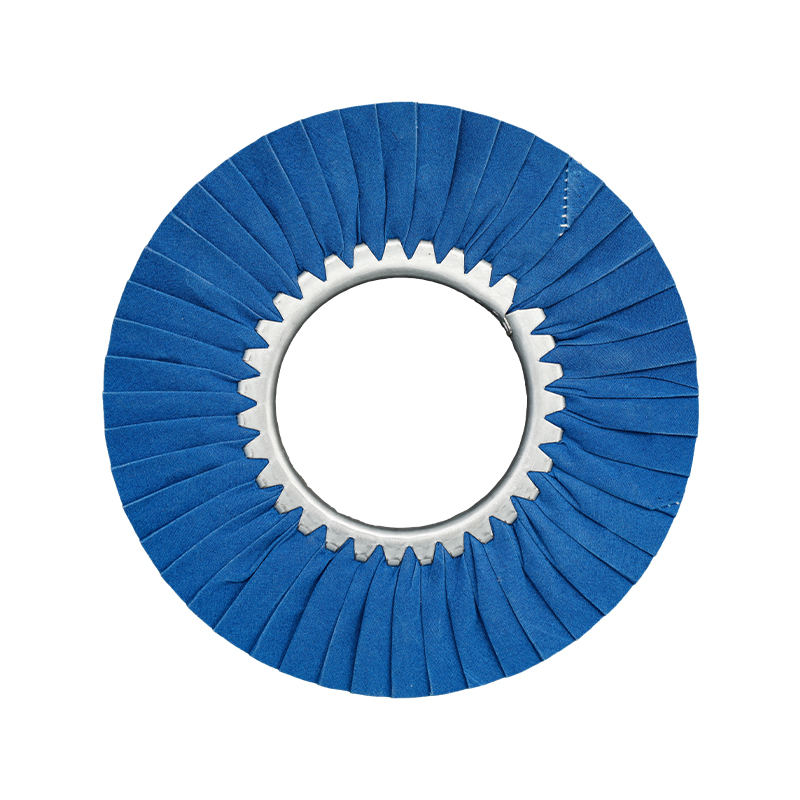
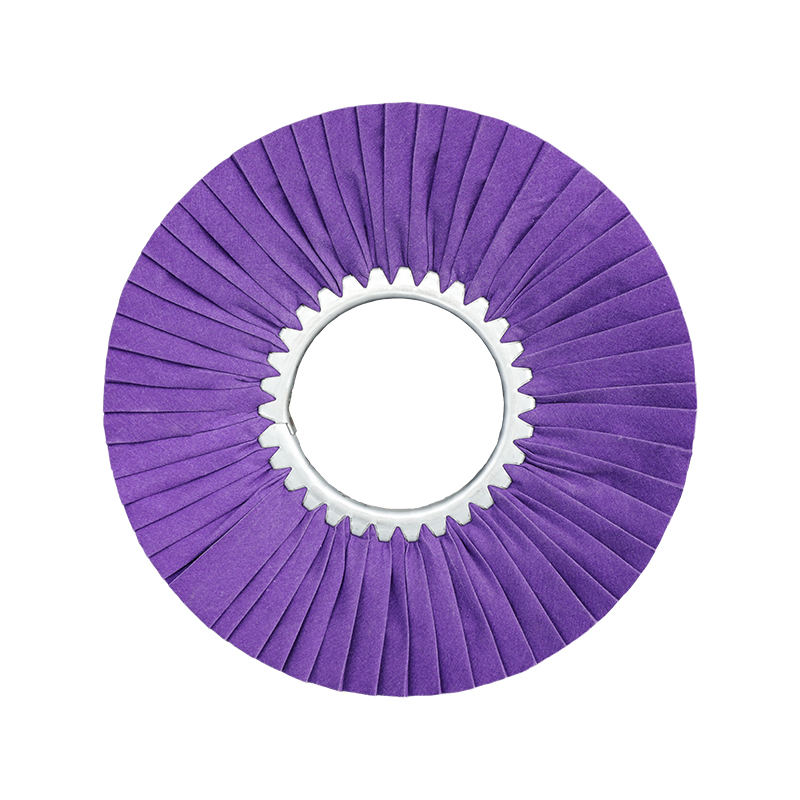
Oxid hlinitý je predvolená hodnota pre oceľ a železo. Jeho zrno je húževnaté a blokové a pri opotrebovaní sa láme na čerstvé rezné hrany, takže list zostane ostrý dlho po tom, čo sa lacnejší papier zosklovatí. Nalepené na pružnú tkaninu namiesto papierovej podložky sa z toho istého brúsneho materiálu stane lamelový kotúč, ktorý sleduje krivky, na ktoré pevný list nedosiahne:
 Lamelový kotúč z oxidu hlinitého na brúsenie ocele Oxid hlinitý grain fractures into fresh cutting edges as it wears, and a flexible cloth backing lets this flap wheel follow curves a rigid sanding sheet cannot reach on steel work. Zobraziť produkt →
Karbid kremíka je ostrejší, tvrdší a krehkejší – lepšia voľba pre hliník, meď a mosadz a pre mokré brúsenie. Kalcinované druhy držia svoje hrany pri teple a zanechávajú na mäkkých kovoch jemnejší, kontrolovanejší vzor škrabancov:
 Lamelové koliesko z kalcinovaného karbidu kremíka na mäkké kovy Kalcinovaný karbid kremíka zostáva ostrý za tepla a reže s minimálnym spálením, vďaka čomu je tento kotúč vhodný na jemnejšiu, kontrolovanú povrchovú úpravu hliníka, medi, mosadze a nehrdzavejúcej ocele. Zobraziť produkt →
Zirkónia a keramické zrná patria skôr k vysokotlakovému silovému brúseniu než k ručnému brúseniu. Siahnite po nich pri náročnom odstraňovaní materiálu a potom pre každý jemnejší krok prejdite na oxid hlinitý alebo karbid kremíka.
Progresia zrnitosti, ktorá zabraňuje prepracovaniu
Toto je pravidlo, ktoré oddeľuje čistý koniec od premárneného popoludnia: postupujte vždy o jeden zrnitosť a nikdy nepreskočte viac ako jeden stupeň . Jemnejší papier nedokáže odstrániť škrabance hlbšie, než je jeho vlastné zrno – vyleští iba povrch okolo nich a skryté škrabance sa znova objavia v momente, keď leštiaca zmes začne.
- Začnite s najhrubšou zrnitosťou, ktorú poškodenie skutočne vyžaduje – a nie hrubšie.
- Brúste v jednom konzistentnom smere ľahkým, rovnomerným tlakom, kým celý povrch nevykazuje rovnomerný vzor škrabancov.
- Utrite všetok prach a potom posuňte presne o jednu zrnitosť nahor: 80 až 120, potom 180 a potom 240.
- Otočte smer brúsenia o 90 stupňov v každom kroku; keď staré škrabance zmiznú, posyp je hotový.
- Zastavte na 320-400 pre saténový povrch alebo pokračujte na 600 a jemnejšie, ak je diel smerovaný na zrkadlové leštenie.
Kde sa brúsenie končí a leštenie začína
Dokonca aj papier so zrnitosťou 1000 sa stále poškriabe – len veľmi jemne. Skutočné zrkadlo vôbec nepochádza z brúsneho papiera; pochádza z brúsnych kotúčov a zmesí, ktoré sa režú a vyhladzujú na mikroskopickej úrovni. Pre väčšinu kovových častí je bod odovzdania a Zrnitosť povrchu 320-400 : rovnomerný, čistý a bez škrabancov dostatočne hlbokých na to, aby vydržali leštenie.
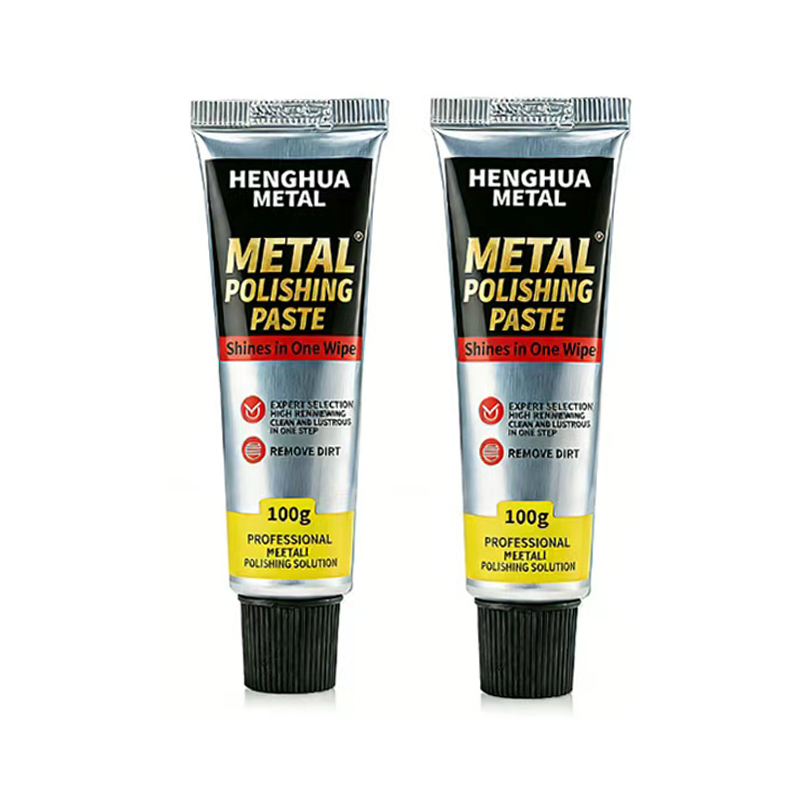
Zmesi majú rovnakú logiku ako zrná a sú farebne odlíšené podľa reznej sily. Žlté a hnedé triedy rezané a hladké hneď po brúsení; biele triedy dodávajú oceli lesklú povrchovú úpravu; a zelená zmes je priemyselným štandardom pre zrkadlovú úpravu nehrdzavejúcej ocele a chrómované časti.
 Zelená leštiaca zmes na báze oxidu chrómu Zelená zmes s oxidom chrómu je priemyselným štandardom pre zrkadlovú povrchovú úpravu nehrdzavejúcej ocele a chrómovaných dielov, pričom sa ako posledný krok farbenia dopĺňa rebrík zrnitosti. Zobraziť produkt →
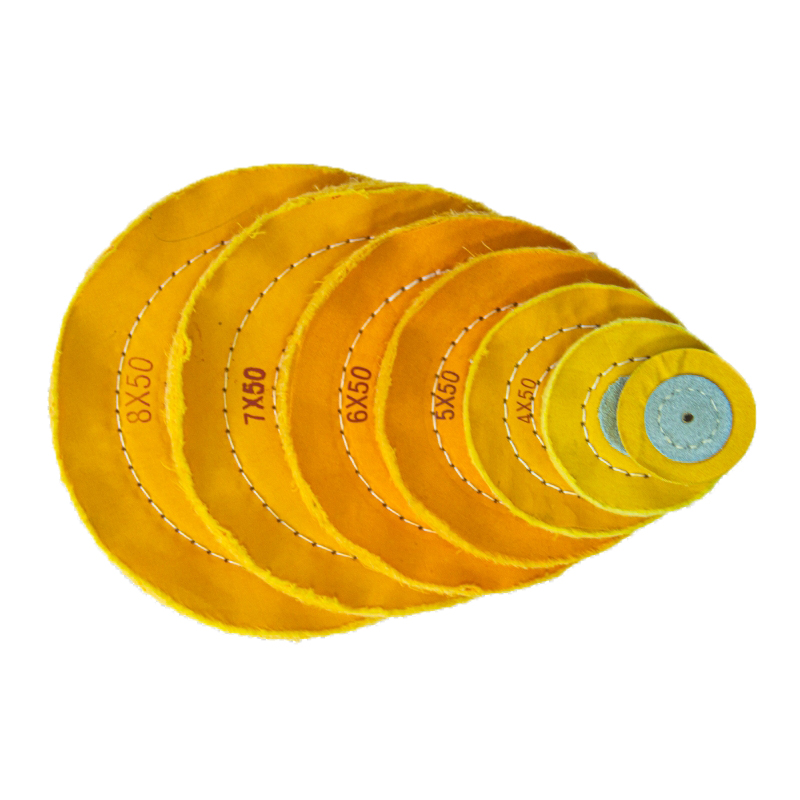
Spárujte každú zmes so správnym kotúčom – sisal na rezanie, šitá tkanina na vyhladenie, mäkká bavlna na konečné farbenie – a z rebríka zrnitosti sa stane kompletný dokončovací systém. Pre celú sekvenciu kolesa a zmesi, kov za kovom, naše vodidlo leštenia veterného kolesa na povrchovú úpravu zrkadla prechádza ním krok za krokom.
Tri chyby, ktoré ničia kovový povrch
- Preskakovanie krokov piesku. Hlboké škrabance, ktoré dnes skryjete, sa znovu objavia pri prvom dotyku zlúčeniny s dielom.
- Príliš silné stlačenie. Silný tlak leští papier, zahrieva tenký kov a ryje mäkké kovy. Nechajte obilie robiť rezanie.
- Brúsenie cez prach. Spotrebované zrná a kovové častice zachytené pod plechom ťahajú čerstvé škrabance cez hotové plochy. Utrite medzi každou výmenou zrna.
Žiadna z nich nestojí vopred nič, čomu by ste sa mali vyhnúť – stojí to potom prepracovanie.
Grit Ladder v skratke
Vyberte si počiatočnú zrnitosť podľa poškodenia pred vami, nie zo zvyku: 40-80 na odizolovanie, 120-180 na hladké, 240-320 na zjemnenie, 400 a jemnejšie na predleštenie. Priraďte brúsivo ku kovu – oxid hlinitý pre oceľ, karbid kremíka pre mäkké kovy – a pred leštením stúpajte po jednom kroku na 320 alebo 400. Táto sekvencia pokrýva všetko od zhrdzaveného hardvéru až po leštený kuchynský riad.
Keď diel opustí fázu brúsneho papiera, kvalita zrkadla závisí od kolies a zlúčenín, ktoré nasledujú. Tento spotrebný materiál vyrába náš závod v Ningbo vo veľkom – sisalové kotúče, látkové brúsne kotúče, lamelové kotúče a farebne odlíšené zmesi v prispôsobených veľkostiach pre výrobné linky po celom svete.