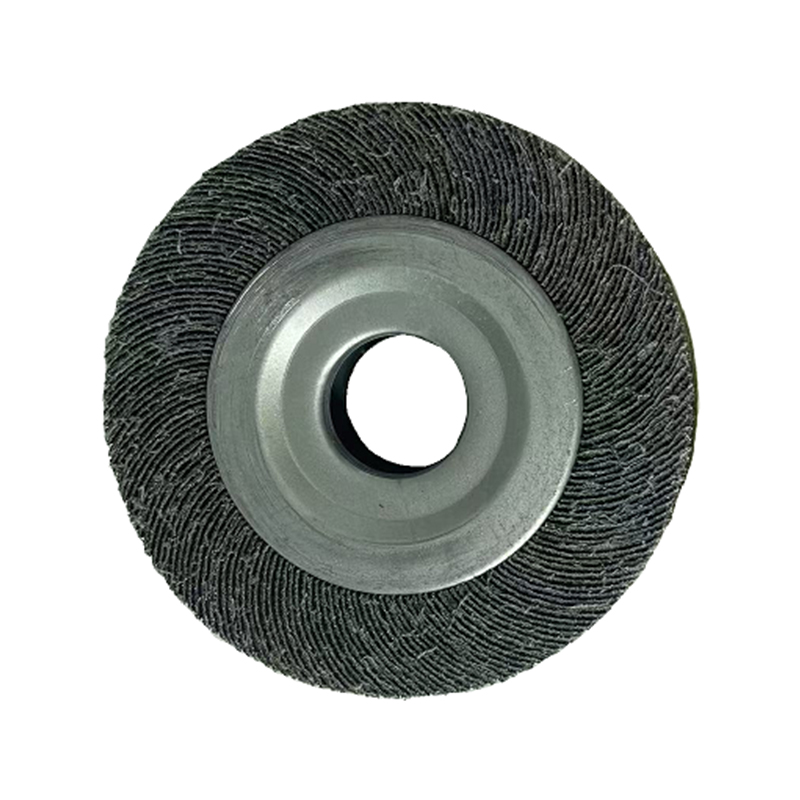
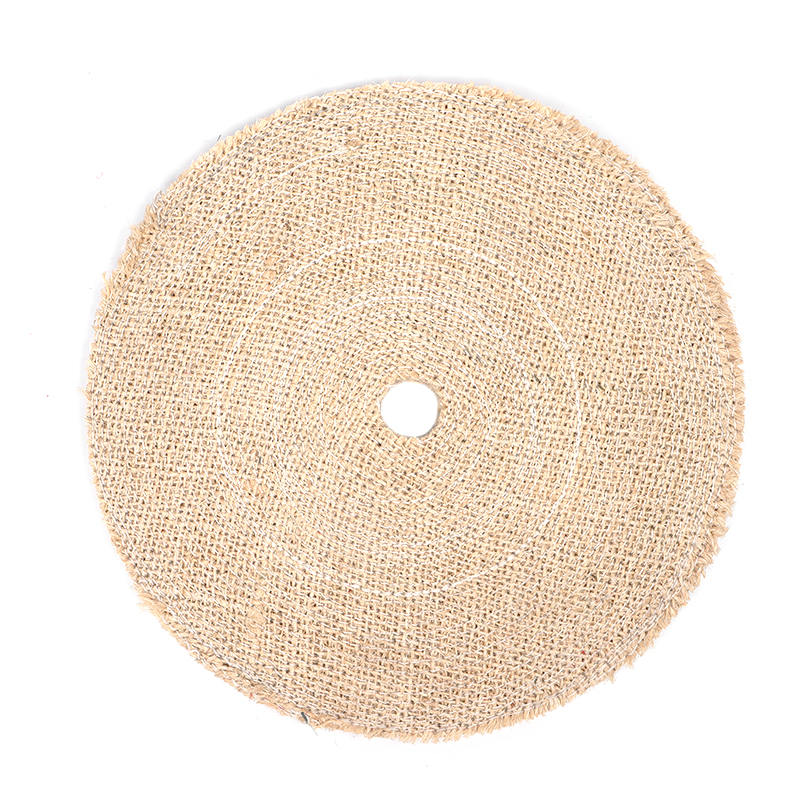
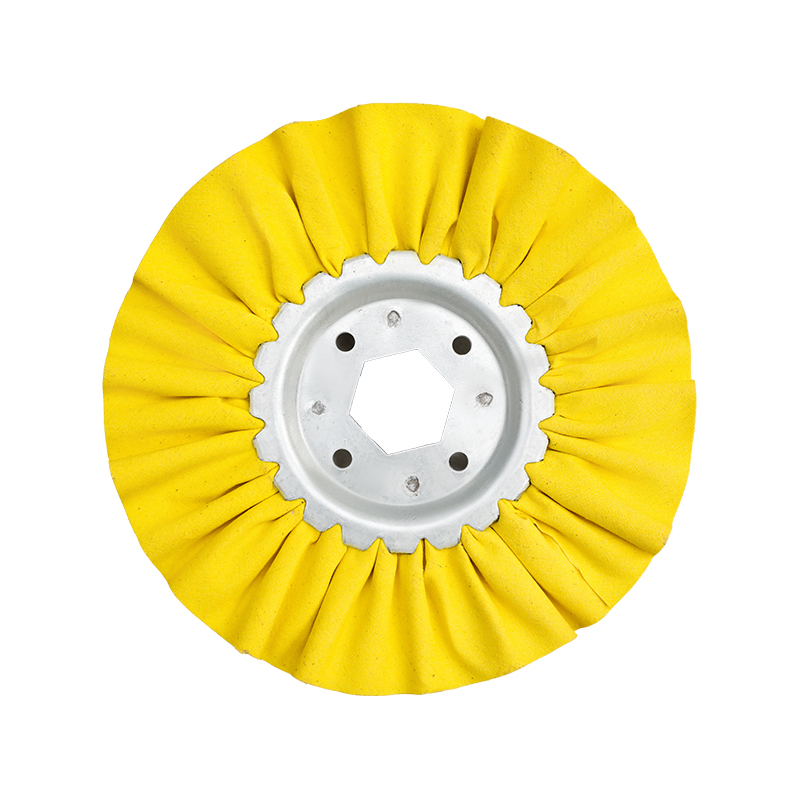
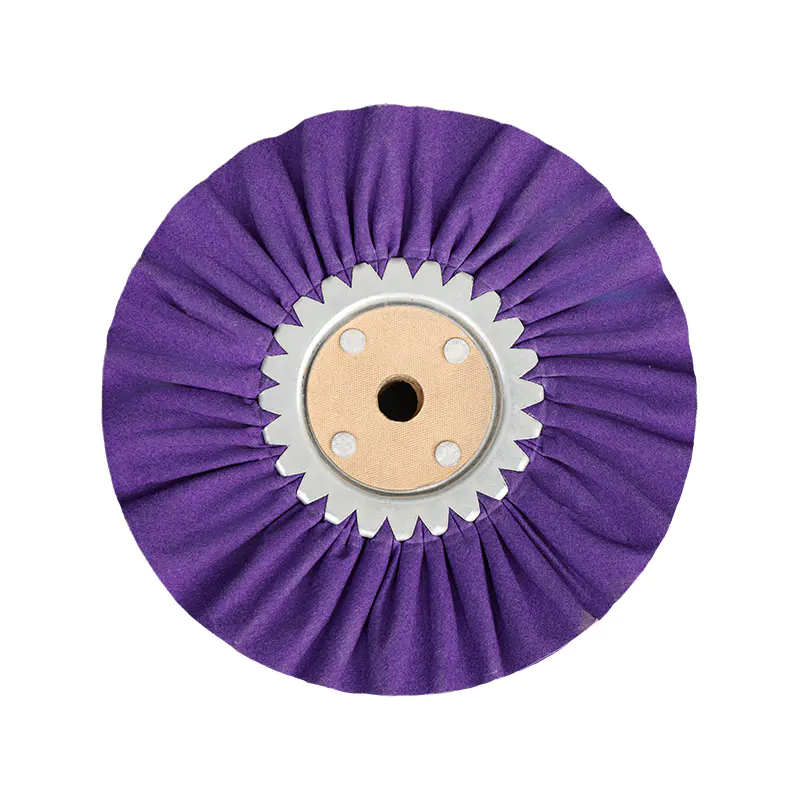
A veterné koleso — tiež široko označované ako brúsne koleso, ventilované brúsky alebo bias airway buff — je vysokovýkonný leštiaci nástroj určený špeciálne pre konečné alebo medzistupne povrchovej úpravy kovov . Na rozdiel od sisalových alebo prešívaných bavlnených koliesok, ktoré uprednostňujú agresívne odstraňovanie materiálu, je veterné koliesko navrhnuté s ohľadom na presnosť: jeho skladaná, skladaná látková konštrukcia vytvára vnútorné vzduchové kanály, ktoré umožňujú nepretržité prúdenie vzduchu cez koliesko počas prevádzky. Toto vetranie aktívne odvádza teplo z kotúča aj z povrchu obrobku, čo umožňuje dlhšie neprerušované leštenie, konzistentnejšiu distribúciu zmesi a čistejšiu a žiarivejšiu finálnu povrchovú úpravu, než akú zvyčajne poskytujú bežné leštiace kotúče.
Z praktického hľadiska sú veterné kolesá nástrojom voľby na dosiahnutie zrkadlovej povrchovej úpravy nehrdzavejúcej ocele, hliníka, mosadze, medi, zliatiny zinku a širokej škály neželezných kovov. Používajú sa vo veľkej miere v automobilovej výrobe, hardvérovej výrobe, výrobe kuchynského riadu, nábytkárskej kovovýrobe, stavebných materiáloch a pracovných postupoch predúpravy galvanickým pokovovaním. Či už získavate veterné kolesá pre vysokovýkonnú priemyselnú leštiacu linku alebo si vyberáte jedno na precízne dokončovacie práce, pochopenie toho, ako sa vyrábajú, ako sa správajú a ako ich správne spárovať s leštiacimi zmesami, je nevyhnutné na dosiahnutie konzistentných profesionálnych výsledkov.
Táto príručka obsahuje úplný obraz: konštrukciu a mechaniku veterných kolies, úlohu farebne označených stupňov úpravy, párovanie zlúčenín podľa typu kovu, aplikačné odvetvia, praktické porovnanie s alternatívnymi typmi kolies a postupný pracovný postup na dosiahnutie skutočne zrkadlového povrchu.
Čo robí a Veterné koleso Iné: Vysvetlenie konštrukcie dýchacích ciest
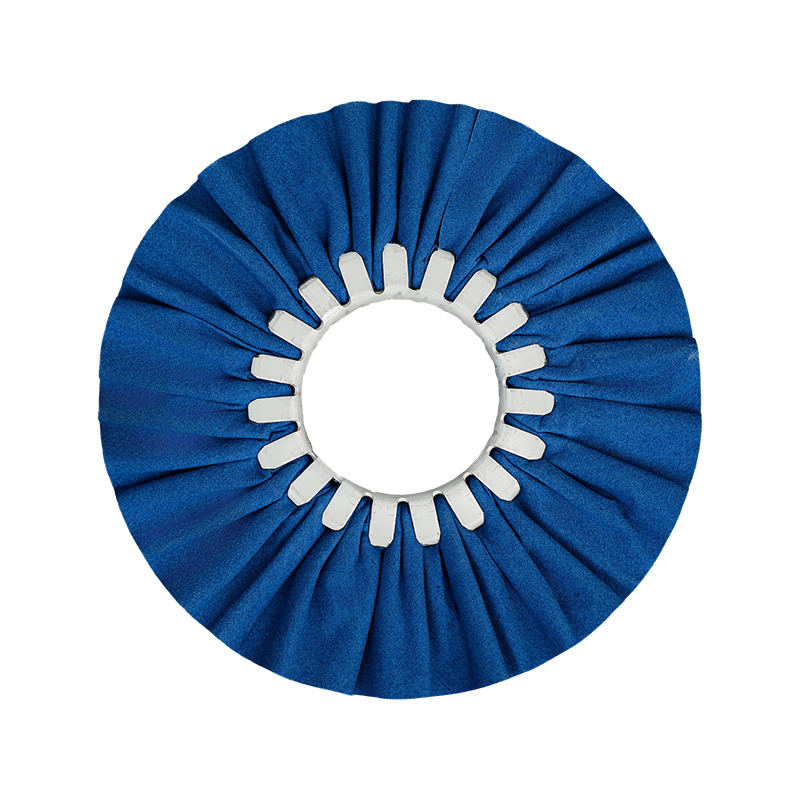
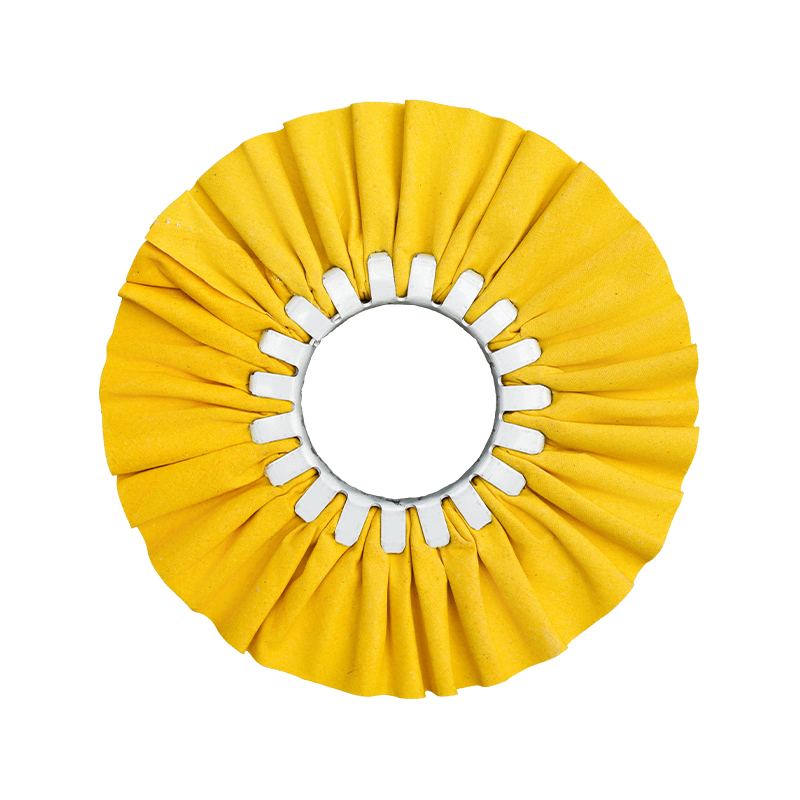
Charakteristickým znakom veterného kolesa je jeho skladaná skladaná štruktúra. Na rozdiel od bežného leštiaceho kolesa – ktoré je vyrobené z plochých vrstiev bavlny, mušelínu alebo sisalu naskladaných paralelne k sebe – je veterné koleso skonštruované pripevnením viacerých vrstiev bavlnenej látky k centrálnemu oceľovému klincovaciemu krúžku spôsobom, ktorý núti každú vrstvu vytvoriť radiálny záhyb alebo záhyb. Tieto záhyby vyčnievajú smerom von zo stredu a vytvárajú čelnú plochu kolesa zloženú zo stoviek jednotlivých okrajov tkaniny, a nie z hladkého plochého povrchu.
Praktické dôsledky tohto dizajnu sú významné:
- Aktívne vetranie: Kanály medzi každým záhybom umožňujú, aby sa vzduch počas otáčania voľne pohyboval cez telo kolesa. Tento prúd vzduchu nepretržite odvádza teplo z kontaktnej zóny, čím zabraňuje nahromadeniu tepla, ktoré môže predčasne odfarbiť mäkké kovy alebo stvrdnúť leštiacu zmes na čele kotúča.
- Zvýšená retencia zlúčeniny: Každý záhyb funguje ako malé vrecko, ktoré drží a uvoľňuje leštiacu zmes, keď sa kotúč otáča proti obrobku. To poskytuje rovnomernejšie a trvalejšie dodávanie zmesi ako kotúče s plochou vrstvou, čím sa znižuje frekvencia opakovaného nanášania počas dlhších leštení.
- Kontaktné leštenie hrán: Veterné kotúče sú určené na leštenie hrán – technika pritláčania obrobku skôr k vonkajšiemu okraju čela kotúča než k plochej strane. Tento okrajový kontakt presne koncentruje leštiaci tlak, vďaka čomu sú veterné kotúče vhodné pre profilované, zakrivené alebo zložité obrobky.
- Teplota chladiaceho povrchu: Pretože vetranie aktívne riadi teplo, veterné kotúče môžu byť prevádzkované dlhšie, kým sa obrobok alebo kotúč potrebuje ochladiť. Toto je kľúčová výhoda efektívnosti pri aplikáciách s veľkou plochou, ako sú nádrže z nehrdzavejúcej ocele, hliníkové panely, karosérie prívesov a architektonické obklady.
Oceľová stredová doska alebo klinčovací krúžok v jadre kolesa nie je len montážnym komponentom – funguje aj ako chladič a konštrukčná kotva, ktorá udržuje záhyby pod stálym napätím počas vysokorýchlostnej rotácie. Štandardné veterné kolesá sú skonštruované na prevádzkové rýchlosti typicky v rozsahu 2 000 až 3 500 otáčok za minútu v závislosti od priemeru kolesa a stredový krúžok hrá rozhodujúcu úlohu pri predchádzaní delaminácii pri týchto rýchlostiach. Pri montáži veterného kolesa vždy používajte samostrediacu bezpečnostnú prírubu na zaistenie bezpečného upnutia a zabránenie oddeľovaniu vrstiev látky od stredového krúžku počas prevádzky.
Porozumenie Veterné koleso Farebné kódy a stupne ošetrenia
Jedným z najpraktickejších aspektov práce s veternými kolesami je štandardizovaný systém farebného kódovania používaný v celom odvetví na označenie stupňa úpravy a relatívnej tuhosti každého kolesa. Farby nie sú dekoratívne — každá signalizuje špecifickú úroveň pevnosti látky, zodpovedajúcu fázu procesu leštenia a odporúčaný typ kovu. Pochopenie tohto systému umožňuje operátorom okamžite vybrať správne koleso bez pokusov a omylov.
| Farba | Úroveň tuhosti | Fáza leštenia | Vhodnosť primárneho kovu | Typické zložené párovanie |
|---|---|---|---|---|
| Modrá (mletá úprava) | Najvyššie | Krok 1 — Odrežte leštenie | Nerezová oceľ, tvrdé zliatiny | Zmes čierneho šmirgľa |
| Červená (ošetrená) | Vysoká | Krok 1 — Odrežte leštenie | Nehrdzavejúca oceľ | Čierna mágia / šedá zlúčenina |
| Pomaranč (ošetrený) | Stredne vysoké | Krok 1 — Odrežte leštenie | Hliník, neželezné kovy | Hnedá tripolová zlúčenina |
| Žltá (mletá úprava) | Stredná | Krok 2 — Leštenie farieb | Hliník, mosadz, meď | Zelená červená zmes |
| Ružová (ošetrená) | Stredná-Soft | Krok 2 — Leštenie farieb | Nehrdzavejúca oceľ (second pass) | Žltá luxusná zlúčenina |
| Biela / Domet Flanel | Najjemnejší | Krok 3 — Finálna zrkadlová úprava | Všetky kovy, plasty, lak na drevo | Biely diamant / modrá červená / fialová červená |
Základný princíp je jednoduchý: tuhšie kolesá rezajú agresívnejšie, zatiaľ čo mäkšie kolesá poskytujú jemnejšiu farbu a lesk . Správne vykonaná sekvencia leštenia postupne prechádza od tvrdších, agresívnejších kotúčov spárovaných s hrubšími zmesami v počiatočných fázach k mäkším kotúčom s jemnejšími dokončovacími zmesami v konečnej fáze. Pokus o preskočenie fáz – napríklad priloženie mäkkého bieleho flanelového veterného kolieska priamo na silne poškriabaný povrch z nehrdzavejúcej ocele – nevytvorí zrkadlový povrch; škrabance jednoducho preleští bez toho, aby ich odstránil, výsledkom čoho bude zahmlený, nerovný povrch.
Je dôležité poznamenať, že farebné konvencie sa môžu medzi výrobcami mierne líšiť. Vždy si overte tuhosť a údaje o aplikácii, ktoré vám poskytne váš konkrétny dodávateľ, namiesto toho, aby ste sa spoliehali len na farbu ako na absolútne vodítko. To znamená, že široký rámec opísaný vyššie odráža široko akceptovaný priemyselný štandard a je spoľahlivým východiskovým referenčným materiálom pre väčšinu aplikácií.
Ako zladiť a Veterné koleso so správnou leštiacou zmesou
Vzťah medzi veterným kolesom a leštiacou zmesou nie je voliteľný – je základom celého procesu leštenia. Koleso poskytuje mechanický podávací mechanizmus; zmes poskytuje abrazívne rezanie alebo konečnú chémiu. Nesprávne použitie ktoréhokoľvek prvku oslabuje výstup oboch.
Sekvencia leštenia nehrdzavejúcej ocele
Pre nehrdzavejúcu oceľ je odporúčaný postup minimálne v dvoch krokoch s použitím veterných kolies. Začnite s a červené alebo modré upravené veterné koleso nabitý čiernym šmirgľom (čierna mágia) zmesou. Tento prvý krok funguje pri približne 3 000 až 3 500 otáčkach za minútu a odstraňuje škrabance 320 – 400 zŕn, povrchovú oxidáciu a akékoľvek zvyšky brúsnych línií, ktoré zostali z predchádzajúceho spracovania. Druhý krok využíva a ružové upravené veterné koleso v kombinácii so žltou deluxe zmesou pri približne 3 000 ot./min., aby sa povrch dostal zo saténu do vysokého lesku. Pre výsledky vo výstavnej kvalite posledný prechod s bielym kopulovitým flanelovým veterným kolesom naplneným modrou alebo fialovou rouge zmesou vytvorí hlboký zrkadlový povrch, ktorý je efektívne bez viditeľnej povrchovej štruktúry.
Sekvencia leštenia hliníka
Hliník si vyžaduje trochu iný prístup. Pretože hliník je mäkší a pórovitejší ako nehrdzavejúca oceľ, ľahšie absorbuje zmes a môže vytvárať hlboké drážky, ak sa používajú príliš agresívne kolesá. Začnite s an veterné koleso s oranžovou úpravou a hnedá tripoli zmes pri 3 000 až 3 500 ot./min. na odstránenie škvŕn po brúsení zrnitosti 400 a 600 z povrchu. Nasledujte s a veterné koleso upravené žltým mlynom v kombinácii so zmesou green rouge pri 2 500 až 3 000 ot./min. na dosiahnutie farebnej hĺbky a lesku. Pre ukážkové povrchové úpravy na hliníkových kolesách, nádržiach alebo diamantovom plechu dokončite flanelovým veterným kolesom a jemnou fialovou alebo modrou zmesou. Použite mierny tlak a vyhnite sa tomu, aby ste zostali v jednej polohe, aby ste zabránili deformácii povrchu tenkých hliníkových panelov spôsobenej teplom.
Zliatina mosadze, medi a zinku
Pre mosadzné a medené obrobky slúži hnedá tripoli zmes spárovaná s oranžovým alebo žltým veterným kolesom ako účinný krok rezania pri prvom prechode, ktorý odstraňuje povrchové stopy a ľahkú oxidáciu bez nadmerného rezania mäkšieho kovového substrátu. Druhý stupeň využíva zmes červenej farby s mäkkým flanelovým veterným kolieskom na vytvorenie bohatého, teplého lesku, ktorý je charakteristický pre vysokokvalitné mosadzné a medené povrchové úpravy. Hardvérové komponenty zo zliatiny zinku – bežné v dekoratívnych kovaniach, dverových kovaniach a kúpeľňových doplnkoch – dobre reagujú na priamu dvojkrokovú sekvenciu s použitím žltej zmesi na rezanie a bielej diamantovej zmesi na flanelovom veternom kolese na konečnú farbu.
Nekovové povrchy: plasty, drevený lak a koža
Chladiaci prevádzkový profil veterného kolesa ho robí vhodným aj pre určité nekovové aplikácie. Na lakovaných povrchoch, lakoch na nábytok s vysokým leskom a koženom tovare môže variant mäkkého flanelového veterného kolesa – používaný pri nízkej rýchlosti (zvyčajne pod 2 200 ot./min) s bielou alebo modrou zmesou – odstrániť ľahké povrchové škrabance a obnoviť lesk bez vytvárania úrovní tepla, ktoré by spôsobovali pľuzgiere alebo zmäkčovali povrch. Vďaka tejto všestrannosti sú veterné kolesá užitočným nástrojom nielen v kovoobrábacom prostredí, ale aj v automobilovom priemysle, v dielňach na konečnú úpravu dreva a vo výrobe koženého tovaru.
Veterné koleso vs. Iné typy brúsnych kotúčov: Kde sa každý hodí v procese leštenia
Profesionáli v oblasti povrchovej úpravy kovov pracujú s viacerými typmi kotúčov, z ktorých každý je umiestnený v špecifickej fáze sekvencie leštenia. Pochopenie toho, kam sa veterné koleso hodí – a kam nie – predchádza nákladným chybám a zbytočným výdavkom na spotrebný materiál.
| Typ kolesa | Stavebníctvo | Generovanie tepla | Rezanie agresie | Najlepšia scéna | Možnosť zrkadlovej povrchovej úpravy |
|---|---|---|---|---|---|
| Sisalové koleso | Prešívané vrstvy sisalových vlákien | Vysoká | Veľmi vysoká | Krok 1 — Silné znižovanie | Nie |
| Špirálovo šitá bavlna | Ploché bavlnené, prešívané krúžky | Stredná | Stredná | Krok 2 — Stredný strih a farba | Čiastočné (satén) |
| Veterné koleso (Treated) | Plisovaná látka, stredový krúžok | Nízka – Stredná | Stredná–High (by grade) | Krok 1–2 (závisí od stupňa farby) | Áno (s flanelovou triedou) |
| Veterné koleso (Flannel) | Skladaný flanel, stredový krúžok | Veľmi nízka | Nízka | Krok 3 – zrkadlová úprava | áno |
| Voľný bavlnený mop | Neprešívaná mäkká bavlna | Veľmi nízka | Veľmi nízka | Krok 3 - Konečná farba | áno |
Kľúčovým poznatkom z tohto porovnania je, že veterné kotúče zaujímajú jedinečnú pozíciu v sekvencii leštenia: sú schopné poskytovať strih aj farbu v závislosti od stupňa ošetrenia, čím sa stávajú jedným z najuniverzálnejších dostupných typov kotúčov. Dobre vybavená leštiacia stanica môže potenciálne dokončiť celú viackrokovú dokončovaciu sekvenciu len s použitím veterných kotúčov postupne mäkších akostí – od tvrdo ošetreného modrého alebo červeného kotúča na počiatočné rezanie až po flanelové veterné kotúče na finálny zrkadlový prechod. Táto konsolidácia pracovného toku je zmysluplnou výhodou efektívnosti v priemyselných prostrediach, kde výmeny nástrojov predstavujú skutočné náklady na prestoje.
Odvetvia a produkty, kde sa používajú veterné kolesá
Veterné kolesá sa nachádzajú v širokej škále výrobných odvetví. Vďaka kombinácii chladiacej ventilácie, všestranných stupňov úpravy a konzistentnej retencie zmesi sa dobre hodia do akéhokoľvek výrobného prostredia, kde je kritériom kvality vzhľad kovového povrchu – čo zahŕňa veľkú časť vyrobeného spotrebného a priemyselného tovaru.
Automobilové diely a príslušenstvo
Veterné kolesá sú štandardnými leštiacimi nástrojmi pri výrobe automobilových dielov a detailoch na trhu s náhradnými dielmi. Kolesá z hliníkovej zliatiny, výfukové systémy z nehrdzavejúcej ocele, chrómové lišty, nárazníky, palivové nádrže a kryty motora, to všetko si vyžaduje vysokokvalitné zrkadlové povrchy, ktoré spĺňajú estetické normy aj normy odolnosti voči korózii. Chladnejšia prevádzka veterných kolies je obzvlášť cenná pri leštení hliníkových ráfikov kolies – tenkostenného komponentu, ktorý môže zdeformovať alebo vytvárať nerovné povrchy, ak je počas leštenia vystavený nadmernému teplu. Štandardná dvojkroková sekvencia s použitím oranžových a žltých veterných kolies so zmesou tripoli a green rouge dokáže surovo opracované hliníkové koleso efektívne docieliť kvalitnou povrchovou úpravou.
Kuchynský riad a riad z nehrdzavejúcej ocele
Hrnce, panvice, drezy, zariadenia na dosku a stroje na spracovanie potravín patria medzi najobjemnejšie aplikácie pre veterné kolesá pri výrobe nehrdzavejúcej ocele. Potravinársky a gastronomický priemysel kladie prísne požiadavky na povrchovú úpravu – z hygienických dôvodov (hladké, neporézne povrchy odolávajú priľnavosti baktérií), ako aj z estetického hľadiska spotrebiteľa. Veterné kolesá spárované s vhodnými zmesami z nehrdzavejúcej ocele dodávajú vysoko lesklý, smerovo rovnomerný povrch potrebný pre komerčné kuchynské produkty, aby prešli kontrolnými normami na hlavných exportných trhoch.
Hardvér a presné komponenty
Kľučky dverí, pánty, zámky, kohútiky, ventily, potrubné armatúry a dekoratívny architektonický hardvér sú často leštené veternými kolesami v manuálnej aj automatickej konfigurácii. V prípade hardvérových komponentov zinkovej zliatiny a mosadze určených na galvanické pokovovanie chrómom alebo niklom je leštenie veterným kotúčom zvyčajne posledným krokom pred pokovovacím kúpeľom – kvalita lešteného povrchu substrátu priamo určuje kvalitu priľnavosti a jednotnosť vzhľadu nanesenej pokovovacej vrstvy. Akékoľvek povrchové chyby, ktoré sa neodstránia leštením, budú procesom pokovovania zosilnené, nie skryté.
Kovovýroba nábytku a interiérov
Kovové rámy nábytku, dekoratívne oceľové a mosadzné vložky, nohy stola z nehrdzavejúcej ocele a špičkový hardvér skriniek používajú leštenie veterným kolesom na dosiahnutie hladkých, reflexných povrchov, ktoré požadujú dizajnéri nábytku a dodávatelia interiérov. V kontexte tejto aplikácie je flanelové veterné koleso obzvlášť cenené pre svoju schopnosť vytvárať vysoko lesklý výsledok na zložitých profiloch a zakrivenej geometrii bez zanechania smerových brúsnych stôp.
Stavebné materiály a architektonické komponenty
Obkladové panely z nehrdzavejúcej ocele, zábradlia, interiéry výťahov, značenie a štrukturálne dekoratívne prvky v komerčných budovách sú leštené podľa špecifikácie pomocou veterných kolies v konfiguráciách veľkoformátových leštiacich strojov. Veterné kolesá s veľkým priemerom – 10 palcov a viac – sa bežne používajú na automatických leštiacich linkách na spracovanie dlhých častí plochého alebo rúrkového materiálu, kde je pre architektonické prijatie rozhodujúca konzistentná povrchová úprava po celej dĺžke dielu.
Galvanické pokovovanie a predspracovanie povrchovej úpravy
V zariadeniach na galvanické pokovovanie je leštenie veterným kolesom často posledným manuálnym alebo automatizovaným krokom spracovania predtým, ako diely vstúpia do pokovovacieho kúpeľa. Požiadavkou je dodať povrch, ktorý je geometricky hladký a bez zapustených zvyškov leštiacej zmesi, vodného kameňa alebo mikro škrabancov. Charakteristiky chodu za studena veterného kolesa znižujú riziko tepelných škvŕn na tenkých častiach základného kovu, čo je obzvlášť dôležité pre komponenty s jemnými detailmi alebo ostrými vnútornými rohmi.
Ako vybrať pravé veterné koleso: kľúčové špecifikačné faktory
Pre manažérov obstarávania a operátorov leštiacich liniek, ktorí si vyberajú veterné kolesá, určujú vhodnosť na daný účel nasledujúce faktory špecifikácie. Nákup nesprávnej triedy alebo veľkosti je bežným zdrojom nekonzistentnej kvality povrchovej úpravy a zbytočných nákladov na spotrebný materiál, ktorému sa dá ľahko vyhnúť.
- Priemer kolesa: Dostupné od približne 100 mm (4 palce) do 500 mm (20 palcov) v závislosti od výrobcu. Menšie priemery vyhovujú stolným brúskam a ručným leštičkám na presnú prácu alebo prácu s malými súčiastkami; väčšie priemery sa používajú na priemyselných leštiacich strojoch, ktoré spracovávajú väčšie panely, rúrky alebo tyče. Prispôsobte priemer fyzickej veľkosti obrobku a kapacite tŕňa stroja.
- Počet vrstiev: Veterné kolesá sú bežne dostupné v 16-vrstvových konfiguráciách, hoci priemyselné varianty s vyššou záťažou môžu mať viac vrstiev pre dodatočnú hustotu povrchu. Vyšší počet vrstiev vo všeobecnosti poskytuje väčšiu retenciu zmesi a mierne pevnejšiu tvár – užitočné pre aplikácie s ťažším rezom. Nižší počet vrstiev vytvára mäkšiu a pružnejšiu tvár vhodnú na leštenie kontúr.
- Veľkosť stredového prsteňa: Vnútorný priemer oceľovej stredovej dosky musí zodpovedať veľkosti vretena alebo hriadeľa vášho stroja. Štandardné vnútorné priemery zahŕňajú 55 mm, 76 mm a väčšie veľkosti pre priemyselné stroje. Pred objednaním množstva vždy potvrďte kompatibilitu.
- Stupeň ošetrenia (farba): Ako je popísané v časti s farebným kódom vyššie, vyberte stupeň úpravy vhodný pre typ kovu a stupeň leštenia. Pre dvojkrokový pracovný postup z nehrdzavejúcej ocele budete potrebovať minimálne červený alebo modrý upravený kotúč na rezanie a ružový alebo flanelový kotúč na farbu a povrchovú úpravu. Pre hliníkové, oranžové a žlté triedy pokrývajú štandardnú dvojkrokovú sekvenciu.
- Maximálna prevádzková rýchlosť: Vždy skontrolujte menovité maximálne otáčky kolesa v porovnaní s otáčkami vretena vášho stroja. Kolesá s väčším priemerom majú nižšie maximálne otáčky; prevádzka veterného kolesa nad jeho menovitou rýchlosťou riskuje delamináciu stredovej dosky a predstavuje vážne bezpečnostné riziko pre operátorov.
- Materiál plátna: Štandardné veterné kolesá používajú bavlnenú tkaninu v rôznych stupňoch mäkkosti. Prémiové flanelové (domet flanel) veterné kolesá používajú plyšový, ultramäkký flanelový materiál a sú vyhradené výhradne na finálne zrkadlové leštenie. Niektoré varianty špecifické pre aplikáciu používajú netkanú nylonovú tkaninu na čistenie povrchu, brúsenie a ťahanie drôtu na nepravidelných alebo tvarovaných povrchoch, kde by konvenčné veterné kolesá z tkaniny boli príliš tuhé.
Krok za krokom: Dosiahnutie zrkadlového povrchu pomocou veterných kolies
Nasledujúci pracovný postup platí pre obrobky z nehrdzavejúcej ocele ako primárny príklad, ale rovnaká logika - s vhodnými náhradami zlúčenín - platí pre hliník, mosadz a iné kovy.
Fáza 1: Príprava povrchu
Pred zavedením akéhokoľvek brúsneho kotúča sa uistite, že základný povrch bol obrúsený na zrnitosť minimálne 320–400. Ťažšie škrabance, zvary a vodný kameň by sa mali riešiť skôr sisalovým kotúčom alebo brúsnym pásom. Veterné koleso nie je určené na ťažký odstraňovač materiálu; prinesenie silne poškodeného povrchu priamo na veterné koleso bude mať za následok predĺžené, neefektívne rezanie a zlý výsledok. Spustenie fázy veterného kolesa s čistým brúseným povrchom so zrnitosťou 400 poskytuje najlepší pomer ceny a výsledku.
Fáza 2: Leštenie pri prvom prechode (červené alebo modré veterné koleso)
Namontujte veterné koleso s červeným alebo modrým povrchom a zaťažte ho čiernym šmirgľom. Nastavte stroj na približne 3 000 – 3 500 ot./min. Pritlačte okraj kotúča k obrobku stálym a rovnomerným tlakom a pracujte v prekrývajúcich sa prechodoch. Cieľom v tejto fáze je odstrániť všetky viditeľné čiary zrnitosti 400 a vytvoriť jednotný saténový povrch. Znova naneste zmes na rotujúci kotúč každých 45–60 sekúnd, aby sa zachovala účinnosť rezu. Nenechajte koleso bežať nasucho - suchý sisalový alebo ošetrený bavlnený kotúč môže spôsobiť hlboké, nepravidelné škrabance, ktoré sa v nasledujúcich fázach ťažko odstraňujú.
Fáza 3: Farebné leštenie pri druhom prechode (ružové veterné koleso)
Po očistení zvyškov čiernej zmesi z povrchu obrobku čistou handričkou prejdite na veterné koleso s ružovou úpravou a naplňte ju žltou zmesou Deluxe. Znížte rýchlosť stroja na približne 2 800 – 3 200 ot./min. Ružový kotúč je mäkší ako červený a odstráni všetky zostávajúce stopy po reze z fázy 2 a zároveň vytvorí jasný lesk s vysokým jasom. Táto fáza prechádza zo saténového vzhľadu povrchu do takmer zrkadlovej odrazivosti. Pre mnohé priemyselné aplikácie – hardvérové komponenty, kuchynský riad, potrubné armatúry – je výsledok na konci tejto fázy dostatočný na dodanie.
Fáza 4: Finálna zrkadlová úprava (flanelové veterné koleso)
Pre aplikácie vyžadujúce skutočný zrkadlový povrch – architektonický hardvér, automobilové súčiastky na výstavnej úrovni, prémiový kuchynský riad alebo dekoratívne výrobky z nehrdzavejúcej ocele – pridajte finálny prechod s bielym kupolovitým flanelovým veterným kolesom naplneným zmesou modrej farby alebo purpurovej farby. Znížte rýchlosť stroja na 1 800 – 2 200 otáčok za minútu, aby ste minimalizovali teplo a maximalizovali odozvu povrchu na jemné brusivo. Mimoriadne mäkký povrch flanelového kotúča a jemná zmes s obsahom brúsneho oxidu chrómu alebo oxidu hlinitého spolupracujú na odstránení akýchkoľvek zostávajúcich mikroškrabancov a vytvárajú vysoko reflexný zrkadlový povrch bez skreslenia.
Po záverečnej fáze leštenia povrch ihneď očistite čistou suchou handričkou alebo utierkou z mikrovlákna, aby ste odstránili všetky zvyšky zmesi. V prípade komponentov z nehrdzavejúcej ocele, s ktorými sa bude často manipulovať, tenká vrstva ochranného vosku alebo laku nanesená po leštení pomáha zachovať zrkadlový povrch tým, že zabraňuje oxidácii povrchu a kontaminácii odtlačkami prstov počas skladovania a prepravy.
Najlepšie postupy bezpečnosti a údržby pre veterné kolesá
Bezpečná prevádzka veterných kolies a ich správna údržba chráni obsluhu aj kvalitu hotového výstupu. Nasledujúce postupy sú štandardné v profesionálnych prostrediach leštenia a mali by sa dôsledne dodržiavať.
- Vždy používajte vetranú bezpečnostnú prírubu: Veterné kolesá musia byť namontované so samostrediacou bezpečnostnou prírubou namiesto štandardných pevných prírub. Odvetrávaná príruba rovnomerne zachytáva stredový krúžok kolesa a bráni odlupovaniu vrstiev skladanej látky od oceľovej stredovej dosky vplyvom odstredivých síl generovaných pri prevádzkovej rýchlosti.
- Vždy noste OOP: Vyžaduje sa ochranný štít na tvár alebo ochranné okuliare, pracovné rukavice a respirátor určený na jemný kovový prach a zložené častice. Pri 3 000 otáčkach za minútu sa úlomky a kovové častice šíria vzduchom vysokou rýchlosťou. Dlhodobé vdychovanie jemného kovu a zloženého prachu je uznávaným rizikom pre zdravie pri práci.
- Nikdy neprekračujte menovité otáčky: Prekročenie rýchlosti veterného kolesa spôsobuje napäťové lomy v stredovom krúžku a môže viesť ku katastrofálnemu rozpadu kolesa. Pred každým použitím prispôsobte veľkosť kolesa rýchlosti stroja a overte si to pri každej výmene kolesa.
- Pravidelne hrabajte koleso: Keď sa zmes nanáša a dochádza k tepelným cyklom, leštiaca zmes vytvrdzuje a glazúruje povrch veterného kolesa, čím sa znižuje účinnosť rezania alebo dokončovania. Pred prvým použitím a pravidelne medzi dlhšími lešteniami použite hrable na kotúče (hrubý brúsny nástroj pridržiavaný na čele rotujúceho kotúča), aby ste obnovili čelo kotúča a odstránili stvrdnuté nánosy zmesi.
- Venujte každé koleso jednej zmesi: Krížová kontaminácia veterného kolesa rôznymi zlúčeninami zavádza nekonzistentnú abrazívnu chémiu, ktorá môže zanechať nepredvídateľné povrchové stopy. Každé koleso jasne označte jeho určenou zmesou a presadzujte túto disciplínu vo výrobe.
- Pred použitím skontrolujte kolesá: Skontrolujte stredový krúžok, či nevykazuje známky prasknutia, deformácie alebo uvoľnenia. Skontrolujte, či záhyby látky nie sú rozstrapkané, chýbajúce časti alebo nánosy, ktoré sa nedajú odstrániť hrabaním. Poškodené veterné koleso by sa malo okamžite vyradiť z prevádzky — riziko zlyhania počas prevádzky nie je v profesionálnom leštiacom prostredí prijateľné.
- Skladujte správne: Nepoužívané veterné kolesá uchovávajte v chladnom a suchom prostredí mimo dosahu priameho slnečného žiarenia, rozpúšťadiel a vlhkosti. Vystavenie vlhkosti môže oslabiť adhézne spojenie medzi látkou a stredovým krúžkom v ošetrených kolesách, čím sa zníži ich efektívna životnosť.
Často kladené otázky o veterných kolesách
Môže veterné koleso nahradiť sisalové koleso v sekvencii leštenia?
Vo väčšine prípadov nie. Tvrdo ošetrené (modré alebo červené) veterné koleso zvládne ľahké až stredne ťažké rezanie na povrchoch, ktoré boli brúsené na zrnitosť 320 – 400, ale chýba mu konštrukčná tuhosť a abrazivita vlákien sisalového kotúča, keď sa vyrovnáva s hlbokými škrabancami, silnými stopami po matrici alebo prípravou zvarových švov. Pre povrchy, ktoré majú len malé stopy po brúsení alebo predchádzajúce línie leštenia, je upravený veterný kotúč plne vhodný ako nástroj prvého kroku. Pri silne poškodených povrchoch by sa pred zavedením veterného kolesa malo použiť sisalové koleso.
Ako dlho vydrží veterné koleso pri výrobe?
Životnosť závisí od prevádzkovej rýchlosti, aplikovaného tlaku, frekvencie aplikácie zmesi a starostlivosti o údržbu. Veterné kolesá, ktoré sú pravidelne zhrňované, prevádzkované v rámci svojej menovitej rýchlosti a používané s príslušným zaťažením zmesou, zvyčajne vydržia bežné prešívané bavlnené kolesá v ekvivalentných aplikáciách, pretože skladaná konštrukcia rozdeľuje opotrebovanie rovnomernejšie po celej ploche kolesa. Veterné kotúče flanelovej kvality používané na konečnú úpravu pri nižších rýchlostiach majú zvyčajne najdlhšiu životnosť v rámci radu.
Aký je rozdiel medzi veterným kolesom a bežným dýchacím prístrojom?
Ide o rovnakú kategóriu produktov podľa rôznych regionálnych konvencií pomenovania. V čínskych výrobných a exportných kontextoch sa skladané vetrané brúsne koleso bežne nazýva veterné koleso (风轮 / 风叶轮). V severoamerickom a európskom profesionálnom kovoobrábacom kontexte sa ten istý produkt zvyčajne označuje ako airway buff, airway buffing wheel, ventilovaný buff alebo bias airway buff. Konštrukčné riešenie a funkcia sú totožné.
Dajú sa veterné kotúče použiť na ručnej uhlovej brúske?
Áno – leštenie hrán pomocou veterného kotúča namontovaného na uhlovej brúske je široko používaná technika, najmä na leštenie hliníkových kolies, panelov karosérie vozidiel a veľkých plochých kovových častí, ktoré nie je možné priviesť na stolný leštiaci stroj. Uistite sa, že priemer kotúča je určený pre otáčky uhlovej brúsky, ktorú používate, a použite stredovú redukčnú dosku a vhodné príruby na bezpečnú montáž. Udržujte konzistentný uhol a vyhýbajte sa pritláčaniu kotúča naplocho na povrch – technika kontaktu s okrajom je rozhodujúca pre dosiahnutie rovnomerných výsledkov s veterným kotúčom na ručnom nástroji.
Záver: Prečo je veterné koleso profesionálnou voľbou na povrchovú úpravu zrkadiel
Kombinácia aktívneho vetrania, všestranných stupňov úpravy a konzistentného dodávania zmesi veterného kolesa rieši hlavné výzvy vysokokvalitnej povrchovej úpravy kovov: riadenie tepla, rovnomernosť povrchu a efektívnosť procesu. Žiadny iný typ kotúča nepokrýva taký široký rozsah leštiacich stupňov — od prvého brúsenia rezu na tvrdokovoch až po finálnu zrkadlovú úpravu hliníka, nehrdzavejúcej ocele, mosadze a nekovových povrchov — pri zachovaní prevádzkového profilu chladiča, ktorý chráni obrobok aj obsluhu.
Pre výrobných manažérov a profesionálov v oblasti obstarávania, ktorí získavajú spotrebný materiál na leštenie, je praktickým odporúčaním investovať do kompletnej sady typov veterných kotúčov – minimálne tvrdo spracovanej triedy na rezanie, strednej triedy na vývoj farieb a flanelovej triedy na finálne zrkadlové práce – a dôsledne spárovať každú triedu s vhodnou leštiacou zmesou pre spracovávané kovy. Dôslednosť výberu kotúčov, párovania zmesí a prevádzkových parametrov je základom opakovateľného a vysokokvalitného leštiaceho výkonu.
Pri hodnotení dodávateľov veterných kolies hľadajte konzistentnú hustotu vrstiev, overenú kvalitu stredového krúžku a spoľahlivú tvrdosť úpravy v rámci výrobných šarží. Rozdiel medzi dobre vyrobeným veterným kolesom a neštandardným kolesom sa veľmi rýchlo prejaví vo výsledkoch leštenia – a náklady na zošrotované alebo prepracované diely ďaleko prevyšujú úspory z lacných nástrojov. Pre B2B kupujúcich, ktorí nakupujú vo veľkom meradle, je štandardná prax a dôrazne odporúčaná požiadavka na certifikáciu materiálu a testovanie šarže vzoriek pred tým, ako sa zaviažu k veľkým objemom.