Výrobcovia leštiacej zmesi
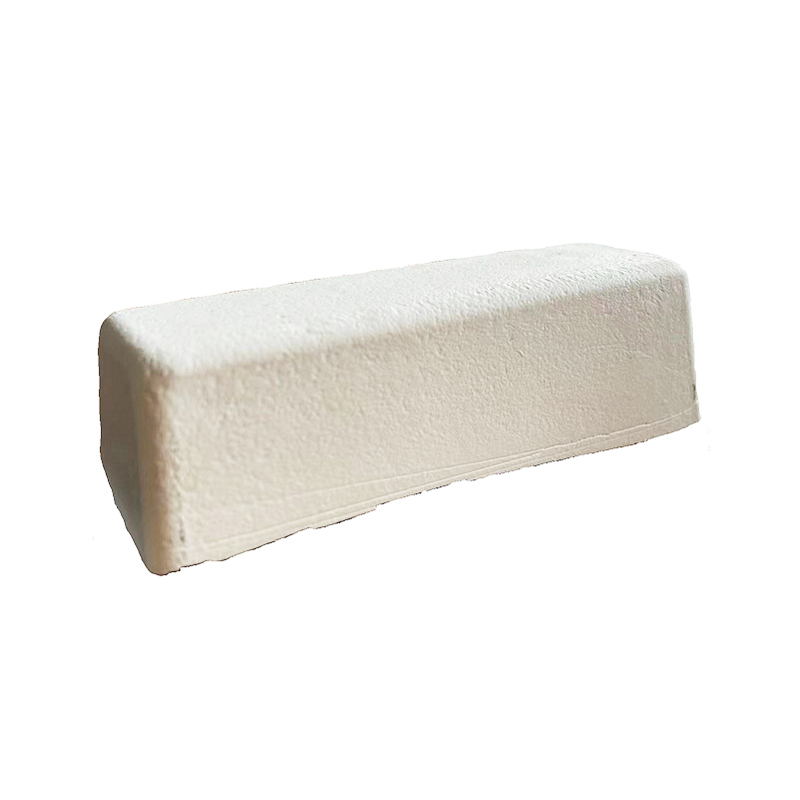
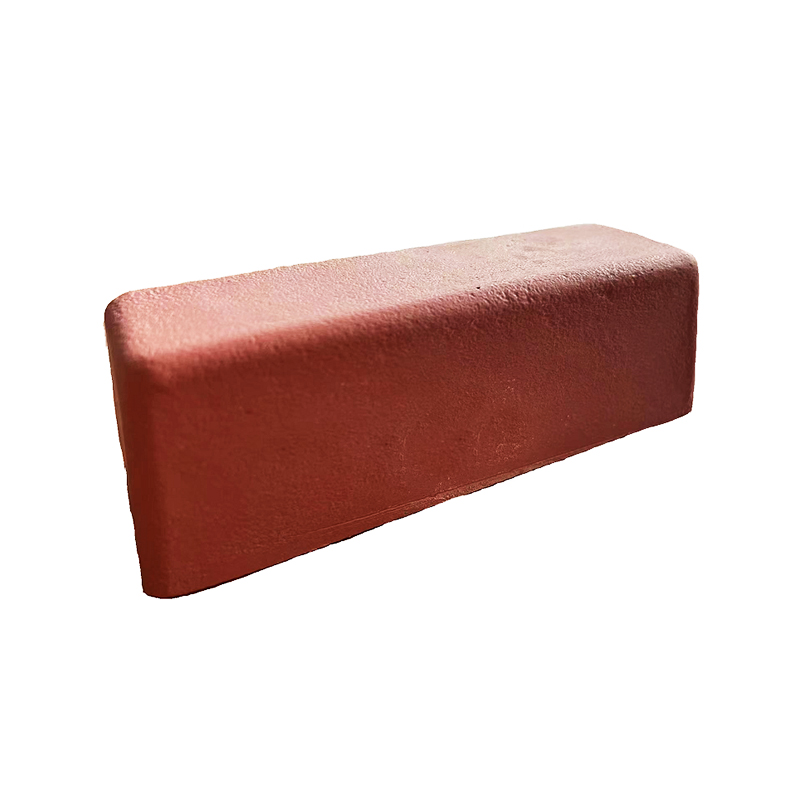
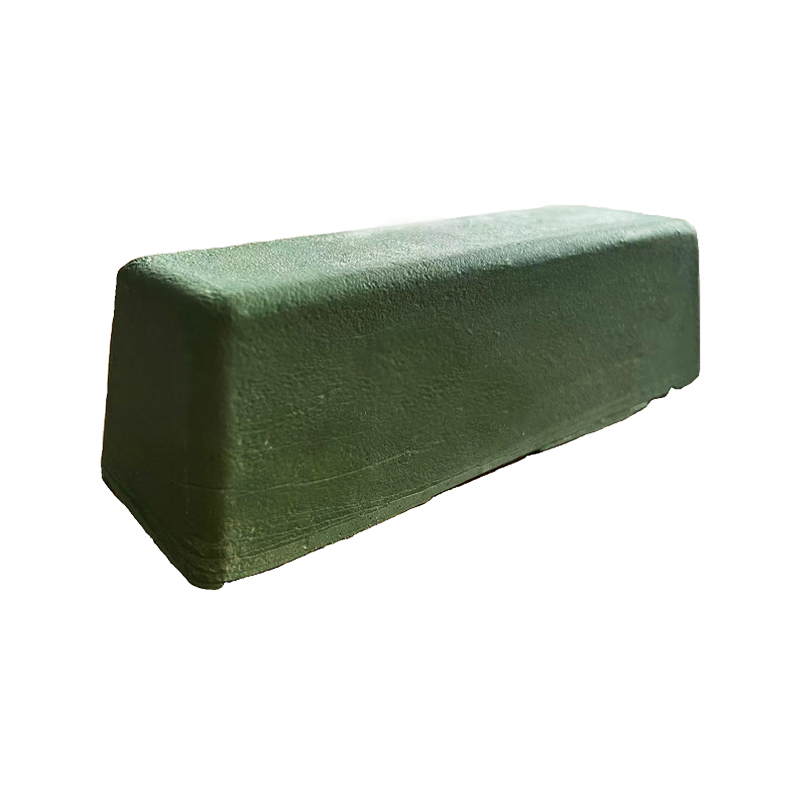
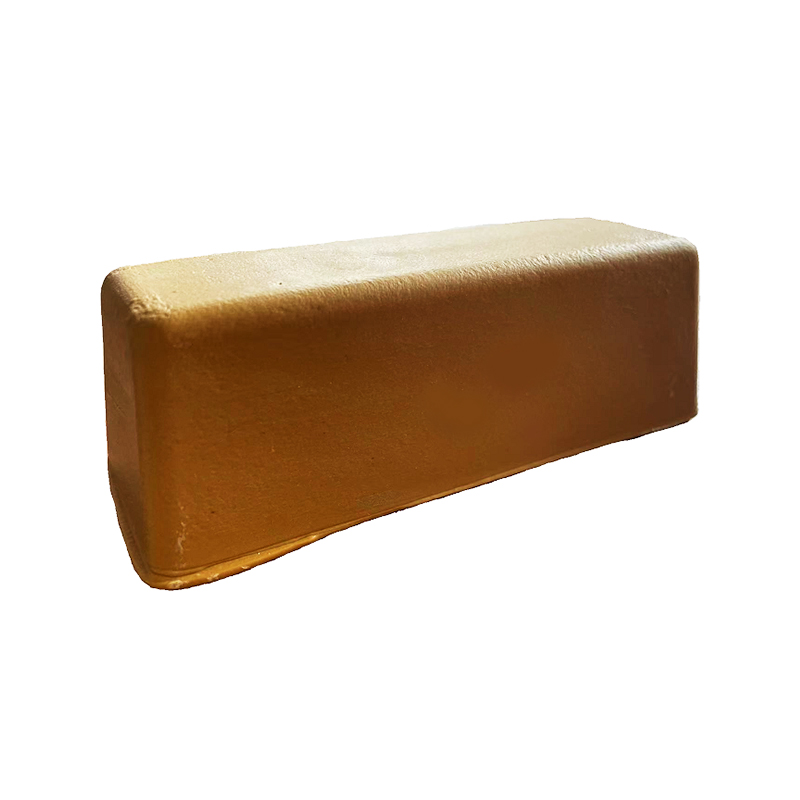
Leštiaci vosk je kľúčom k dosiahnutiu konečného výsledku od hrubého brúsenia až po zrkadlové leštenie. Je vedecky formulovaný s vysoko čistým mazivom a starostlivo vybranými abrazívami, vykazuje silnú priľnavosť a rýchly lesk, výrazne zlepšuje účinnosť leštiaceho kotúča a zaisťuje rovnomerný, hlboký lesk na povrchu obrobku.
I. Základné aplikácie: Používa sa s rôznymi leštiacimi kotúčmi (ľanové/vzduchové plátna/leštiace kotúče na šperky atď.), Vhodné na stredne jemné leštenie, zrkadlové leštenie a zjasnenie pri ťahaní drôtu kovových obrobkov, ako sú zlaté a strieborné šperky, železiarsky tovar, automobilové diely, nehrdzavejúca oceľ, meď a hliník. Používa sa aj na leštenie a zosvetľovanie živicových a lakovaných povrchov, je to doplnkový spotrebný materiál v procese leštenia.
Hlavné výhody: Zlepšuje účinnosť leštenia a hladkosť povrchu; ľahko sa voskuje a čistí; môže vyplniť drobné škrabance na obrobkoch; prispôsobiteľné všetkým procesom od hrubého leštenia po zrkadlové leštenie pri použití s rôznymi leštiacimi kotúčmi; mierna priľnavosť bez zvyškov; znižuje opotrebovanie leštiaceho kotúča a chráni povrch obrobku pred poškriabaním.
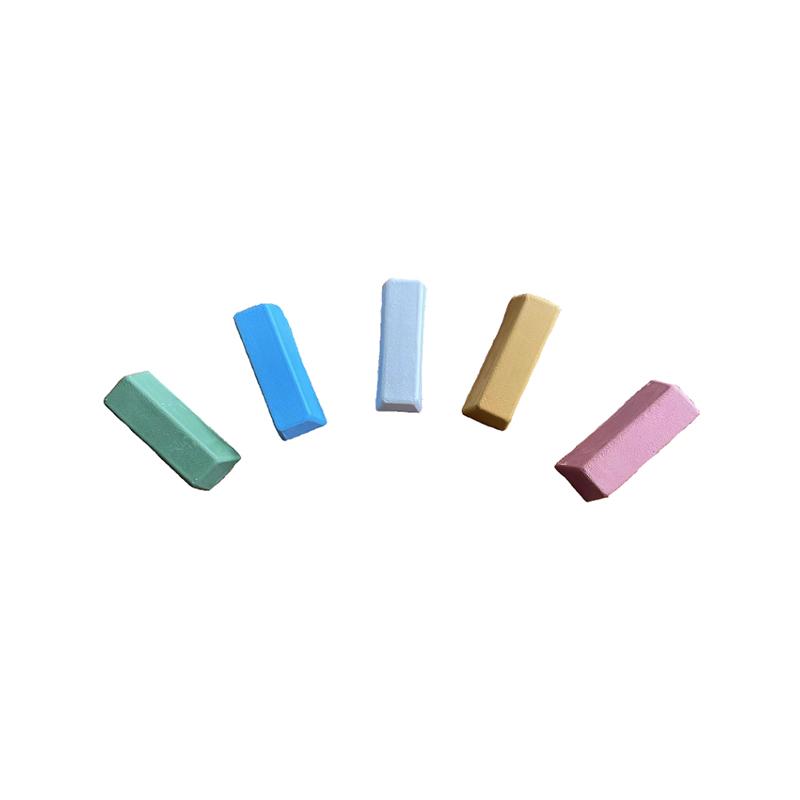
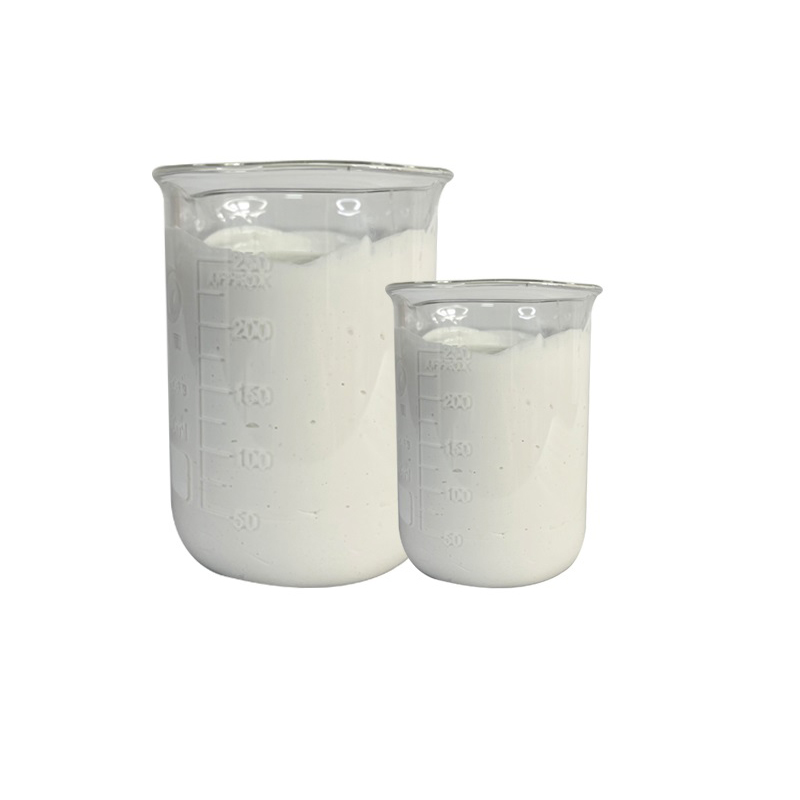
(1) Fyzické špecifikácie: Štandardne dostupné v obdĺžnikových pevných voskových blokoch a tekutom vosku. Obdĺžnikové pevné voskové bloky vážia 200g/400g/500g/800g/1000g, tekutý vosk váži 25kg/krabička.
(2) Špecifikácie veľkosti častíc (pre...) Procesy leštenia: Hrubé leštenie (200#-500#) Stredné leštenie (800#-1000#) Jemné leštenie (2000#-10000#) Vyššie čísla označujú jemnejšie brúsne častice a vyššiu presnosť leštenia.
Ponúkame kompletný sortiment brúsnych tried, od hrubých až po vysoko zrkadlové. Naše brúsivá a mazivá pochádzajú od popredných veľkovýrobcov a sú formulované optimálnymi technikami. To umožňuje väčšiu priľnavosť leštiaceho vosku k povrchu plátenného kotúča, čím sa znižuje priamy kontakt medzi kotúčom a produktom a maximalizuje sa abrazívne trenie. Vhodné mazivá premažú povrch a priľnú k abrazívu, znížia prašnosť, minimalizujú vplyv na životné prostredie, zlepšujú pracovné prostredie a chránia zdravie pracovníkov. Môžeme rýchlo formulovať leštiace vosky podľa potrieb zákazníka a dodať vzorky zákazníkom v čo najkratšom čase, čím sa skráti čakacia doba na vývoj.
O
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. sa nachádza v Dongjiaqiao, Jishigang, Haishu District, Ningbo Bo City, provincia Zhejiang, Čína. Ako čínska výrobcovia leštiacej zmesi, Henghua Metal Surface Treatment Technology Co., Ltd. poskytuje rôzne prispôsobené leštiace materiály. Spoločnosť bola založená v roku 2016, s plochou závodu 3 500 metrov štvorcových, viac ako 10 súpravami pokročilého zariadenia na výrobu látkových kolies, 2 plne automatickými linkami na plnenie, a môže prispôsobiť výrobu veterných látkových kolies rôznych typov a veľkostí. Ma koleso, leštiaci vosk, chiye koleso, kovová leštiaca pasta a ďalšie produkty, zákazníci sú po celej Južnej Amerike, Spojených štátoch, Európe, na Strednom východe atď. V posledných rokoch spoločnosť neustále inovuje, aby zlepšila pracovnú efektivitu leštidiel, a získala uznanie zákazníkov. Vitajte zákazníkov, ktorí potrebujú, aby zavolali a dohodli sa na spolupráci!
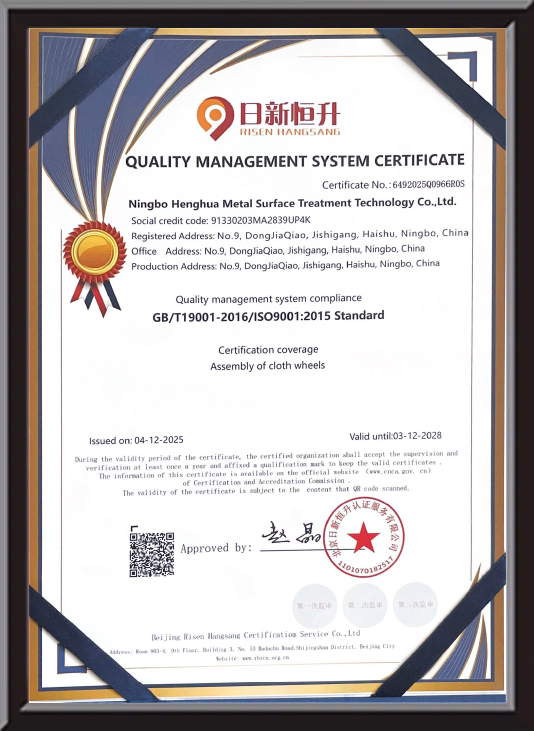
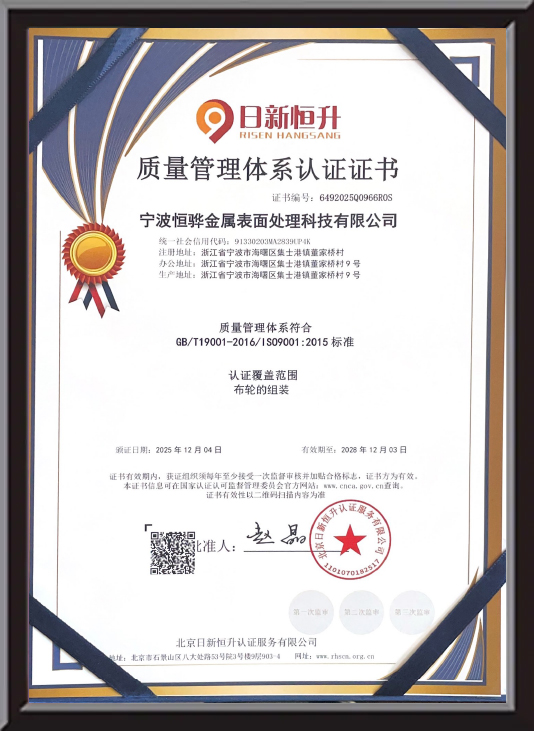
Certifikát cti
Spätná väzba
Leštiaca zmes Priemyselné znalosti
A leštiaca zmes je brúsny materiál, ktorý sa používa na odstraňovanie povrchových defektov, oxidácie a jemných škrabancov z kovových obrobkov, pričom vytvára hladký, lesklý alebo zrkadlový povrch. Označuje sa tiež ako a leštiaca zmes pri použití v spojení s rotujúcimi brúsnymi kotúčmi sú tieto materiály základným spotrebným materiálom pri povrchovej úprave kovov vo výrobe šperkov, hardvérovom spracovaní, výrobe automobilových dielov, sanitárnej keramike a výrobe presných komponentov. Výber správnej triedy zmesi a jej spárovanie s príslušným typom kotúča určuje účinnosť každej fázy leštenia a kvalitu konečného povrchu.
Ako funguje leštiaci prostriedok
A leštiaca zmes pozostáva z troch základných zložiek: abrazívne častice, spojivo (zvyčajne voskový alebo mastný základ) a chemické prísady, ktoré zlepšujú rezný účinok alebo ochranu povrchu. Pri aplikácii na rotujúci brúsny kotúč sa zmes prenáša na povrch kotúča a vysokou rýchlosťou sa dostáva do kontaktu s kovovým obrobkom.
Brúsne častice – najčastejšie oxid hlinitý, karbid kremíka, oxid chrómu alebo oxid železa – mikrobrúsia povrch kovu, pričom postupne vyrovnávajú vrcholy a priehlbiny v profile povrchu. Hrubšie zmesi odstraňujú hlbšie škrabance a oxidačné vrstvy; jemnejšie zlúčeniny zušľachťujú povrch, aby sa dosiahol saténový, lesklý alebo zrkadlový povrch. V profesionálnych dokončovacích pracovných postupoch dva až tri zložené stupne sa zvyčajne používajú postupne, od rezania cez farbenie až po konečné glazovanie.
Kľúčové výhody použitia správnej lešticej zmesi
- Rýchlejší čas cyklu: Správne prispôsobená leštiaca zmes účinne odstraňuje povrchové defekty, znižuje počet prechodov a celkový čas spracovania na jeden diel.
- Konzistentná kvalita povrchovej úpravy: Štandardizované triedy zmesí poskytujú opakovateľné výsledky povrchu v rámci výrobných šarží, čo je rozhodujúce pre výrobné prostredia s kontrolovanou kvalitou.
- Predĺžená životnosť kolies: Správna aplikácia zmesi znižuje suché trenie medzi kotúčom a obrobkom, čím chráni vlákna brúsneho kotúča aj brúsnu zmes pred predčasnou degradáciou.
- Široká materiálová kompatibilita: Zloženie zmesí je dostupné pre železné kovy, nehrdzavejúcu oceľ, hliník, meď, mosadz, zliatiny zinku a drahé kovy – pokrývajúce prakticky všetky priemyselné kovové substráty.
- Nízky odpad a efektívnosť nákladov: Formáty tyčiniek a pasty umožňujú presnú, kontrolovanú aplikáciu, čím sa minimalizuje plytvanie materiálom v porovnaní s tekutými alebo sprejovými alternatívami vo veľkoobjemovej výrobe.
Bežné typy leštiacich zmesí a ich aplikácie
Rôzne formulácie zlúčenín sú navrhnuté pre špecifické kovy a dokončovacie fázy. Nasledujúca tabuľka uvádza najpoužívanejšie typy v priemyselných postupoch leštenia šperkov:
| Typ zlúčeniny | Farba | Abrazívny stupeň | Vhodné kovy | Dokončovacia fáza |
|---|---|---|---|---|
| Hnedý / čierny pruh | Hnedá / Čierna | Hrubý | Oceľ, železo, tvrdé zliatiny | Počiatočné rezanie, odstránenie škrabancov |
| Biely pruh | Biela | Stredná | Hliník, nehrdzavejúca oceľ | Predzrkadlová úprava |
| Zelený bar | Zelená | Stredná-Fine | Nerezová oceľ, chróm | Svetlá úprava |
| Červená Rouge | Red | Dobre | Zlato, striebro, meď, mosadz | Finálne farebné leštenie, zrkadlový povrch |
| Modrý / ružový pruh | Modrá / ružová | Veľmi dobre | Drahé kovy, šperky | Konečná úprava vo vysokom lesku |
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd., založená v roku 2016, sa špecializuje na výskum, vývoj a výrobu leštiace zmesi a leštiace zmesi pre globálny výrobný priemysel. S plne automatickými výrobnými linkami predstavenými v roku 2020 a aktívnou distribučnou sieťou zahŕňajúcou štyri kontinenty Henghua dodáva konzistentné, presne formulované zlúčeniny prispôsobené špecifickým požiadavkám zákazníkov z oblasti hardvéru, sanitárnej keramiky, automobilového priemyslu a šperkov na celom svete.
Ako podať žiadosť Leštiaca zmes správne
Správna technika nanášania priamo ovplyvňuje účinnosť zmesi aj kvalitu povrchovej úpravy. Pre konzistentné výsledky postupujte podľa týchto krokov:
- Pred aplikáciou zmesi uveďte brúsny kotúč na prevádzkové otáčky.
- Krátko sa dotknite lišty alebo pasty proti rotujúcej ploche kolesa — 2 až 3 sekundy postačuje pre väčšinu aplikácií. Vyhnite sa nadmernému zaťaženiu.
- Aplikujte zaťažený kotúč na obrobok rovnomerným, miernym tlakom. Umožnite abrazívnemu pôsobeniu zmesi, aby vykonal prácu, a nie vynútený kontakt.
- Hmotu aplikujte v pravidelných intervaloch – zvyčajne každých 30 až 60 sekúnd aktívneho leštenia – aby ste zachovali účinnosť rezania.
- Medzi jednotlivými fázami zloženia dôkladne vyčistite obrobok, aby ste zabránili krížovej kontaminácii abrazívnych tried.
Často kladené otázky
Q1: Aký je rozdiel medzi leštiacou zmesou a leštiacou zmesou?
Pojmy sa často používajú zameniteľne, ale v profesionálnej dokončovacej praxi leštiaca zmes zvyčajne označuje hrubšie materiály používané na rezanie a odstraňovanie škrabancov leštiaca zmes sa vzťahuje na jemnejšie formulácie používané v neskorších fázach na vytvorenie farby, jasu a zrkadlového povrchu. Obidva sú abrazívne zložené produkty; rozdiel spočíva v zrnitosti a stupni dokončovania, v ktorom sa používajú.
Q2: Môže byť rovnaká zlúčenina použitá na rôzne kovy?
Niektoré zložené formulácie – ako napríklad zmes bielych tyčiniek – sú dostatočne univerzálne na použitie na viacerých kovoch vrátane hliníka a nehrdzavejúcej ocele. Avšak zlúčeniny používané na železné kovy by sa nemali aplikovať na neželezné kovy, ako je meď, mosadz alebo drahé kovy, pretože kovová kontaminácia môže spôsobiť zmenu farby alebo povrchové chyby. Venujte kolesá a zmesi špecifickým druhom kovov všade, kde je to možné.
Q3: Ako by sa mali leštiace zmesi skladovať?
Skladujte zložené tyčinky a pasty v chladnom a suchom prostredí mimo priameho slnečného žiarenia a zdrojov tepla. Nadmerné teplo zmäkčuje zlúčeniny na báze vosku a mení ich konzistenciu, zatiaľ čo vlhkosť môže spôsobiť oddelenie alebo nerovnomerné stvrdnutie pastových zlúčenín. Rôzne druhy zmesí uchovávajte v jasne označených nádobách, aby ste zabránili zmiešaniu počas výroby.
Q4: Koľko zložených stupňov je potrebných na zrkadlovú úpravu?
Pre väčšinu kovov si dosiahnutie skutočne zrkadlového povrchu vyžaduje minimálne dve až tri etapy : počiatočná fáza rezania s hrubou alebo strednou zmesou na odstránenie škrabancov a povrchových nerovností, po ktorej nasleduje fáza farbenia s jemnou zmesou na dosiahnutie lesku a konečná fáza zasklenia s rouge alebo ultrajemnou leštiacou zmesou na vytvorenie vysoko lesklého zrkadlového povrchu. Preskakovanie etáp alebo rýchle prechody medzi nimi sú najčastejšou príčinou nekonzistentných výsledkov.
Výber správneho leštiaca zmes a jeho správna aplikácia je základom každého efektívneho procesu povrchovej úpravy kovov. Či už je cieľom funkčná saténová povrchová úprava na priemyselnom hardvéri alebo bezchybný zrkadlový povrch na dekoratívnych komponentoch, prispôsobenie triedy zmesi, typu kovu a brúsneho kotúča pre každú fázu dokončovania zaisťuje konzistentné výsledky profesionálnej kvality v každom meradle výroby.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. sa špecializuje na výskum a vývoj a výrobu leštidiel, leštiaceho vosku, kvapalných leštidiel a kovovej leštiacej pasty.
Klasifikácia
Kontaktné informácie
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - č. 9, Xiaodongjiaqiao, mesto Jishigang, okres Haishu, mesto Ningbo, provincia Zhejiang, Čína
Zostaňte v kontakte
Copyright © Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. Výrobcovia leštiacej zmesi Prispôsobená leštiaca zmes Všetky práva vyhradené.