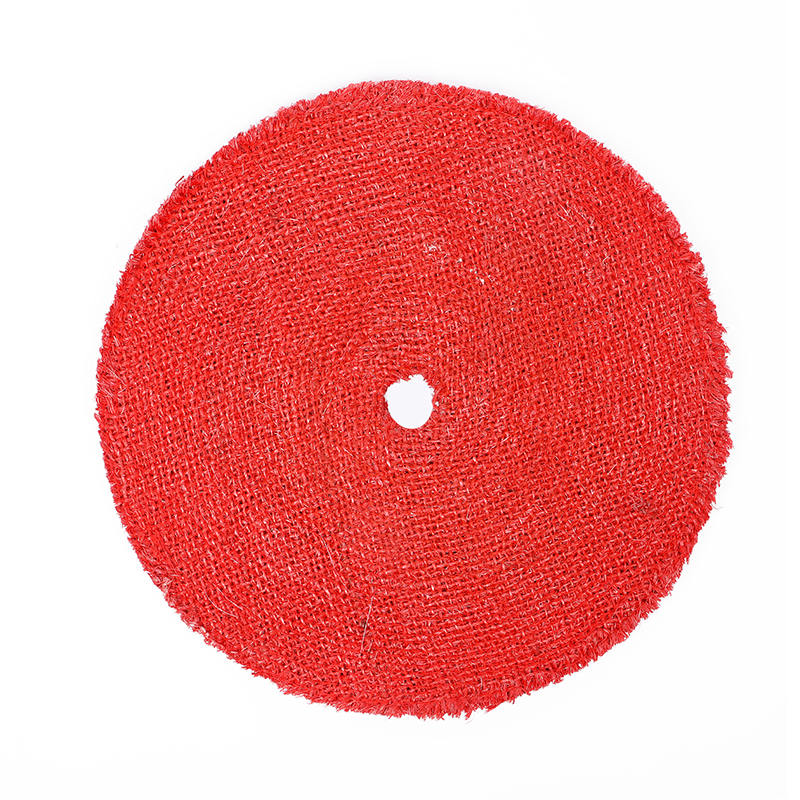
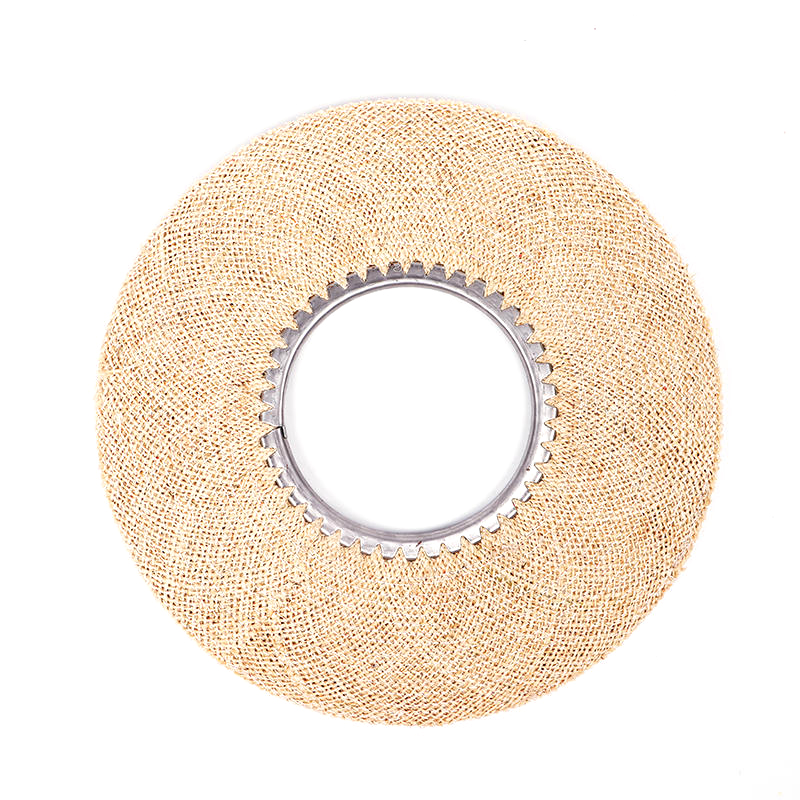
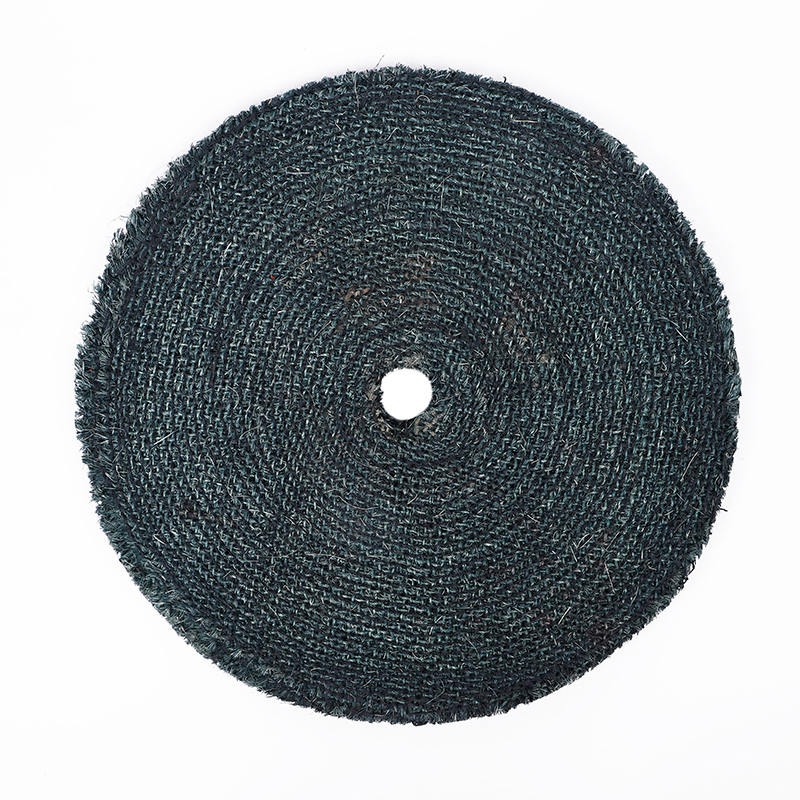
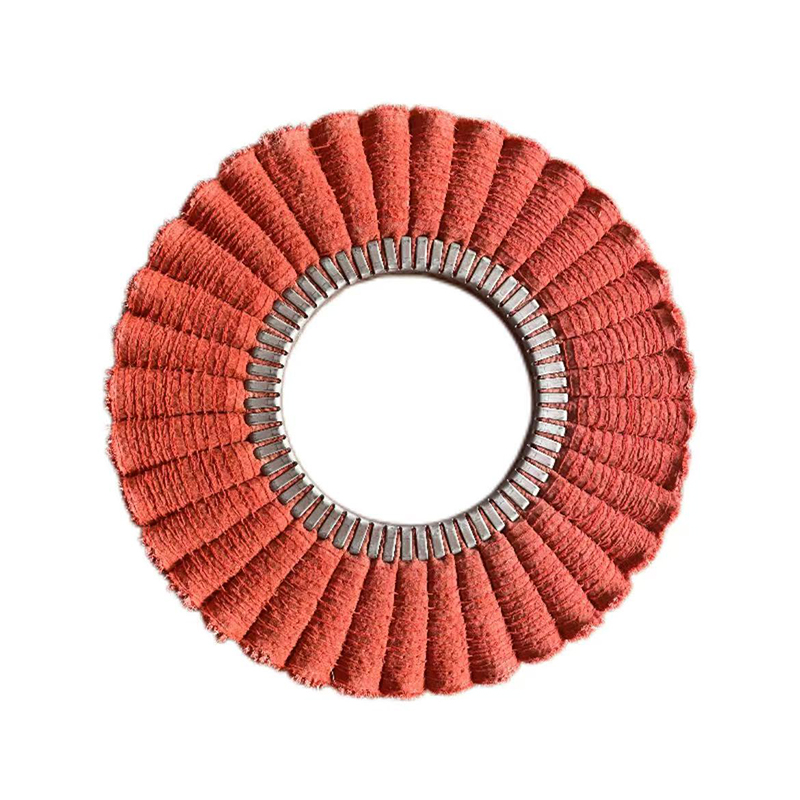
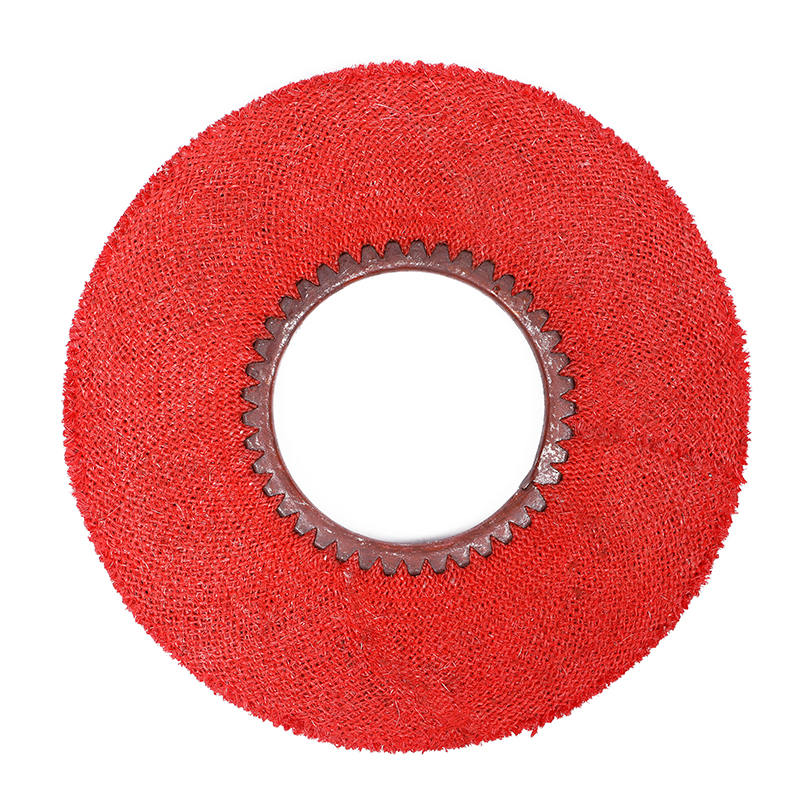
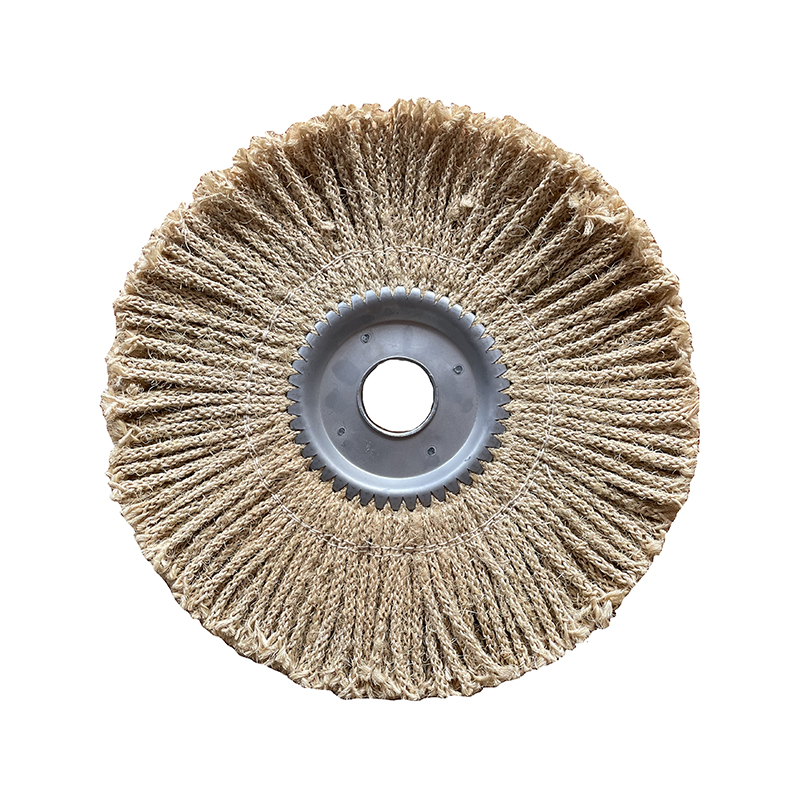
A sisalové koleso — nazývané aj sisalové brúsne koleso alebo sisalové brúsne koleso — je a vysokovýkonný leštiaci a rezací nástroj Používa sa predovšetkým na brúsenie povrchových nedokonalostí a prípravu kovových obrobkov pre následné dokončovacie fázy. Na rozdiel od kotúčov z mäkšej tkaniny, ktoré sú určené na konečné leštenie farieb, kotúče zo sisalu poskytujú agresívny rezný účinok, ktorý odstraňuje škrabance, stopy po nástrojoch, čiary a nerovnosti povrchu, s ktorými si iné kotúče jednoducho nevedia poradiť. Ak pracujete s nehrdzavejúcou oceľou, železom, oceľovými zliatinami alebo dokonca niektorými mäkkými kovmi, ako je hliník a mosadz, pochopenie toho, na čo sa sisalové koliesko používa – a ako ho správne používať – môže výrazne zlepšiť efektivitu a kvalitu vášho procesu povrchovej úpravy kovov.
Tento článok obsahuje všetko, čo potrebujete vedieť: pôvod materiálu sisalového vlákna, konštrukcia sisalových brúsnych kotúčov, ich hlavné priemyselné aplikácie, ako si vybrať správne koleso pre váš projekt, ktoré brúsne zmesi sa k nim najlepšie hodia a ako ich udržiavať pre dlhú životnosť. Či už ste profesionálny obrábač kovov, operátor vo výrobnej dielni alebo špecialista na obstarávanie spotrebného materiálu na leštenie, táto príručka vám poskytne úplný a praktický základ.
Čo je sisalové vlákno a prečo sa používa v brúsiacich kotúčoch?
Sisalové vlákno pochádza z Agáve sisalana rastlina, odolná sukulentná rastlina pochádzajúca zo Strednej Ameriky a dnes sa hojne pestuje vo východnej Afrike, Brazílii a častiach Ázie. Zberajú sa dlhé listy rastliny v tvare meča a mechanicky sa ošúpajú, aby sa získali tenké, tvrdé, bunkové vlákna vlákna. Tieto vlákna patria medzi najpevnejšie prírodné rastlinné vlákna, ktoré sú komerčne dostupné, a preto sa po stáročia používajú na výrobu povrazov, motúzov, baliacich šnúr a ťažkých textilných výrobkov.
Pri použití pri výrobe brúsnych kotúčov prináša sisalové vlákno tri kľúčové vlastnosti: konštrukčná tuhosť , prirodzená abrazivita , a vlastná schopnosť absorbovať mastnotu . Tuhosť sisalových prameňov umožňuje kolesu udržiavať pevný kontaktný tlak na kovový povrch, čím sa vytvára mechanické pôsobenie potrebné na vyrovnanie vyvýšených povrchových defektov. Prirodzená mikroštruktúra samotného vlákna prispieva k miernemu brúsnemu charakteru, zatiaľ čo pórovitosť vlákna umožňuje efektívne absorbovať a držať leštiacu zmes – zaisťuje, že rezný prostriedok sa rovnomerne rozdelí po obrobku počas cyklu leštenia.
Tieto vlastnosti jasne odlišujú sisalové kotúče od brúsnych kotúčov z bavlny alebo mušelínu, ktoré sú mäkšie, pružnejšie a lepšie sa hodia na neskoršie leštenie farieb ako na počiatočné odstraňovanie materiálu. Pochopenie tohto rozdielu je nevyhnutné pri výbere správneho nástroja pre každú fázu viackrokového pracovného postupu pri dokončovaní kovov.
Ako sa vyrába sisalové brúsne koleso?
Výstavba a sisalové koleso priamo určuje jeho reznú agresivitu, flexibilitu a celkovú odolnosť. Väčšina komerčne dostupných sisalových brúsnych koliesok je vyrobená z viacerých vrstiev – bežne 11 vrstiev – tkanej alebo šikmo strihanej sisalovej látky naskladaných dohromady a držaných na mieste pomocou špirálového prešívacieho vzoru. Toto prešívanie je kritické: čím sú rady stehov bližšie k sebe, tým je kotúč tuhší, čo vedie k agresívnejšiemu a presnejšiemu rezu. Štaardné komerčné kolesá sú zvyčajne vybavené štvrťpalcovým (približne 6 mm) oddelením stehov, ktoré poskytuje spoľahlivú rovnováhu medzi tuhosťou a zachovaním zmesi.
V závislosti od zamýšľaného použitia je k dispozícii niekoľko vzorov stehov:
- Sústredné prešívanie — kruhové rady prebiehajúce rovnobežne s vonkajším okrajom kolesa, poskytujúce rovnomernú tuhosť na celej ploche.
- Šitie s rovnými lúčmi — radiálne línie od stredu k okraju, ktoré ponúkajú o niečo flexibilnejší profil.
- Radiálne oblúkové šitie — zakrivený dizajn lúčov, ktorý rovnomernejšie rozdeľuje napätie a znižuje rozstrapkanie pri vysokorýchlostnej prevádzke.
Mnoho sisalových koliesok tiež obsahuje tenkú vonkajšiu vrstvu z bavlny alebo mušelínu. Tento kryt slúži praktickému účelu: zabraňuje tomu, aby hrubé sisalové okraje neúmyselne poškriabali povrchy susediace s leštiacou zónou, čo umožňuje operátorom pracovať bližšie k prírubám, okrajom a zložitým geometriám bez zanechania neúmyselných stôp.
Okrem konštrukcie sú sisalové kolesá často dostupné v dvoch stavoch úpravy: neošetrené (suché) and chemicky ošetrené (ošetrené ponorením) . Ošetrené kolesá sú impregnované tvrdidlom – často farebne odlíšené, aby sa označila intenzita ošetrenia (modrá, oranžová, ružová, zelená alebo červená v závislosti od systému triedenia výrobcu). Ošetrenie zvyšuje tvrdosť povrchu, zlepšuje priľnavosť zmesi, predlžuje životnosť kotúča a zrýchľuje reznú rýchlosť. Pre náročné priemyselné aplikácie zahŕňajúce tvrdšie kovy a vysoké objemy výroby sa dôrazne odporúčajú upravené sisalové kolesá pred ich neošetrenými kolesami.
Čo je a Sisalové koleso Používa sa na? Hlavné priemyselné aplikácie
Primárna funkcia sisalového kolesa je znižované leštenie — prvá fáza viacstupňovej sekvencie leštenia kovu, v ktorej je cieľom skôr odstránenie povrchového materiálu než konečný lesk. To robí sisalové kolesá základným nástrojom vo výrobných dielňach, lisovniach, zlievarniach a akomkoľvek výrobnom prostredí, ktoré spracováva kovové diely pred pokovovaním, povrchovou úpravou alebo zrkadlovou úpravou.
Špecifické povrchové chyby, na ktoré sú sisalové kolesá navrhnuté, zahŕňajú:
- Škrabance až do zrnitosti 400 — hlboké ryhy po brúsnych kotúčoch, pásových brúskach alebo hrubých brúsnych kotúčoch.
- Napínacie kmene — podlhovasté povrchové značky napätia vznikajúce pri hlbokom ťahaní alebo razení.
- Textúra pomarančovej kôry — drsný, hrboľatý vzor povrchu spôsobený tvarovaním plechu alebo nerovnomerným tokom materiálu.
- Svetlé známky — odtlačky nástroja zanechané na povrchu obrobku počas kovania, razenia alebo vytláčania.
- Značky obrábacieho stroja a čiary zrnitosti brúsneho kotúča — prevláda najmä na kovaných alebo opracovaných častiach.
- Linky brúsneho pásu — paralelné škrabance zanechané pásovým brúsnym zariadením počas predchádzajúcich fáz spracovania.
V mnohých výrobných prostrediach ponúkajú sisalové brúsne kotúče významnú výhodu pracovného toku. Pretože poskytujú leštenie aj rezanie súčasne môžu redukovať alebo úplne eliminovať potrebu nastavovania jemných zŕn leštiaceho kotúča. Najmä pre valcované, ťahané a lisované kovy môžu sisalové kotúče dokončiť rezanie a počiatočnú konečnú úpravu v jedinom prechode, čím sa skráti čas cyklu a počet výmen kotúčov potrebných na výrobnej linke.
Tvrdé kovové aplikácie
Sisalové kotúče najlepšie fungujú na tvrdých kovoch, kde je najvýhodnejšia ich tuhosť a agresívny charakter rezu. Medzi hlavné aplikačné kovy patria:
- Nehrdzavejúca oceľ (všetky bežné druhy)
- Uhlíková oceľ a mäkká oceľ
- Liatina a kované železo
- Zliatiny niklu a zliatiny chrómu
- Kalené alebo tepelne spracované oceľové komponenty
Aplikácie z mäkkých kovov
S vhodným výberom zmesi a zníženým prevádzkovým tlakom možno sisalové kotúče použiť aj na počiatočnú fázu leštenia mäkších kovov, vrátane hliníka, mosadze, medi, striebra a zlata. Operátori by však mali byť opatrní: pretože sisalové kolesá sú výrazne tuhšie ako látkové alternatívy nie je vhodný na konečnú fázu leštenia farieb na mäkkých kovoch , kde je potrebný jemnejší a pružnejší kotúč na dosiahnutie výsledkov s vysokým leskom.
Sisalové koleso vs. iné typy brúsnych kotúčov: praktické porovnanie
Výber správneho brúsneho kotúča pre každú fázu povrchovej úpravy kovu si vyžaduje jasné pochopenie toho, ako sa sisal porovnáva s alternatívami. V tabuľke nižšie sú zhrnuté hlavné rozdiely:
| Typ kolesa | Materiál | Tuhosť | Primárny stupeň | Najlepšie pre |
|---|---|---|---|---|
| Sisalové koleso | Sisalové vlákno (prírodná agáve) | Vysoká | Zníženie / počiatočné leštenie | Nerezová oceľ, železo, tvrdé zliatiny |
| Špirála šitá z bavlny | Bavlnený mušelín | Stredná | Stredné rezanie a hladenie | Oceľ, hliník, mosadz |
| Voľne skladaná bavlna | Mäkká bavlna | Nízka | Finálne leštenie farieb | Všetky kovy, finálna zrkadlová úprava |
| Dýchacie cesty / Vetrané | Bavlna so vzduchovými kanálikmi | Stredná-High | Leštenie hrán na veľkých paneloch | Predĺžené behy na veľkých rovných plochách |
| Zmes sisal-bavlna | Bavlnený poťah so sisalovým jadrom | Stredná-High | Kombinovaný rez a predbežná úprava | Výlisky pred pokovovaním |
V typickom viacstupňovom postupe leštenia nehrdzavejúcej ocele – napríklad príprava kuchynského vybavenia, architektonického hardvéru alebo priemyselných potrubných armatúr na zrkadlovú úpravu – sa pracovný postup bežne začína sisalovým kotúčom naplneným čiernou šmirgľovou zmesou na odstránenie škrabancov a brúsnych rýh, pokračuje k špirálovito šitému bavlnenému kotúču s bielou zmesou na prechodné vyhladenie a končí voľným skladaným kotúčom z bavlny alebo konečnej lesklej bielej bavlnenej zmesi naplnenej zelenou a ružovou zmesou. Preskočenie fázy rezania sisalu často znamená, že sa cez následné dokončovacie vrstvy znovu objavia zvyškové povrchové chyby , čím je celý proces menej efektívny.
Výber správnej lešticej zmesi pre a Sisalové koleso
Sisalové koleso bez správnej brúsnej zmesi poskytuje len zlomok svojho potenciálu. Zmes pôsobí ako aktívne rezacie činidlo, zatiaľ čo sisalové koliesko poskytuje mechanickú silu a distribučné médium. Správne spárovanie je nevyhnutné pre konzistentné a opakovateľné výsledky.
Black Emery Compound
Zmes čierneho šmirgľa (tiež nazývaná čierna mágia) je štandardným párom pre sisalové kolesá na tvrdých kovoch. Obsahuje jemné brúsne častice suspendované v spojive mastnoty, ktoré poskytujú rýchle rezanie, ktoré účinne odstraňuje škrabance, oxidáciu a hlboké povrchové stopy z nehrdzavejúcej ocele a železa. Pri použití čierneho šmirgľa so sisalovým kotúčom by sa zmes mala znova nanášať na rotujúce kotúče približne každých 30 až 60 sekúnd nepretržitej prevádzky, aby sa zachoval konzistentný rezný výkon.
Šedá zlúčenina
Šedá zmes je ďalšou solídnou voľbou pre rezanie tvrdých kovov na sisalových kolesách, najmä keď operátor potrebuje o niečo menej agresívne pôsobenie ako čierny šmirgľ – napríklad pri práci na ľahších povrchových škrabancoch alebo tenšej oceli, kde je potrebné starostlivejšie kontrolovať odstraňovanie materiálu.
Hnedá Tripolisová zlúčenina
Pre aplikácie sisalových kotúčov na mäkké kovy, ako je hliník, mosadz a meď, sa odporúča zmes hnedého tripoli. Pre tieto materiály je vhodnejšia jemnejšia abrazívna trieda Tripoli, ktorá znižuje riziko nadmerného úberu materiálu alebo ryhovania povrchu a zároveň poskytuje dostatočný rezný účinok na vyrovnanie ľahkých nedokonalostí.
Jedna dôležitá prax: venujte každé sisalové koleso jednému typu zmesi . Krížová kontaminácia kotúčov s rôznymi zlúčeninami môže spôsobiť nekonzistentné odieranie a zanechať neočakávané stopy na vašom obrobku. Označenie každého kolesa jeho určenou zmesou pomocou permanentného značkovača je jednoduchá, ale vysoko efektívna obchodná disciplína.
Ako vybrať správnu veľkosť a špecifikáciu sisalových kolies
Výber správneho sisalového kolesa pre vašu aplikáciu zahŕňa vyhodnotenie niekoľkých vzájomne závislých faktorov. Správnym riešením od začiatku predchádzate zlým výsledkom na povrchu, nadmernému opotrebovaniu kolies a potenciálnym bezpečnostným problémom počas prevádzky.
- Priemer kolesa: Bežné komerčne dostupné veľkosti sa pohybujú od 2 palcov do 20 palcov v priemere. Menšie kotúče (6–8 palcov) sú vhodné pre stolové brúsky a stolové leštičky na presnú prácu alebo prácu s malými súčiastkami. Väčšie kolesá (10–20 palcové) sa montujú na priemyselné leštiace stroje a používajú sa na vysokovýkonné spracovanie väčších obrobkov, ako sú tyče, rúry, tvarovky a plechové panely.
- Veľkosť vrtule: Vždy skontrolujte, či sa otvor pre hriadeľ kolesa zhoduje s priemerom vretena vášho stroja. Štandardné veľkosti zahŕňajú 1/2 palca, 5/8 palca a 3/4 palca. Nesprávne uloženie hriadeľa môže spôsobiť nebezpečné kývanie kotúča počas prevádzky.
- Počet vrstiev a hrúbka: Štandardné sisalové kolesá sú 11-vrstvové s približnou hrúbkou čela 1/2 palca (12,5 mm) na sekciu. Pre aplikácie vyžadujúce širšiu čelnú plochu je možné jednotlivé sekcie spojiť na hriadeli hriadeľa, aby sa dosiahla požadovaná celková šírka.
- Maximálne hodnotenie otáčok: Vždy pracujte v rámci menovitých maximálnych otáčok kolesa. Napríklad 6-palcový sisalový buff má zvyčajne rýchlosť až 2 700 otáčok za minútu, zatiaľ čo 8-palcová verzia môže dosahovať až 3 200 otáčok za minútu. Prekročenie týchto limitov môže spôsobiť delamináciu alebo rozpad kolesa pri vysokej rýchlosti – vážne bezpečnostné riziko.
- Úroveň liečby: Pre agresívne rezanie tvrdých kovov vo výrobných prostrediach si vyberte tvrdé sisalové kotúče s úpravou ponorením. Pre ľahšie počiatočné leštenie na mäkších kovoch alebo menšie sériové práce môže postačovať neošetrený (suchý) sisalový kotúč.
- Sekcia Full Disc vs. Bias: Celodiskové sisalové kolesá (vyrobené z kompletných kruhových vrstiev) poskytujú tvrdšiu a agresívnejšiu tvár, ktorá je vhodná pre ťažké rezy. Kolesá s šikmým rezom – konštruované z pásikov sisalu navinutých na stredovom náboji – ponúkajú väčšiu flexibilitu a mäkší rez, vďaka čomu sú vhodnejšie pre tvarované obrobky alebo obrobky so zložitým profilom.
Prevádzková bezpečnosť a osvedčené postupy pri používaní sisalových kolies
Sisalové brúsne kolesá pracujú pri vysokých rýchlostiach a vytvárajú značné trecie teplo. Dodržiavanie správnych bezpečnostných a prevádzkových postupov chráni obsluhu aj kvalitu hotového obrobku.
- Noste vhodné OOP: Počas leštenia by ste mali vždy nosiť ochranné okuliare alebo tvárový štít, ťažké pracovné rukavice a protiprachovú masku alebo respirátor. Častice leštiacej zmesi a prach zo sisalových vlákien sa počas používania dostanú do vzduchu.
- Pred prvým použitím koleso oblečte: Nové sisalové kolieska – najmä upravené varianty – by mali byť pred prvým použitím zhrabané alebo upravené hrabľami. Tým sa uvoľnia vlákna, odstráni sa uvoľnený materiál a zabezpečí sa rovnomerné zloženie zaťaženia kolesa od prvého kontaktu.
- Medzi jednotlivými použitiami pravidelne hrabajte: Po dlhšom používaní sa zmes vytvára, vytvrdzuje a glazuje čelo kolesa. Pravidelné hrabanie odstraňuje stvrdnuté zvyšky zmesi a obnovuje účinnosť rezania kotúča. Zanedbanie tohto kroku je jedným z najčastejších dôvodov, prečo operátori zaznamenávajú nekonzistentné výsledky vyrovnávacej pamäte.
- Aplikujte zmes v intervaloch: Ako je uvedené vyššie, počas nepretržitej prevádzky naneste zmes na koleso každých 30 až 60 sekúnd. Pred pritlačením k obrobku nechajte kotúč otáčať, aby ste potvrdili rovnomerné rozloženie zmesi.
- Nikdy neprekračujte menovité otáčky kolesa: Pred montážou vždy skontrolujte rýchlosť stroja v porovnaní s maximálnou prevádzkovou rýchlosťou kolesa. Aby ste zabránili delaminácii, použite súpravu samostrediacej bezpečnostnej príruby pre sisalové kolesá v štýle dýchacích ciest.
- Správne skladujte kolesá: Nepoužívané sisalové kolesá uchovávajte v chladnom a suchom prostredí mimo dosahu priameho slnečného žiarenia a vlhkosti. Dlhodobé vystavenie vlhkosti môže oslabiť sisalové vlákna a spôsobiť, že ošetrené kolesá časom stratia svoju impregnačnú tvrdosť.
Typické odvetvia a produkty, kde sa bežne používajú sisalové kolesá
Sisalové brúsne kotúče sa nachádzajú v širokej škále priemyselných odvetví všade tam, kde kovové povrchy vyžadujú predbežné leštenie pred pokovovaním, lakovaním, eloxovaním alebo konečnou kontrolou. Nasledujúci prehľad zdôrazňuje najbežnejšie priemyselné kontexty:
Výroba z nehrdzavejúcej ocele
Kuchynské vybavenie, stroje na spracovanie potravín, kuchynské vybavenie, zábradlia a architektonické vybavenie si vyžadujú vysokokvalitné povrchové úpravy. Sisalové kotúče sa rutinne používajú ako prvý krok leštenia po brúsení alebo zváraní, pričom sa odstraňujú stopy po zvarových švoch, okuje a brúsne čiary predtým, ako sa obrobok pohybuje cez medziľahlé a konečné dokončovacie fázy.
Automobilové diely a príslušenstvo
Pochrómované a poniklované automobilové komponenty – vrátane ozdobných dielov, krytov kolies, výfukových koncoviek a držiakov motora – vyžadujú dôkladnú prípravu povrchu pred galvanickým pokovovaním. Sisalové kotúče odstraňujú stopy po matrici, línie nástrojov a nedokonalosti razenia zo železných a neželezných polotovarov, čím zaisťujú, že povrch základného kovu je dostatočne čistý a rovnomerný na priľnavosť pokovovania.
Hardware a spojovacie prvky
Skrutky, matice, rukoväte, pánty, zámky a ďalšie komponenty presného hardvéru sú často pri dokončovaní obrusované sisalovými kolieskami. Schopnosť kotúča zvládnuť malé, nepravidelné geometrie – najmä pri použití v zoskupených konfiguráciách na automatických leštiacich linkách – ho robí vhodným pre veľkoobjemovú výrobu hardvéru.
Priemyselná úprava rúr a rúr
Rúry a rúrky z nehrdzavejúcej ocele používané vo farmaceutickom, mliekarenskom a chemickom priemysle musia spĺňať prísne normy povrchovej úpravy. Sisalové kotúče sa používajú na odstránenie pozdĺžnych brúsnych línií a stôp po valcoch predtým, ako sa povrch rúry upraví na špecifikovanú hodnotu Ra (drsnosť povrchu), ktorú vyžadujú priemyselné normy.
Šperky a dekoratívne kovové výrobky
Pri výrobe drahých kovov a bižutérie sa sisalové kolieska menšieho priemeru používajú na odstránenie stôp po nástrojoch a povrchových škrabancov z liatych, lisovaných alebo vyrobených kusov pred aplikáciou konečného leštenia. Za striebro a zlato, neošetrené sisalové kolesá spárované s tripoli zmesou poskytujú kontrolovaný rez, ktorý príliš nenamáha mäkší základný kov.
Ako dosiahnuť najlepšie výsledky zo sisalového kolesa: Pracovný postup krok za krokom
Pre operátorov, ktorí začínajú s leštením sisalu alebo chcú optimalizovať existujúci proces, poskytuje nasledujúci pracovný postup krok za krokom spoľahlivý rámec pre konzistentné výsledky na tvrdokovových obrobkoch:
- Príprava povrchu: Ak má obrobok hlboké škrabance alebo stopy po brúsení, pred nasadením sisalového kotúča ho postupne obrúste od zrnitosti 120 cez zrnitosť 220 a až po zrnitosť 320 – 400. Sisalový rezací stupeň funguje najefektívnejšie, keď je hĺbka prichádzajúceho škrabnutia zvládnuteľná.
- Namontujte a skontrolujte koleso: Pred zapnutím stroja skontrolujte uloženie hriadeľa, uistite sa, že je koleso bezpečne namontované s príslušnými prírubami, a skontrolujte, či nie je povrch kolesa poškodený alebo nerovnomerne opotrebovaný.
- Oblečte alebo zhrabnite koleso: Pred naložením zmesi naneste na čelnú plochu rotujúceho kolesa na niekoľko sekúnd hrable, najmä na nové alebo predtým používané kolesá.
- Zloženie zaťaženia: Keď sa koleso otáča, pritlačte príslušnú zloženú tyč (čierny šmirgľ pre tvrdé kovy) pevne na čelo kolesa na dve až tri sekundy, aby ste naniesli rovnomernú vrstvu.
- Vyleštite obrobok: Priložte obrobok na spodný kvadrant čela rotujúceho kolesa rovnomerným a rovnomerným tlakom. Presuňte diel cez čelo kolesa dlhými, prekrývajúcimi sa ťahmi. Vyhnite sa pobytu na jednom mieste, pretože koncentrované teplo môže odfarbiť alebo zdeformovať kovový povrch.
- Aplikujte zmes pravidelne: Každých 30 až 60 sekúnd nakrátko vyberte obrobok a znovu naplňte zmes, aby ste zachovali účinnosť rezania.
- Skontrolujte a prejdite na ďalšiu fázu: Keď sú odstránené všetky cieľové nedokonalosti a povrch vykazuje jednotnú saténovú textúru, očistite obrobok utierkou s rozpúšťadlom a prejdite do ďalšej fázy kotúča (zvyčajne špirálovito šité bavlnené kotúče s bielou alebo sivou zmesou).
Dodržiavanie tohto systematického prístupu zaisťuje, že každá nasledujúca fáza leštenia správne stavia na základoch vytvorených sisalovým kotúčom, čo v konečnom dôsledku prináša čistejšiu, rýchlejšiu a nákladovo efektívnejšiu cestu k finálnej povrchovej úprave.
Často kladené otázky o sisalových kolesách
Dá sa sisalové koliesko použiť na drevo alebo plast?
Sisalové kolesá sú navrhnuté a optimalizované pre kovové povrchy a neodporúčajú sa na drevo ani väčšinu plastov. Ich agresívne rezanie a teplo vznikajúce pri vysokorýchlostnej prevádzke môžu spáliť drevo alebo roztaviť či deformovať termoplastické povrchy. Na konečnú úpravu dreva alebo plastu sú vhodnejšie mäkšie látkové kotúče alebo špeciálne vyrobené leštiace podložky.
Ako dlho vydrží sisalové leštiace koliesko?
Životnosť do značnej miery závisí od prevádzkovej rýchlosti, použitého tlaku, brúseného materiálu a frekvencie údržby. Ošetrené sisalové kolesá, ktoré sú pravidelne hrabané a prevádzkované v rámci svojej menovitej rýchlosti, vo všeobecnosti výrazne prekonajú neošetrené kolesá. Celodiskové sisalové kolesá tiež ponúkajú ekonomickú výhodu v tom, že sa dajú použiť až po otvor hriadeľa pred potrebou výmeny, čím sa maximalizuje využitie materiálu.
Mám použiť sisalový kotúč alebo brúsny kotúč na rezanie?
Brúsne lamelové kotúče sú vhodnejšie na ťažké odstraňovanie materiálu na nepravidelných povrchoch, zatiaľ čo sisalové brúsne kotúče vynikajú v medzistupni rezu – zahladzujú škrabance a povrchové stopy po počiatočnom brúsení a pred konečným leštením. Pre obrobky, ktoré vyžadujú riadenú, rovnomernú prípravu povrchu na rovnomernej ploche, bude sisalový kotúč naložený šmirgľovou zmesou vo všeobecnosti poskytovať konzistentnejšie výsledky ako lamelový kotúč v ekvivalentných fázach procesu.
Je upravené sisalové koliesko vždy lepšie ako neošetrené?
Nie nevyhnutne - závisí to od aplikácie. Tvrdo spracované sisalové kotúče poskytujú rýchlejšie rezanie a dlhšiu životnosť pre veľkoobjemové priemyselné použitie na tvrdé kovy. Avšak pre ľahšie aplikácie, dávkovú prácu alebo počiatočné leštenie mäkkých kovov môže neošetrený (suchý) sisalový kotúč poskytnúť lepšie kontrolovateľný výsledok s menším rizikom prerezania. Kľúčom je prispôsobiť úroveň úpravy tvrdosti materiálu a hĺbke povrchových defektov, ktoré sa riešia.
Záver: Prečo sisalové koleso zostáva nepostrádateľné pri povrchovej úprave kovov
Napriek neustálemu pokroku v automatizovaných systémoch brúsenia a robotického leštenia zostáva sisalový brúsny kotúč základným nástrojom pri povrchovej úprave kovov, pretože žiadny iný spotrebný materiál nekombinuje svoju úroveň reznej agresivity, trvanlivosť prírodných vlákien a kapacitu držania zmesi v jedinom, cenovo výhodnom balení. Jeho úloha ako prvého stupňa viacstupňového procesu leštenia je nezastupiteľná — stanovuje základnú líniu kvality povrchu, na ktorej stavia každá ďalšia etapa.
Pre profesionálov v oblasti obstarávania, vedúcich dielní a kovoobrábacích operátorov je praktická vec jednoduchá: investujte do kvalitných sisalových kolies, ktoré sú vhodne špecifikované pre vaše kovy a stroje, spárujte ich so správnymi brúsnymi zmesami, udržiavajte ich pravidelným hrabaním a prevádzkujte ich v rámci ich menovitých parametrov. Ak tak urobíte, znížite celkové náklady na spotrebný materiál na leštenie, zlepšíte konzistenciu povrchovej úpravy a skrátite celkové časy cyklov na vašej výrobnej linke.
Pri získavaní sisalových brúsnych kotúčov pre priemyselné alebo veľkoobjemové aplikácie hľadajte dodávateľov, ktorí ponúkajú kompletný rad špecifikácií – od neošetrených suchých kotúčov pre ľahkú prácu až po varianty ošetrené tvrdým ponorením pre náročné aplikácie z nehrdzavejúcej ocele a železa – a ktorí dokážu poskytnúť konzistentnú kvalitu produktov v rámci výrobných šarží. Konzistentná hustota vlákien, rovnomerná kvalita šitia a spoľahlivá tvrdosť úpravy sú faktory, ktoré oddeľujú produktívne sisalové koleso od kolesa, ktoré vytvára viac problémov, ako rieši.