Vedúci dokončovacích prác v závode na výrobu automobilových dielov prevedie každý týždeň tú istú konzolu z nehrdzavejúcej ocele cez rovnakú leštiacu linku. Jedného rána zrkadlový povrch zlyhá. Zloženie sa nezmenilo. Rýchlosť kolies sa nezmenila. Prevádzkovateľ sa nezmenil. Jedinou premennou je dávka leštiace podložky. To je dôvod, prečo mnohí výrobcovia tvrdo pochopili, že výber podložky nie je zanedbateľný detail; je to východiskový bod kvality povrchu.
Praktická odpoveď na otázku „aké leštiace podložky použiť“ spočíva v troch rozhodnutiach. Vlákno a tvrdosť voľte podľa základného kovu. Štruktúru podložky vyberte podľa fázy dokončenia. Pred výrobou skontrolujte konzistenciu vankúšika. Urobte tieto tri správne a väčšine povrchových defektov sa dá vyhnúť. Táto príručka sa zameriava na priemyselnú konečnú úpravu kovov, kde sa výber podložiek posudzuje podľa miery odpadu a hodín prepracovania, ako aj podľa kozmetického lesku.
Nechajte základný kov vybrať si rodinu podložiek
Výrobcovia často žiadajú univerzálny leštiaci kotúč, ktorý zvládne všetko. V praxi je univerzálna podložka kompromisom, ktorý dobre funguje na žiadnom kove. Nerezová oceľ potrebuje pri prvom prechode agresívne prírodné vlákno. Hliník potrebuje mäkší kontaktný povrch, aby sa zabránilo roztrhnutiu. Medzi nimi spadá meď a mosadz a drahé kovy vyžadujú tie najšetrnejšie materiály na báze bavlny.
| Základný kov | Podložka prvého stupňa | Podložka záverečnej fázy | Hlavné riziko kontroly |
|---|---|---|---|
| Nehrdzavejúca oceľ | Sisalové koleso zelená zmes | Koleso z tvrdenej látky biela zmes | Prehrievanie a rozmazanie |
| hliník | Koleso z tvrdenej látky červenej zmesi | Mäkký flanelový alebo pneumatický látkový kotúč | Odieranie a zaťaženie podložky |
| Meď / mosadz | Stredne látkové koliesko červenej zmesi | Mäkké látkové koliesko bielej zmesi | Zaťaženie a nerovnomerná farba |
| Zlato / striebro / šperky | Bižutérne bavlnené koliesko žltá zmes | Biele bižutérne bavlnené koliesko | Krížová kontaminácia medzi zliatinami |
S tabuľkou zaobchádzajte ako s východiskovým rámcom, nie s pevným receptom. Rýchlosť stroja, aplikovaný tlak a stav prichádzajúcej plochy vás môžu posunúť o jednu podložku mäkšie alebo tvrdšie, než je štandardný návrh. Najprv opravte základný kov a potom upravte v rámci tejto rodiny na základe vlastných výsledkov testov.
Konštrukcia podložky: Skutočná hnacia sila rezu a konečnej úpravy
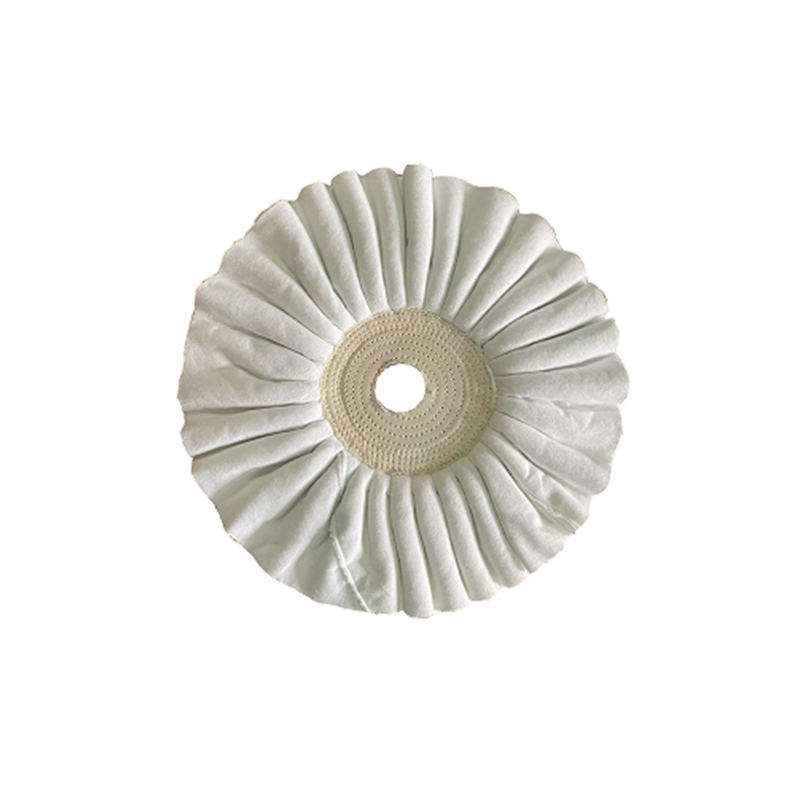
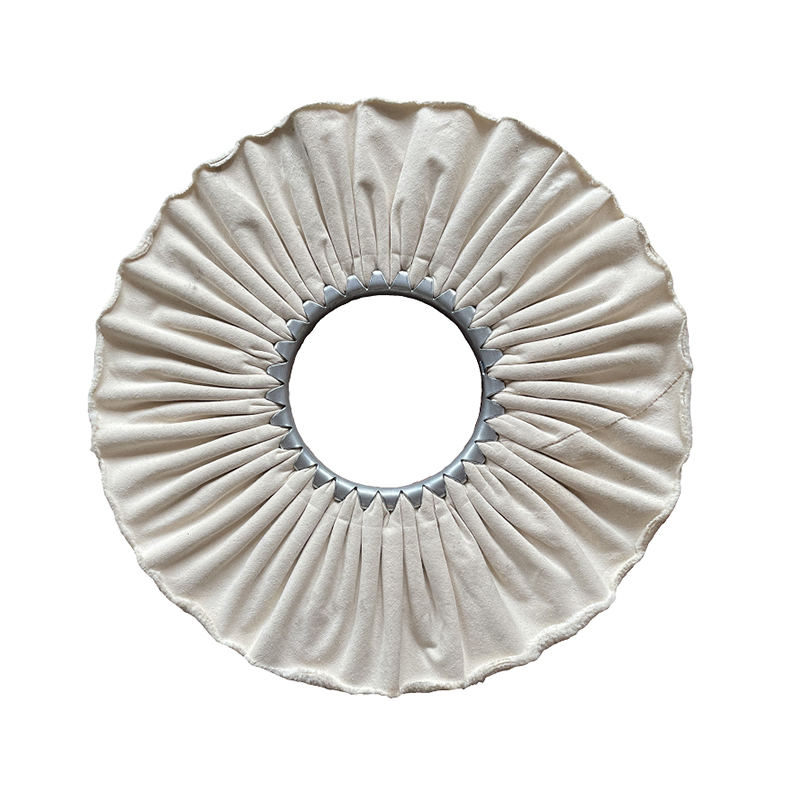
Leštiace podložky sú často zoskupené podľa materiálu, ale konštrukcia určuje výkon. Sisalový kotúč reže agresívne, pretože tuhé prírodné vlákna vytvárajú vysoký bodový tlak na obrobok. Poskladaný látkový kotúč reže menej, ale vytvára čistejší a jasnejší povrch. Pneumatický mäkký kotúč sa prispôsobuje zakriveným častiam, a preto sa objavuje v záverečnej fáze leštenia. Pomenovanie farieb sa líši podľa výrobcu, preto si tvrdosť vždy overte dotykom alebo technickým listom, nie iba názvom.
- Sisalové kolesá odstráňte stopy po obrábaní a hlboké škrabance. Sú štandardným prvým prechodom na nehrdzavejúcu oceľ a tvrdé zliatiny.
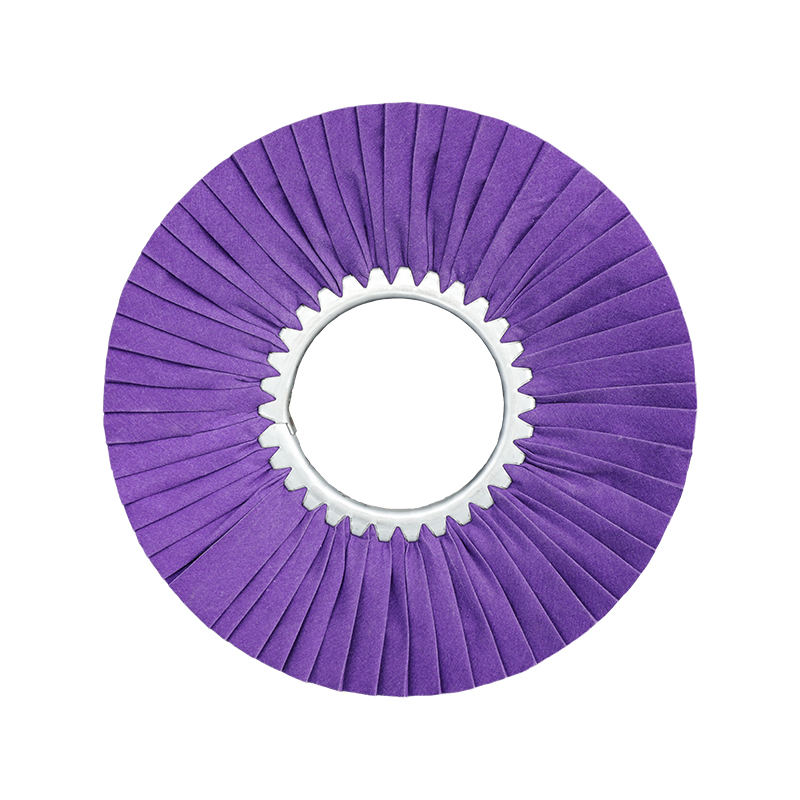
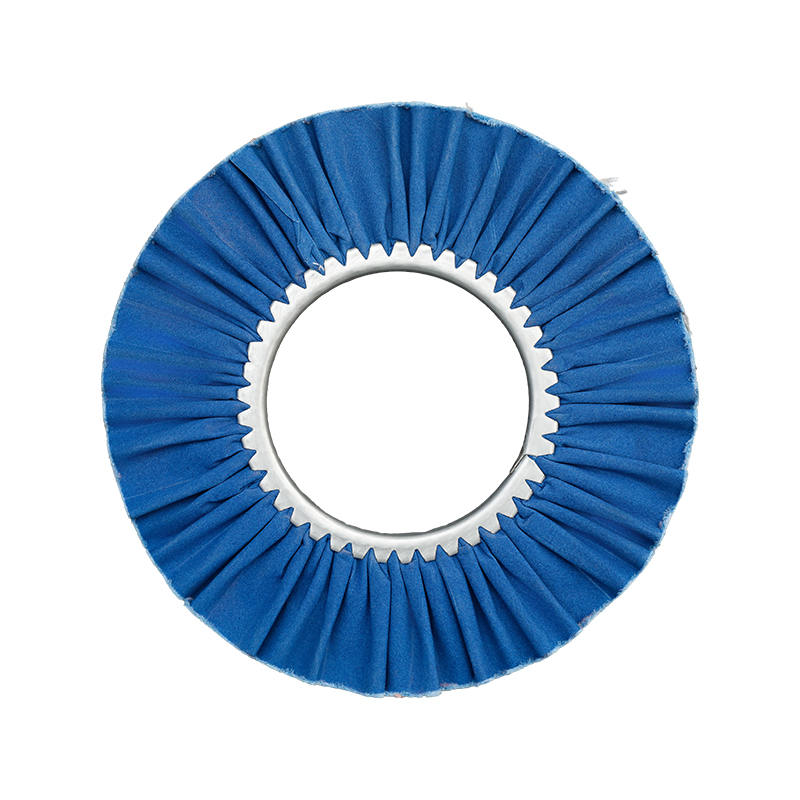
- Skladacie látkové veterné kolesá ponúkajú široký rozsah tvrdosti, od tvrdých zelených modelov pre zjemnenie rezu až po jemne žlté modely pre rozjasnenie.
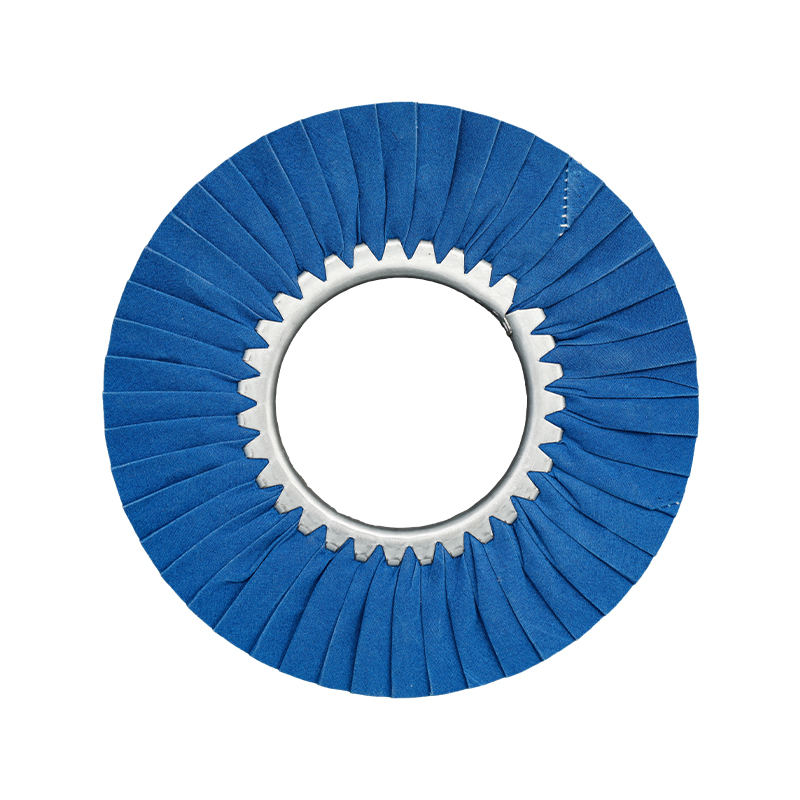
- Kolesá z tvrdenej látky používajte upravenú tkaninu na udržanie stabilnej reznej hrany, vďaka čomu sú spoľahlivé na rovných povrchoch a automatizovaných linkách.
- Pneumatické kolesá z mäkkej tkaniny nafúknite tak, aby sledovali obrysy bez kopania do hrán, ideálne na konečné leštenie zakrivených alebo nerovných častí.
- Klapkové kolesá zmiešajte hrany a odhrotujte profily tam, kde sa plochý kotúč nedostane.
- Bavlnené kolieska bižutérie sú najšetrnejšou možnosťou, používajú sa na drahé kovy a malé komponenty.
Pre agresívny prvý prechod na nehrdzavejúcu oceľ, a čierne ploché sisalové koleso je osvedčeným východiskom. Dobre drží zmes a vytvára potrebný rez predtým, ako sa môže ujať akýkoľvek látkový kotúč.
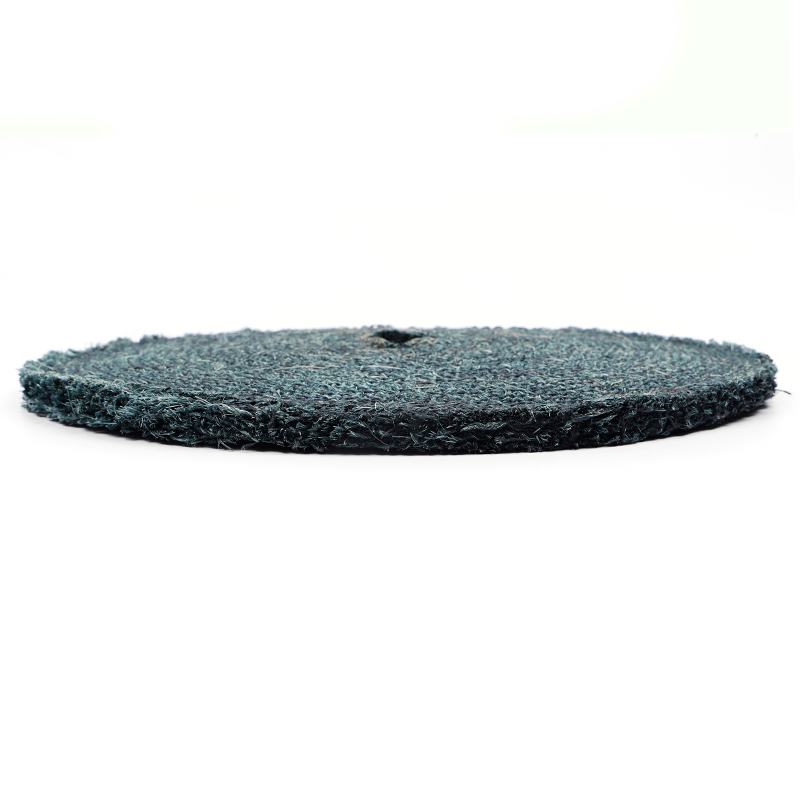 Čierne ploché sisalové kolesá Veľkoobchod a zakázkoví výrobcovia - Ningbo Henghua Metal S Henghua Metal Surface Treatment Technology Co., Ltd je veľkoobchodný a zákazkový výrobca čiernych plochých sisalových kolies v Číne, čierne ploché sisalové kolesá... Zobraziť produkt →
Vytvorte dvojstupňovú sekvenciu pre konzistentné výsledky
Nesnažte sa opraviť každú chybu jednou podložkou. Spoľahlivá sekvencia používa reznú podložku na odstránenie poškodenia a dokončovaciu podložku na zušľachťovanie povrchu. Výrobcovia automobilových dielov spoliehajte sa na túto logiku denne a rovnaký princíp platí pre hardvér, kuchynský riad a letecký priemysel.
- Fáza strihu: Pomocou sisalového alebo lamelového kotúča so zelenou leštiacou zmesou odstráňte hlboké škrabance, čiary zvarov a stopy po obrábaní. Udržujte koleso upravené a nanášanú zmes rovnomerne.
- Fáza čistenia: Prepnite na stredné alebo tvrdené látkové koliesko s červenou zmesou, aby sa rez premiešal a odstránil sa zákal, ktorý zanechalo sisalové koliesko. Táto fáza definuje povrch pred konečným leštením.
- Finálna fáza: Presuňte sa na mäkkú handričku alebo pneumatické koleso s bielou zmesou, aby ste vytvorili konečný zrkadlový povrch. Pre čistý výsledok použite mierny tlak a vyššiu povrchovú rýchlosť.
V praxi fáza čistenia oddeľuje dobré výsledky od vynikajúcich. A červené látkové koliesko na nerez dáva operátorom stabilnú a opakovateľnú ostrosť v tomto kroku, na čom záleží, keď potrebujete udržať konzistentnú povrchovú úpravu počas dlhých výrobných sérií.
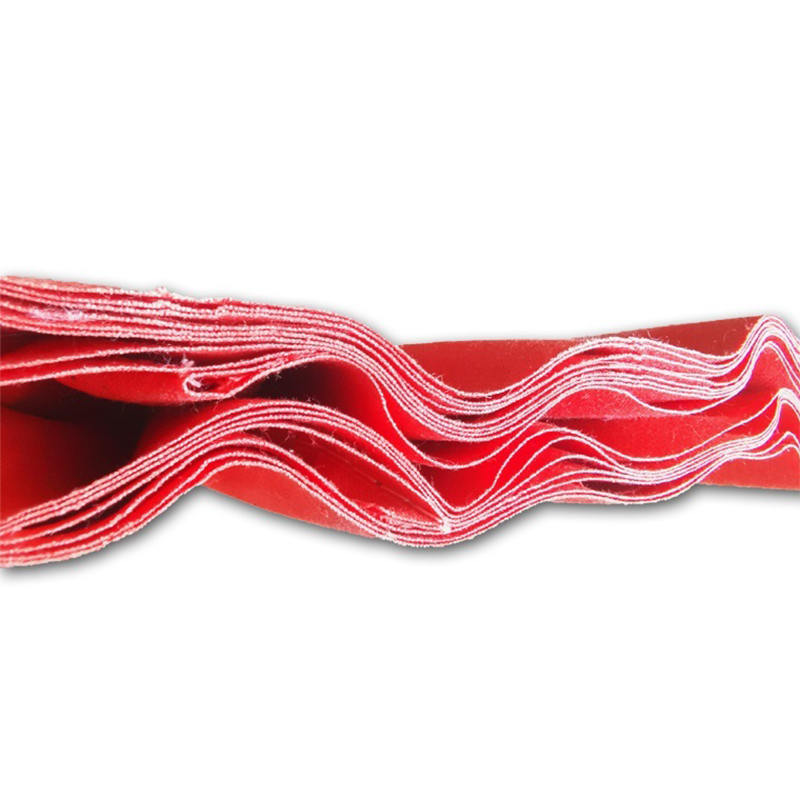 Červené látkové koliesko pre veľkoobchodných a zákazkových výrobcov z nehrdzavejúcej ocele - Ningbo He Henghua Metal Surface Treatment Technology Co., Ltd je čínske červené látkové koliesko pre veľkoobchodný a zákazkový výrobca z nehrdzavejúcej ocele, Red Clot... Zobraziť produkt →
Mäkké kovy potrebujú jemnejší prístup
Hliník, meď a mosadz sa správajú inak ako oceľ, pretože sa deformujú pod tlakom namiesto čistého rezu. Tvrdé sisalové koliesko na hliníku sa môže zaryť a vytvoriť trhliny, ktoré sú horšie ako pôvodný defekt. Riešením je mäkšia podložka, ľahší tlak a zmes, ktorá odoláva zaťaženiu.
Pri leštení hliníka sa žlté tvrdené látkové koliesko na hliník je praktická stredná cesta. Je dostatočne pevný na to, aby si udržal svoj tvar, ale zároveň dostatočne mäkký, aby sa zabránilo poškriabaniu obrobku. Spárujte ho s nižšou rýchlosťou vretena a pravidelne kontrolujte čelo podložky, či nie je vsadený kov.
 Žlté koliesko z tvrdenej látky pre veľkoobchodných a zákazkových výrobcov hliníka - Ning Henghua Metal Surface Treatment Technology Co., Ltd je čínske žlté tvrdené látkové koliesko pre veľkoobchodný a zákazkový výrobca hliníka, Yel... Zobraziť produkt →
Mäkké kovy tiež vytvárajú viac tepla v kontaktnom bode, pretože materiál ponúka menší odpor a vytvára väčšie trenie. Teplo urýchľuje zaťaženie podložky a môže zmeniť farbu obrobku. Znížte tlak, zvýšte rýchlosť kolesa iba vtedy, ak to umožňuje konštrukcia podložky, a ponechajte si špeciálnu sadu podložiek pre hliník, aby ste predišli krížovej kontaminácii oceľovými vláknami.
Stroj, rýchlosť a tlak menia pravidlá
Tá istá podložka sa môže správať veľmi odlišne na stolnej brúske, pneumatickom ručnom náradí alebo robotickej lešticej bunke. Výber podložky musí zahŕňať stroj, pretože povrchovú rýchlosť a aplikovaný tlak nastavuje zariadenie, nie samotná podložka. Stolné brúsky bežne bežia pri 2 800 až 3 400 ot./min., zatiaľ čo pneumatické nástroje sa značne líšia, preto pred zmenou nastavenia vždy skontrolujte menovitú obvodovú rýchlosť kotúča.
- Stolné a podlahové brúsky: Väčšie sisalové a látkové kotúče, zvyčajne 200 až 400 mm, poskytujú vysokú povrchovú rýchlosť potrebnú pre fázu rezu.
- Pneumatické ručné náradie: Menšie pneumatické kolieska z mäkkej tkaniny sledujú zakrivené povrchy a sú najlepšie na konečné leštenie a retušovanie.
- Automatizované linky: Hustota a vyváženie podložky musia byť konzistentné od jedného kolesa k druhému, pretože roboty sa nedokážu prispôsobiť mäkkému alebo tvrdému miestu.
- CNC a robotické bunky: Používajte kotúče z tvrdenej látky s predvídateľnými hodnotami tvrdosti, aby parametre procesu zostali platné v priebehu času.
Ak prevádzate ručnú operáciu na automatickú, vyberte podložku znova namiesto toho, aby ste znova použili rovnaké koliesko. Roboty udržiavajú konštantný tlak, takže podložka, ktorá sa nahmatá v ruke, môže byť pri fixnej sile príliš agresívna alebo príliš mäkká.
Čo je potrebné overiť, než dáte podložku do výroby
Nákup leštiacich podložiek len podľa farby alebo značky je riskantný, pretože rovnaká farba môže mať rôznu hustotu od rôznych dodávateľov. Predtým, ako sa zaviažete k výrobnej podložke, zvážte nasledujúce faktory:
- Konzistencia dávky: Skontrolujte tvrdosť, zmes vlákien a rovnováhu medzi viacerými podložkami z rovnakej šarže. Malá odchýlka v hustote môže výrazne zmeniť povrchovú úpravu.
- Trvanlivosť hrán: Hľadajte prešívanie a úpravu okrajov, ktoré prežijú kontaktnú rýchlosť vášho stroja. Slabé okraje spôsobujú kývanie a nerovnomerné opotrebovanie.
- Možnosti veľkosti a tŕňa: Pred objednaním objemu skontrolujte vonkajší priemer, stredový otvor a hrúbku podľa špecifikácií vretena.
- Kompatibilita zmesi: Niektoré zlúčeniny rýchlo nasýtia určité materiály podložiek. Pred zväčšením otestujte celú kombináciu vankúšika a zlúčeniny.
Väčšina dodávateľov, vrátane spoločnosti Henghua, podporuje vlastné veľkosti a úpravy tvrdosti prostredníctvom svojich zákazkový servis leštiacich kolies . Krátka skúšobná prevádzka s malou sériou je lacnejšia ako výmena celej výrobnej zákazky, ktorá nespĺňa váš štandard dokončenia.