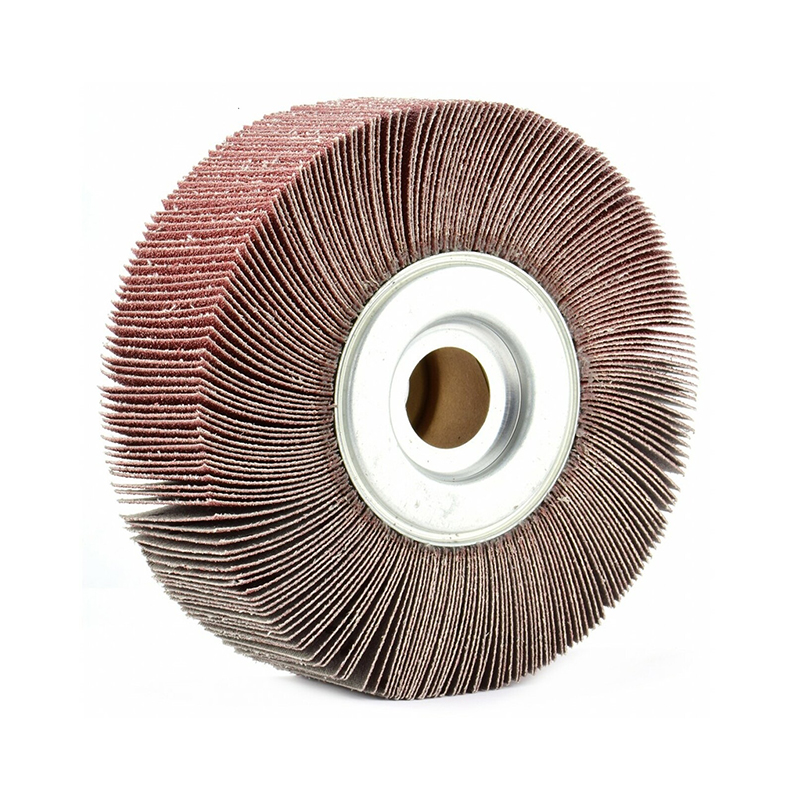
A klapkové koleso je rotačný brúsny nástroj používaný predovšetkým na brúsenie, odhrotovanie, miešanie a leštenie kovových a iných povrchov. Pozostáva z viacerých prekrývajúcich sa brúsnych lamiel usporiadaných radiálne okolo centrálneho náboja. Lamely sa počas používania postupne opotrebovávajú a neustále odhaľujú čerstvý abrazívny materiál – čo znamená, že kotúč si zachováva konzistentný rezný výkon počas celej svojej životnosti. Stručne povedané, lamelové koleso je ideálnym riešením, keď potrebujete kontrolované, rovnomerné dokončovanie povrchu na tvarovaných alebo plochých obrobkoch.
Na rozdiel od pevných brúsnych kotúčov sa lamelové kotúče prispôsobujú zakriveným a nepravidelným povrchom, vďaka čomu sú obzvlášť účinné pri dokončovaní rúr, rúrok, hriadeľov a profilov, ktoré by bolo ťažké alebo časovo náročné riešiť plochými brúsnymi nástrojmi. Táto flexibilita v kombinácii s relatívne dlhou životnosťou robí lamelové kolesá cenovo výhodnou voľbou pre malé dielne aj pre veľké výrobné linky.
Tento nástroj je kompatibilný so štandardnými uhlovými brúskami, stolnými brúskami, vŕtacími lismi a automatickými leštiacimi strojmi – čo z neho robí jeden z najprispôsobivejších brúsnych produktov, ktoré sú dnes k dispozícii pri povrchovej úprave kovov.
Primárne použitie klapkového kolesa
Lamelové kotúče plnia niekoľko odlišných funkcií pri obrábaní kovov a povrchovej úprave. Pochopenie každej aplikácie vám pomôže vybrať správnu zrnitosť, typ brusiva a veľkosť kotúča pre vašu úlohu. Tu sú najčastejšie použitia:
Odstraňovanie otrepov a dokončovanie hrán
Po rezaní, razení alebo opracovaní majú kovové časti často ostré ostriny a drsné hrany, ktoré môžu spôsobiť zranenie počas manipulácie a zhoršiť dosadnutie komponentov. Lamelové kotúče efektívne odstraňujú tieto otrepy bez ryhovania základného materiálu alebo zmeny rozmerových tolerancií. Flexibilné klapky dosahujú mierne zapustené oblasti a obrysy hrán, ku ktorým sa pevné brúsne kotúče nedostanú. To je rozhodujúce v odvetviach, ako je automobilový priemysel, letectvo a presné strojárstvo, kde kvalita hrán priamo ovplyvňuje lícovanie dielov, presnosť montáže a bezpečnosť koncového používateľa.
Miešanie povrchov a vyhladzovanie zvarov
Zvarové švy vytvárajú nerovnomerné hrebene a tepelne ovplyvnené oblasti, ktoré je potrebné pred lakovaním, náterom alebo kontrolou vyhladiť. Lamelové koleso tieto prechody čisto spája s okolitým povrchom bez vytvárania náhlych poklesov. Pretože sa chlopne pod tlakom ohýbajú, vyhýbajú sa plochým stopám, ktoré môžu zanechávať pevné disky, čo vedie k hladší a konzistentnejší povrch s menším počtom prechodov sekundárnej korekcie. Pre konštrukčnú oceľ a dekoratívne kovové výrobky podobne šetrí miešanie zvarov pomocou lamelového kotúča v porovnaní s ručným pilovaním alebo opakovaným brúsením značný čas.
Leštenie a príprava povrchu
Lamelové kotúče s jemnou zrnitosťou (120 a viac) sa široko používajú na prípravu kovových povrchov pred pokovovaním, eloxovaním, lakovaním alebo aplikáciou ochranných náterov. Vytvárajú jednotnú povrchovú štruktúru, ktorá podporuje lepšiu priľnavosť a profesionálnejší konečný vzhľad. V priemysle povrchovej úpravy nehrdzavejúcej ocele je postupné používanie postupne jemnejších lamelových kolies – od zrnitosti 80 až po zrnitosť 240 – štandardným pracovným postupom na dosiahnutie brúseného alebo saténového povrchu, ktorý možno vidieť na kuchynskom vybavení, architektonických paneloch a zábradliach.
Brúsenie a odstraňovanie materiálu
Lamelové kotúče s hrubým zrnom (zrnitosť 40 – 80) sa používajú na agresívne odstraňovanie materiálu – tvarovanie kovu, odstraňovanie hrdze a okovín alebo čistenie skorodovaných povrchov pred opravou alebo prelakovaním. Ponúkajú vyššiu rýchlosť rezania ako kotúče s jemným zrnom a zároveň si zachovávajú lepšiu kontrolu ako pevné brúsne kotúče. Na silne zhrdzavom železe alebo konštrukčnej oceli môže lamelový kotúč z oxidu zirkoničitého a hlinitého so 40 zrnitosťami účinne odstrániť povrchovú koróziu až na holý kov, pričom sa prispôsobí všetkým prítomným nerovnostiam povrchu.
Dokončenie tvarovaných a rúrkových povrchov
Lamelové kolesá vynikajú na nerovných geometriách. Ich flexibilné chlopne sa ovíjajú okolo zakrivených častí – ako sú rúry, zábradlia, armatúry a hriadele – a udržiavajú konzistentný abrazívny kontakt počas celého priechodu. Ploché disky strácajú kontakt na okrajoch na okrúhlych povrchoch, zanechávajú nerovnomerné škrabance alebo vyžadujú viacnásobné premiestnenie. Táto prispôsobivosť robí z klapkového kolesa preferovaný nástroj v odvetviach, ktoré sa zaoberajú okrúhlymi alebo profilovými komponentmi, vrátane inštalatérskych prác, výroby HVAC, výroby nábytku a architektonických zámočníkov.
Odstraňovanie hrdze a obnova povrchu
Skorodované kovové povrchy potrebujú abrazívne ošetrenie predtým, ako bude možné účinne aplikovať akýkoľvek ochranný náter. Lamelové kolesá odstraňujú povrchovú hrdzu, oxidáciu a staré nátery, pričom zanechávajú čistý, profilovaný povrch, ktorý podporuje priľnavosť náteru. V porovnaní s kotúčmi s drôtenou kefou zanechávajú lamelové kotúče rovnomernejšiu povrchovú štruktúru a spôsobujú menšiu únavu kovu na tenších častiach – dôležité hľadisko pri obnove starších alebo tenších kovových komponentov.
Sprievodca zrnitosťou lamelového kotúča: Výber správnej abrazivity
Výber správnej zrnitosti je najdôležitejším faktorom pri dosahovaní požadovaných výsledkov. Číslo zrna sa vzťahuje na veľkosť abrazívnych častíc: nižšie čísla znamenajú hrubšie a agresívnejšie rezanie; vyššie čísla znamenajú jemnejšiu a hladšiu konečnú úpravu. V tabuľke nižšie sú zhrnuté bežné rozsahy zŕn a ich odporúčané použitie:
| Rozsah zrnitosti | Klasifikácia | Typická aplikácia |
|---|---|---|
| 40–60 | Hrubý | Ťažké odstraňovanie materiálu, odstraňovanie hrdze/okoviny, tvarovanie |
| 80–100 | Stredná | Odhrotovanie, miešanie zvarov, všeobecné brúsenie |
| 120–180 | Dobre | Miešanie povrchu, príprava pred náterom, kartáčovaný povrch |
| 240 | Veľmi dobre | Finálne leštenie, príprava na zrkadlový lesk, dekoratívne práce |
Ako praktické pravidlo: začnite s hrubšou zrnitosťou na odstránenie materiálu alebo defektov, potom prejdite na jemnejšiu zrnitosť na zjemnenie povrchu . Preskakovanie zrnitosti vedie k viditeľným vzorom škrabancov z predchádzajúcej fázy, ktoré je ťažké neskôr odstrániť bez ďalších priechodov. Napríklad pre povrchovú úpravu z brúsenej nehrdzavejúcej ocele môže typická sekvencia prebiehať so zrnitosťou 80 → 120 → 180, pričom každá fáza odstraňuje škrabance, ktoré zanechala predchádzajúca.
Materiály, na ktorých môže klapkové koleso pracovať
Lamelové kolesá sú všestranné a fungujú so širokou škálou materiálov. Typ brúsneho materiálu vloženého do klapiek musí byť prispôsobený materiálu obrobku, aby ste dosiahli čo najlepšie výsledky – použitie nesprávneho brúsneho prostriedku môže spôsobiť kontamináciu, upchatie alebo zlú kvalitu povrchovej úpravy:
- Nerezová oceľ: Vyžaduje abrazíva bez kontaminácie, ako je oxid hlinitý alebo oxid zirkoničitý, aby sa zabránilo prenosu železných častíc, ktoré môžu spôsobiť zafarbenie povrchu a iniciovať koróziu pod povrchom.
- Uhlíková oceľ a železo: Lamelové kotúče z oxidu hlinitého a oxidu zirkoničitého si s nimi efektívne poradia pri brúsení aj pri miešaní. Oxid zirkoničitý je uprednostňovaný pre tvrdú oceľ vďaka svojej samoostriace zrnitej štruktúre.
- Hliník a mäkké kovy: Kotúče z karbidu kremíka alebo jemného oxidu hlinitého zabraňujú upchávaniu (zaťažovaniu) a vytvárajú čisté povrchy bez ryhovania mäkšieho základného materiálu.
- Drevo: Lamelové kotúče fungujú dobre na brúsenie zakrivených drevených profilov, odstraňovanie starých povrchových vrstiev a prípravu povrchov na morenie alebo lakovanie. Stredná až jemná zrna (80–180) sú najpraktickejšie na spracovanie dreva.
- Plasty a kompozity: Kolesá s jemným zrnom pri kontrolovaných nižších rýchlostiach môžu tvarovať a dokončovať plastové diely bez roztopenia alebo rozmazania. Udržiavanie kolesa v pohybe je obzvlášť dôležité, aby sa predišlo lokálnemu hromadeniu tepla.
Lamelový kotúč vs. iné brúsne nástroje
Pochopenie toho, kam sa hodí lamelový kotúč v porovnaní s inými brúsnymi nástrojmi, vám pomôže robiť lepšie rozhodnutia o nástrojoch a vyhnúť sa nesprávnemu použitiu. Každý typ nástroja má silné stránky, vďaka ktorým je vhodný pre konkrétne úlohy:
| Nástroj | Najlepšie pre | Obmedzenie verzus klapkové koleso |
|---|---|---|
| Brúsny kotúč | Rýchle, agresívne odstraňovanie materiálu na rovných povrchoch | Zanecháva hlboké škrabance; nemôže sa prispôsobiť krivkám; žiadna dokončovacia schopnosť |
| Brúsny pás | Veľká rovná povrchová úprava na stolnej brúske | Nedosiahne obrysové alebo vnútorné profily; vyžaduje stacionárne vybavenie |
| Koleso s drôtenou kefou | Odstraňovanie hrdze a čistenie povrchu | Nedá sa miešať ani leštiť; zanecháva nerovnomernú štruktúru povrchu; nebezpečenstvo vzniku drôtených štetín |
| Klapka disk | Ploché brúsenie a miešanie pod uhlom | Menej efektívne na okrúhlych alebo rúrkových profiloch v porovnaní s lamelovým kolesom |
| Klapkové koleso | Zakrivené povrchy, miešanie, leštenie, odhrotovanie, postup s viacerými zrnitosťami | Pomalší úber materiálu ako brúsne kotúče na rovných plochách |
Kľúčovou výhodou klapkového kolesa je jeho kombinácia flexibility, konzistentnej kvality povrchovej úpravy a dlhej životnosti — vďaka čomu je na úlohu ekonomickejší ako nástroje, ktoré sa rýchlo opotrebúvajú alebo vyžadujú časté výmeny. V mnohých výrobných pracovných postupoch môže jedno lamelové koleso nahradiť krok odihlovania aj krok leštenia, čím sa znížia celkové náklady na nástroje a čas cyklu.
Odvetvia, ktoré sa spoliehajú na lamelové kolesá
Klapkové kolesá sa používajú v mnohých výrobných a výrobných prostrediach, kde sú prioritami kvalita povrchu, efektívnosť a prispôsobivosť nástrojov:
- Kovoobrábacie a zvarovne: Na čistenie a miešanie zvarov na konštrukčných komponentoch, rámoch, bránach a krytoch pred lakovaním alebo práškovým lakovaním.
- Výroba a opravy automobilov: Povrchová úprava panelov karosérie, výfukových dielov, častí podvozku a hadicového rámu, ktoré si vyžadujú hladké povrchy pripravené na lak alebo zváranie.
- Výroba výrobkov z nehrdzavejúcej ocele: Spracovanie kuchynského vybavenia, strojov na spracovanie potravín, pracovných dosiek a architektonického príslušenstva, kde je špecifikovaný jednotný kartáčovaný alebo saténový povrch.
- Inštalatérstvo a HVAC: Dokončovanie koncov rúr, armatúr, telies ventilov a spojov potrubí pred montážou alebo aplikáciou ochranného náteru.
- Drevospracovanie a výroba nábytku: Tvarovanie tvarovaných líšt, vyhladzovanie vretena stoličiek a príprava zakrivených povrchov na farbenie alebo lakovanie.
- Šperky a precízne kovové práce: Lamelové kotúče s jemným zrnom sa používajú vo forme malého priemeru na prístup k úzkym oblastiam na odliatkoch a ručne vyrobených kusoch pred konečným leštením.
Ako správne používať klapkové koleso
Vyťaženie maxima z klapkového kolesa si vyžaduje správnu techniku, nastavenie a povedomie o bezpečnostných postupoch. Zlá technika znižuje životnosť kolesa, spôsobuje nerovnomerné výsledky a môže vytvárať nebezpečenstvá:
- Priraďte tŕň a hodnotenie RPM: Vždy používajte lamelové koleso, ktorého maximálne otáčky sú rovnaké alebo vyššie ako otáčky nástroja bez zaťaženia. Prekročenie menovitých otáčok môže spôsobiť rozpad kolesa počas používania – vážne bezpečnostné riziko.
- Použite mierny, rovnomerný tlak: Nechajte prácu vykonávať brúsivo. Nadmerná sila smerom dole predčasne zbortí klapky, urýchli opotrebovanie a zníži kvalitu povrchovej úpravy. Kotúč by sa mal dotýkať obrobku s miernym záberom, nemal by sa doň tlačiť.
- Udržujte koleso v pohybe: Zotrvanie na jednom mieste spôsobuje nerovnomerné odoberanie materiálu a hromadenie tepla, ktoré môže odfarbiť nehrdzavejúcu oceľ alebo deformovať tenšie kovy. Použite hladké, prekrývajúce sa prechody v jednom konzistentnom smere.
- Postup cez krupicu: Pri leštení začnite s hrubšou zrnitosťou, aby ste odstránili vodný kameň, zvary alebo hlboké škrabance, a potom prejdite na jemnejšie zrnitosti, aby ste zjemnili povrch. Každý stupeň zrnitosti by mal pred pokračovaním odstrániť škrabance, ktoré zanechal predchádzajúci.
- Noste vhodné OOP: Pri použití akéhokoľvek rotujúceho brúsneho kotúča je nevyhnutná ochrana očí (ochranné okuliare alebo ochranný štít), rukavice a protiprachová maska alebo respirátor. Lietajúce úlomky a jemný kovový prach predstavujú skutočné nebezpečenstvo.
- Pred použitím skontrolujte koleso: Pred montážou skontrolujte, či chlopne nie sú poškodené, chýbajú alebo či nie sú oddelené. Poškodené koleso by sa malo radšej zlikvidovať ako použiť.
Kľúčové faktory pri výbere lamelového kolesa
Nie všetky klapkové kolesá sú si rovné. Výkon sa výrazne líši v závislosti od kvality konštrukcie, typu brusiva a rozmerových špecifikácií. Pri získavaní klapkového kolesa starostlivo zhodnoťte tieto faktory:
- Abrazívny materiál: Oxid hlinitý sa hodí na univerzálne práce na väčšine kovov; oxid zirkoničitý je samoostriaci a lepšie sa hodí na tvrdšie ocele a na ťažké brúsenie; Karbid kremíka je preferovaný pre neželezné kovy, kameň a tvrdé materiály.
- Podkladový materiál: Látkový podklad ponúka vyššiu trvanlivosť, flexibilitu a odolnosť proti roztrhnutiu pri zaťažení; papierový podklad je ekonomickejší, ale menej odolný pri dlhodobom používaní alebo pri vysokom tlaku.
- Priemer a šírka: Väčšie priemery pokrývajú väčšiu plochu na otáčku a sú vhodné na otváranie plochých povrchov; menšie priemery pasujú do skľučovadiel a používajú sa na detailné práce. Šírka ovplyvňuje, koľko kontaktnej plochy sa zachová na zakrivených povrchoch – širšie kolesá fungujú lepšie na rúrkach a hriadeľoch s väčším priemerom.
- Hustota klapiek: Viac klapiek na koleso vo všeobecnosti vytvára hladší povrch a dlhšiu životnosť; nižší počet klapiek umožňuje agresívnejšie rezanie a lepší odvod tepla – užitočné pri náročných úlohách odstraňovania materiálu.
- Veľkosť otvoru pre altánok: Musí sa presne zhodovať s hriadeľom vašej brúsky, vŕtačky alebo leštičky, aby sa zabezpečila bezpečná a vyvážená rotácia. Bežné veľkosti zahŕňajú stopky 6 mm, 8 mm a 1/4 palca pre ručné nástroje.
- Kvalita lepenia: Lepiace alebo živicové pridržiavacie klapky na náboji určujú, ako dobre koleso drží teplo a tlak. Kolesá so zlým spojením sa predčasne odlupujú, čím sa znižuje výkon aj bezpečnosť.
Pre produkčné prostredia, a vysokohustotný zirkónový oxid hlinitý na zadnej strane klapkové koleso zvyčajne ponúka najlepšiu rovnováhu reznej rýchlosti, kvality povrchovej úpravy a životnosti kotúča. Pre ľahšie práce alebo konečné leštenie je praktickou voľbou kotúč z oxidu hlinitého s jemným zrnom na látkovom podklade.
Bežné chyby, ktorým sa treba vyhnúť pri používaní klapkových kolies
Dokonca aj skúsení operátori robia chyby, ktoré znižujú výkon a skracujú životnosť kolies. Uvedomenie si týchto úskalí vám pomôže dosiahnuť konzistentné výsledky:
- Použitie príliš hrubého zrna pre záverečnú fázu: Konečná úprava kotúčom so zrnitosťou 60, keď sa vyžaduje zrnitosť 120, zanecháva viditeľné čiary škrabancov, ktoré si vyžadujú dodatočné korekčné prechody – plytvanie časom a spotrebným materiálom.
- Použitie nadmerného tlaku: Tým sa zrúti štruktúra klapky, kotúč sa zmení na pevný kontaktný bod, a nie na flexibilný, a dramaticky sa skráti životnosť kotúča bez zlepšenia rýchlosti rezania.
- Krížovo kontaminujúce abrazíva: Použitie lamelového kotúča, ktorý sa predtým používal na uhlíkovú oceľ na obrobku z nehrdzavejúcej ocele, prenáša železné častice na povrch, čo vedie k hrdzavým bodom pod povrchom. Samostatné kolesá venujte železným a neželezným materiálom.
- Ignorovanie kompatibility RPM: Pri montáži kotúča s nižšími otáčkami na brúsku s vyššou rýchlosťou hrozí riziko zlyhania kotúča počas prevádzky. Pred použitím vždy skontrolujte maximálnu rýchlosť kolesa.
- Nesprávne skladovanie kolies: Vystavenie vlhkosti, teplu alebo chemickým výparom môže zhoršiť abrazívne spojenie. Lamelové kolesá skladujte na suchom a chladnom mieste mimo dosahu rozpúšťadiel a olejov.
Vyhýbanie sa týmto chybám nielen predĺži životnosť kotúča, ale tiež zaistí, že vaše hotové povrchy budú spĺňať požadované štandardy kvality už na prvýkrát – znížite tak prepracovanie a plytvanie materiálom.