Čo robí leštiaci prostriedok? Priama odpoveď
A leštiaca zmes je produkt na báze brúsneho materiálu určený na odstraňovanie povrchových defektov – vrátane škrabancov, oxidácie, matných škvŕn a matných škvŕn – z kovu, dreva, plastu alebo iných materiálov, pričom súčasne obnovuje alebo zvyšuje lesk povrchu. Funguje tak, že používa jemné brúsne častice suspendované v spojive z voskov a tukov na mikrobrúsenie povrchu obrobku, vyrovnáva nedokonalosti a zanecháva hladší a reflexnejší povrch.
Z praktického hľadiska: ak kovová časť vyzerá matne, poškriabaná alebo zoxidovaná, leštiaci prostriedok odstráni poškodenú vrchnú vrstvu a odhalí čistý, svetlý povrch pod ňou. V závislosti od toho, ktorý typ si vyberiete – od ťažko rezaných zmesí na odstraňovanie škrabancov až po jemné dokončovacie farby na zrkadlové leštenie – môže leštiaca zmes zmeniť povrch od drsného po reflexný v kontrolovanom postupnom procese.
Ako funguje leštiaci prostriedok: veda o obrusovaní a povrchovej úprave
Vo svojom jadre funguje leštiaca zmes kontrolovaná mikroabrázia . Každá zlúčenina obsahuje tri základné zložky, ktoré spolupracujú:
- Abrazívne častice — ako je oxid hlinitý, oxid chrómu, oxid kremičitý alebo diamantový prášok — ktoré fyzicky obrusujú a vyrovnávajú povrch. Čím sú častice hrubšie, tým viac materiálu sa odstráni na jeden priechod.
- Spojivá a mazivá - zvyčajne vosky, tuky alebo kyselina stearová - ktoré držia brúsne častice v suspenzii, znižujú teplo z trenia a umožňujú, aby sa zmes rovnomerne šírila po povrchu.
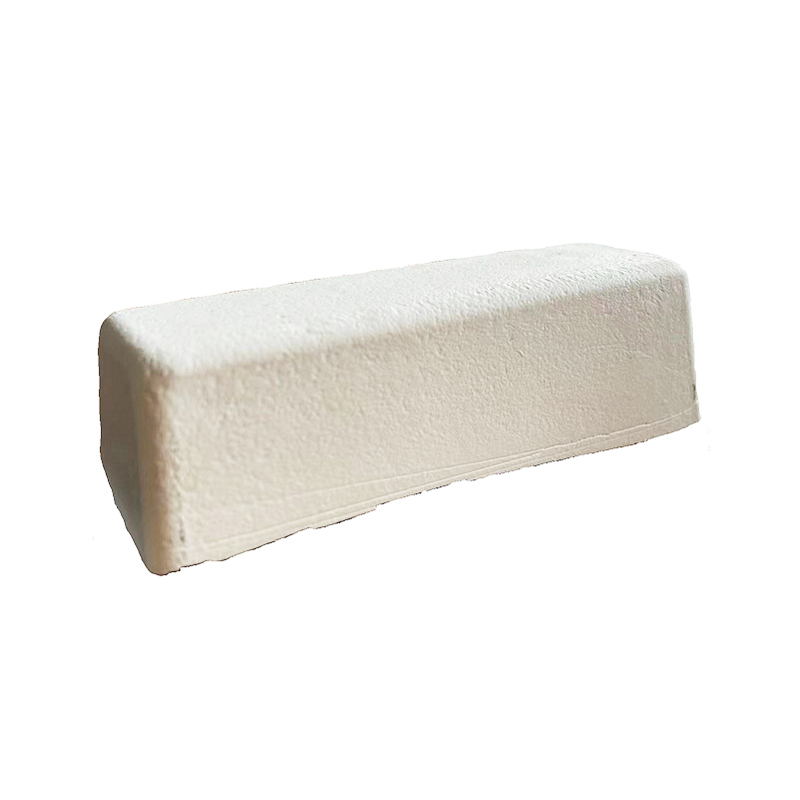
- Nosné médium — často pevné (tyčinková alebo koláčová forma) alebo polotuhé (vo forme pasty) – čo určuje, ako sa zmes nanáša na leštiaci kotúč alebo podložku.
Pri aplikácii na rotujúci brúsny kotúč a uvedení do kontaktu s obrobkom brúsne častice v zmesi zoškrabú poškodenú povrchovú vrstvu na mikroskopickej úrovni. Postupne jemnejšie zmesi odstraňujú škrabance, ktoré zostali po predchádzajúcej fáze, a v konečnom dôsledku vytvárajú hladký, rovný povrch, ktorý rovnomerne odráža svetlo – čo poznáme ako vysoko lesklý alebo zrkadlový povrch.
Tri fázy leštenia: rezanie, stredná a konečná úprava
Profesionálna povrchová úprava kovov používa leštiace zmesi v premyslenom slede etáp, z ktorých každá je postupne jemnejšia ako predchádzajúca. Preskočenie fáz – alebo použitie nesprávnej zlúčeniny pre danú fázu – vedie k nerovnomerným výsledkom a plytvaniu časom.
Fáza 1 – Rezanie (tripoliské zmesi)
Rezné zmesi, tiež nazývané Tripolis, sú najabrazívnejší typ. Odstraňujú hlboké škrabance, šmirgľové stopy, oxidáciu a nerovnosti povrchu zanechané brúsením alebo brúsením. Výsledkom po rezaní je hladký povrch s a matný, saténový povrch — nedokonalosti sú preč, ale povrch ešte nie je lesklý. Hnedý tripoli je klasická rezná zmes pre mäkké kovy ako mosadz, meď a hliník. Čierna zmes sa používa ako možnosť prvého rezu na nehrdzavejúcu oceľ a tvrdšie kovy, čím účinne odstraňuje stopy brúsneho papiera so zrnitosťou 320 – 400.
Fáza 2 – Stredné leštenie
Medziprodukty premosťujú medzeru medzi fázou rezania a konečnou úpravou. Odstraňujú jemné škrabance zanechané reznou zmesou a začínajú budovať lesk. Biela leštiace zmesi — vyrobené z oxidov hliníka, oxidu hlinitého a rúžov – sú bežnou voľbou pre túto fázu na nehrdzavejúcej oceli, hliníku a nikle, pričom poskytujú rezný aj farbiaci účinok v jednom produkte.
Fáza 3 – Dokončovanie Rouge
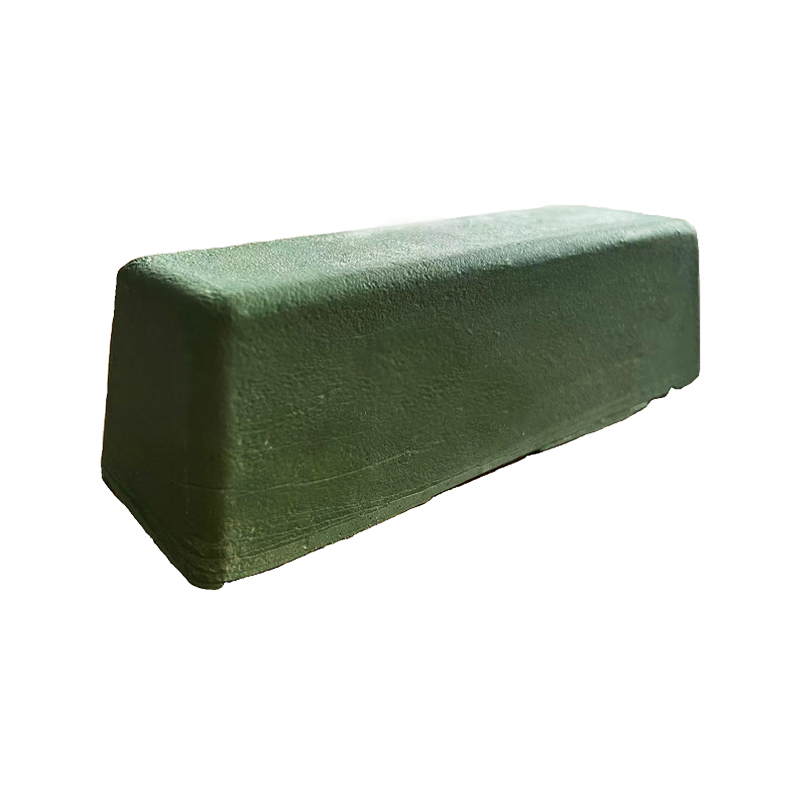
Dokončovanie rouges sú najjemnejšie leštiace zmesi, ktoré sa používajú na dodanie najvyššej úrovne lesku a lesku. Zelená červeň, ktorá obsahuje oxid chrómu, je priemyselným štandardom na dosiahnutie a zrkadlový povrch na nehrdzavejúcej oceli, chróme a platine . Zanecháva sýtu, bohatú farbu a vysokú odrazivosť. Pre mäkké kovy, ako je zlato, striebro a meď, je uprednostňovaná červená červená. Purple rouge sa používa na dosiahnutie najlepšieho lesku na oceli.
Druhy leštiacich zmesí podľa farby: Na čo sa každá používa
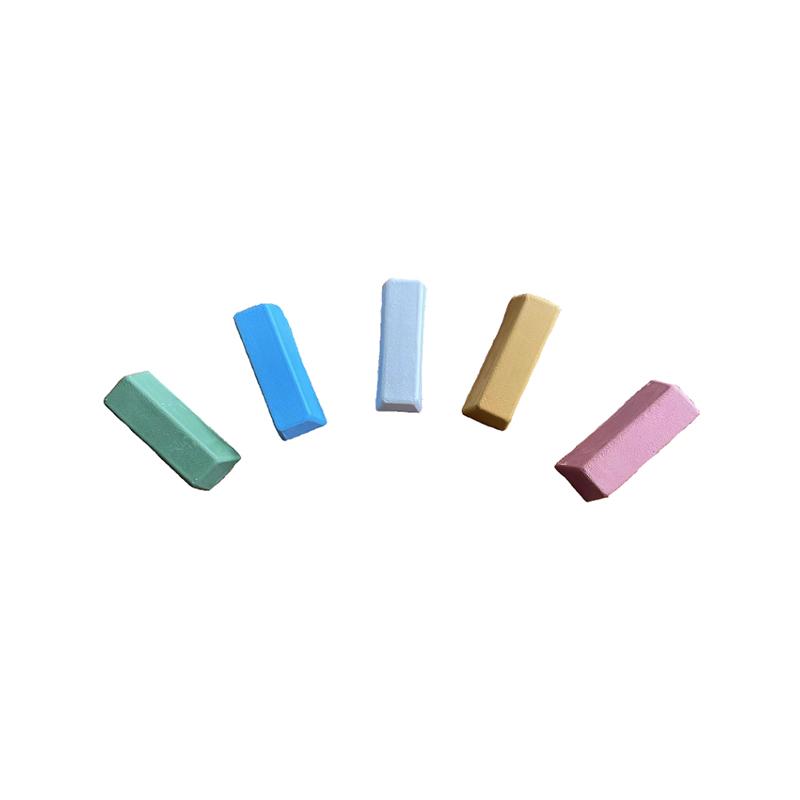
V kovoobrábacom priemysle a priemysle povrchových úprav sú leštiace zmesi bežne farebne odlíšené, aby pomohli užívateľom rýchlo identifikovať ich úroveň abrazivity a najlepšiu aplikáciu. V tabuľke nižšie sú zhrnuté najpoužívanejšie typy:
| Farba | Etapa | Najlepšie pre | Kľúčové brusivo |
|---|---|---|---|
| Čierna | Rezanie (najhrubšie) | Prvý rez na nehrdzavejúcu oceľ a tvrdé kovy | Emery / karbid kremíka |
| hnedá (Tripolis) | Rezanie | Hliník, mosadz, meď, drevo | Tripolis / Silica |
| Biela | Stredne pokročilý | Nerezová oceľ, hliník, nikel | Oxid hlinitý / Alumina |
| Žltá | Stredne pokročilý / Finishing | Zlato, platina, tvrdé kovy; odstraňuje mastnotu a stopy po páse | Jemný oxid hlinitý |
| Zelená | Finishing | Nerezová oceľ, chróm, platina – zrkadlová úprava | Oxid chrómu |
| červená (červená) | Finishing | Zlato, striebro, meď, šperky | Oxid železa |
| Modrá | Jemná úprava | Akryl, plast, hliník; dokončovanie hrán | Jemná silica |
Kritické pravidlo pri práci vo viacerých zložených fázach: nikdy krížovo nekontaminujte brúsny kotúč medzi zloženými farbami. Použitie kotúča naplneného čiernou reznou zmesou na dokončovacom stupni znovu zavedie hrubé škrabance na povrch, ktorý už bol zušľachtený, čím sa úplne zruší predchádzajúca práca. Pre každý typ zmesi použite špeciálne koleso.
Na aké materiály možno použiť leštiaci prostriedok?
Zatiaľ čo povrchová úprava kovov je najbežnejšou aplikáciou, leštiace zmesi sú formulované pre širokú škálu substrátov. Správna zmes závisí od tvrdosti materiálu a požadovanej úrovne povrchovej úpravy:
Kovy
Toto je primárna doména leštiacich zmesí. Nerezová oceľ, hliník, mosadz, meď, bronz, nikel, chróm, zlato, striebro a platina dobre reagujú na ošetrenie leštiacou zmesou. Tvrdšie kovy (nehrdzavejúca oceľ, chróm) vyžadujú najskôr agresívnejšie rezné zmesi, zatiaľ čo mäkšie kovy (zlato, meď, mosadz) môžu často prejsť priamo do medzistupňov alebo dokončovacích fáz.
Drevo
Hnedé tripoli zlúčeniny môžu byť použité na drevené povrchy na vytvorenie lesklého povrchu, najmä na husté tvrdé drevo. To je bežné pri dokončovaní rukoväte nožov a výrobe nástrojov.
Plast a akryl
Modré leštiace zmesi a ružové zmesi bez škrabancov sú špeciálne navrhnuté pre plasty a akryláty. Obnovujú čistotu poškriabaných akrylových fólií a prinášajú čistý povrch plastových povrchov bez agresívneho odstraňovania materiálu, ktorý by mohol spôsobiť zahmlievanie.
sklo
Špecializované leštiace zmesi obsahujúce oxid céru sa používajú na leštenie skla – odstraňovanie ľahkých škrabancov z okien, okuliarov a obrazoviek. Tieto sú odlišné od zlúčenín na leštenie kovov a nemali by sa zamieňať.
Spôsoby aplikácie leštiacej zmesi: Ručne vs
Spôsob nanášania leštiacej hmoty výrazne ovplyvňuje rýchlosť a kvalitu konečného výsledku. Ručná aj strojová aplikácia sú legitímne techniky, z ktorých každá je vhodná na iné úlohy:
Strojové leštenie (najbežnejšie pre povrchovú úpravu kovov)
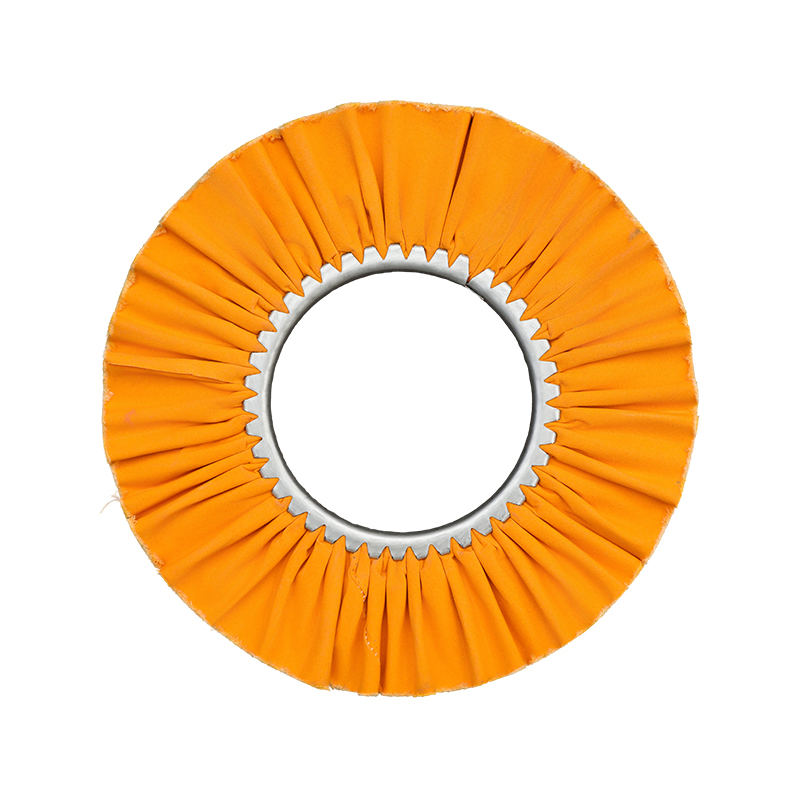
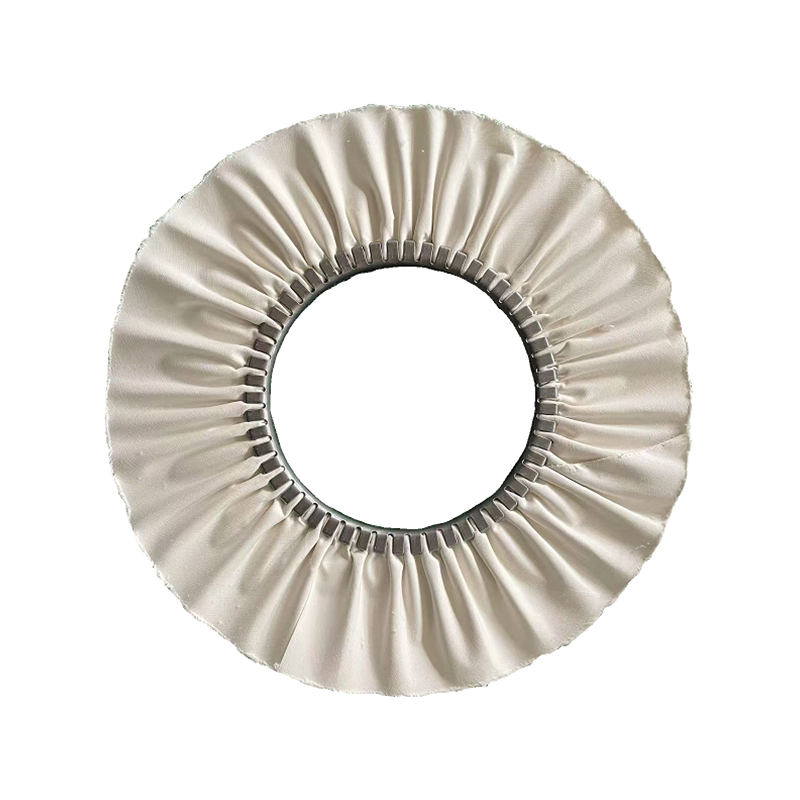
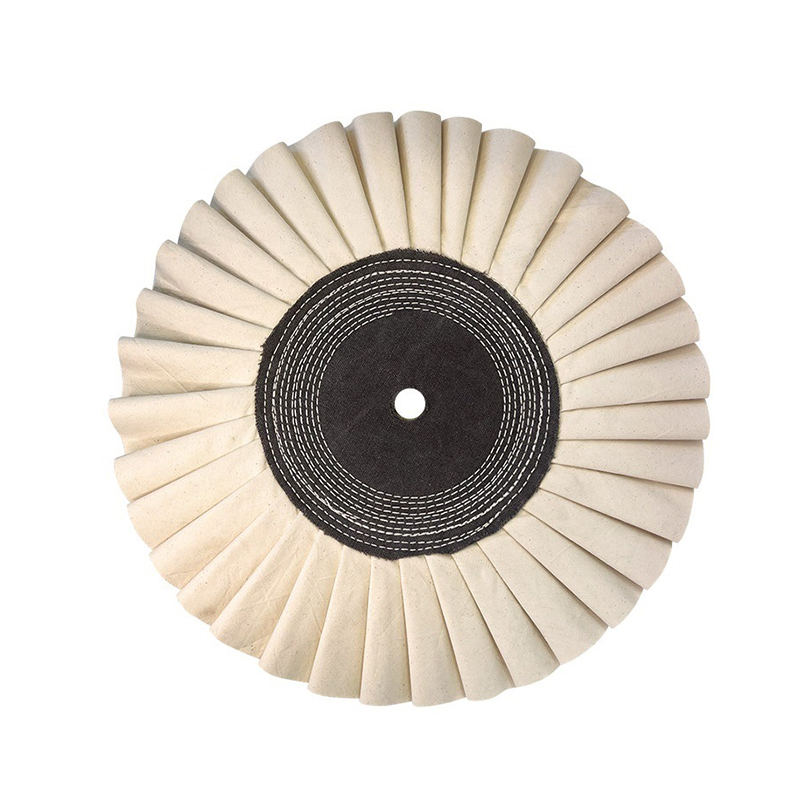
Pri komerčnej a priemyselnej povrchovej úprave kovov sa leštiace zmesi aplikujú na rotujúce brúsne kotúče – bavlna, sisal, flanel alebo džínsovina – namontované na stolových brúskach alebo leštiacich sústruhoch. Zložená tyč sa pritlačí na rotujúce koleso, aby sa zaťažilo, a potom sa obrobok dostane do kontaktu s naloženým kolesom. Je to podstatne rýchlejšie ako ručné leštenie a dosahuje sa tým konzistentnejšie výsledky na profesionálnej úrovni. Rôzne materiály kotúčov sa spájajú so špecifickými typmi zmesí: sisalové kotúče na ťažké rezanie, bavlnené kotúče na dýchacie cesty pre stredné stupne a voľné flanelové kotúče na konečnú zrkadlovú úpravu.
Ručné leštenie
Pri jemných kusoch, zložitých geometriách alebo malých opravách poskytuje ručné leštenie handričkou a pastovou leštiacou zmesou presné a kontrolované výsledky. Zmes sa aplikuje krúživými pohybmi alebo tam a späť s miernym tlakom. Ručné leštenie je pomalšie ako strojové leštenie a umožňuje operátorovi zamerať tlak zmesi presne tam, kde je to potrebné.
Vibračná a pohárová úprava
Na dávkové spracovanie malých kovových súčiastok – spojovacích prvkov, šperkových súčiastok, hardvéru – sa používajú leštiace zmesi vo vibračných dokončovacích strojoch a bubnových bubnoch. Diely sa vkladajú do stroja spolu s abrazívnymi médiami a zmesou a vibrácie alebo rotácia stroja postupne leští všetky povrchy súčasne bez ručnej manipulácie s každým kusom.
Formy leštiacich zmesí: tyčinka, pasta a kvapalina
Leštiace zmesi sú dostupné v troch základných fyzikálnych formách, z ktorých každá je vhodná pre rôzne aplikačné metódy a prostredia:
- Pevná tyčinka alebo koláč — Najbežnejšia forma strojového leštenia. Tyče sú pritlačené k rotujúcemu brúsnemu kotúču, aby sa zmes preniesla na povrch kolesa. Jednoduchá manipulácia, skladovanie a aplikácia v produkčnom prostredí.
- Pasta alebo vosková zmes — Vhodnejšie na ručné nanášanie a na zložité povrchy, kde sa tyč nedá ľahko vložiť. Pastovité zlúčeniny môžu byť tiež použité vo forme vane alebo nádoby pre automatizované dávkovacie systémy.
- Kvapalná zlúčenina — Najjemnejšia forma, zvyčajne používaná v poslednej fáze dokončovania alebo na leštenie automobilov a skla. Pri aplikácii penovou podložkou alebo handričkou sa tekuté zlúčeniny rovnomerne rozprestierajú a ľahko sa ovládajú na veľkých plochých plochách.
Henghua Metal: Profesionálne leštiace zmesi na priemyselné a komerčné použitie
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. (cnhenghuametal.com) je výrobca so sídlom v Číne, ktorý sa špecializuje na materiály na povrchovú úpravu kovov, pričom leštiace zmesi sú jedným z hlavných produktových radov popri brúsnych kotúčoch, lamelových kotúčoch, brúsnych materiáloch a brúsnom papieri.
Sortiment leštiacich zmesí Henghua pokrýva celé spektrum dokončovacích fáz, vrátane:
- Pevný leštiaci vosk a brúsne zmesi v modrej, žltej a zelenej farbe – pokrývajúce fázy rezania, prechodu a konečnej úpravy nehrdzavejúcej ocele, hliníka, medi a iných kovov.
- Biela leštiaca zmes na zrkadlovú úpravu a odstraňovanie oxidácie na nehrdzavejúcej oceli, pričom sú k dispozícii ako tyčinky, tak pasty.
- Zelené zložené tyče so super zrkadlovým leskom vyvinutý špeciálne na dosiahnutie vysoko lesklého zrkadlového povrchu na nehrdzavejúcej oceli, hliníku a medi – široko používaný v kuchynskom riade, hardvérových armatúrach a presných komponentoch.
- Špeciálne zlúčeniny vrátane leštidiel na golfové palice a pastových zmesí na odstraňovanie hrdze pre cielené priemyselné aplikácie.
Ako dodávateľ integrovaný do výskumu, výroby a marketingu slúži Henghua zákazníkom, ktorí požadujú konzistentné zloženie zmesi v rámci veľkoobjemových objednávok, a ponúka OEM prispôsobenie pre kupujúcich so špecifickými požiadavkami na triedenie brúsneho materiálu, zloženie spojiva alebo balenie. Ich leštiace zmesi sú navrhnuté tak, aby sa priamo spárovali s ich radom brúsnych kotúčov – bavlna, sisal, flanel, džínsovina a šité brúsne kotúče – poskytujúce kompletné riešenie povrchovej úpravy od jedného dodávateľa.
Bežné chyby pri používaní leštiacej zmesi
Dokonca aj so správnou zmesou v ruke, zlá technika prináša neuspokojivé výsledky. Vyhnite sa týmto často sa vyskytujúcim chybám:
- Počnúc dokončovacou zmesou na poškriabanom povrchu. Dokončovacie farby nie sú určené na odstránenie hlbokých škrabancov – sú príliš jemné. Vždy začnite s vhodnou reznou zmesou pre stupeň poškodenia povrchu.
- Krížovo kontaminujúce brúsne kotúče. Naplnenie dokončovacieho kotúča reznou zmesou – dokonca aj náhodné – znovu zavedie hrubé opotrebenie vo fáze dokončovania. Nechajte každé koleso vyhradené pre jeden typ zmesi.
- Nanesenie príliš veľkého množstva zmesi naraz. Tenké, rovnomerné nanesenie zmesi na brúsny kotúč poskytuje lepšie výsledky ako príliš zaťažené kotúče, ktoré môžu rozmazávať zmes, vytvárať nadmerné teplo a vytvárať nerovnomerné pokrytie.
- Použitie nadmerného tlaku. Použitie príliš veľkého tlaku na brúsny kotúč spomaľuje rotáciu kotúča, vytvára nadmerné teplo a môže spáliť alebo zdeformovať mäkšie kovy a plasty. Nechajte zmes a rýchlosť kolesa robiť prácu.
- Preskočenie kroku čistenia medzi fázami. Zvyšky z jedného stupňa zmesi sa musia pred aplikáciou ďalšej zmesi utrieť. Prenášanie častíc reznej zmesi do dokončovacej fázy znovu vytvára hrubšie škrabance a marí účel postupovania.
- Výber nesprávnej zmesi pre substrát. Použitie zmesi formulovanej pre tvrdé kovy na mäkké kovy (alebo naopak) prináša zlé výsledky a môže poškodiť obrobok. Špecifikáciu zmesi vždy zhodujte s dokončovaným materiálom.
Výber správnej leštiacej zmesi: Praktický sprievodca rozhodovaním
Pomocou týchto otázok vyberte správnu leštiacu zmes pre danú úlohu:
- Aký je substrát? Tvrdý kov (nehrdzavejúca oceľ, chróm) → začnite s čiernou alebo bielou zmesou. Mäkký kov (hliník, mosadz, meď) → začnite hnedým tripoli. Plast alebo akryl → použite modrú alebo ružovú bez škrabancov. Drevo → použite hnedý tripoli.
- Aké závažné je poškodenie povrchu? Hlboké škrabance alebo silná oxidácia → začnite reznou zmesou. Iba ľahké zafarbenie alebo matný povrch → začnite v medzistupni alebo dokončovacej fáze.
- Aká úroveň dokončenia sa vyžaduje? Saténový/kartáčovaný povrch → len rezná alebo stredná zmes. Vysoký lesk → postup cez všetky fázy až po konečnú farbu. Zrkadlový povrch → dokončite celú sekvenciu a dokončite zeleným alebo fialovým rúžom na nehrdzavejúcej oceli.
- Aký je spôsob aplikácie? Strojové leštenie → zmes pevných tyčí. Ručné leštenie alebo zložitá geometria → pasta. Veľké rovné plochy (automobil, sklo) → tekutá zmes.
Kvalita leštiaca zmes , aplikovaný správne v správnom poradí, premení matný, poškriabaný alebo zoxidovaný povrch na hladký, svetlý a profesionálne upravený – či už ide o precízny priemyselný komponent, architektonické kovové dielo, šperk alebo automobilový povrch. Zmes nielen čistí; aktívne pretvára povrch na mikroskopickej úrovni , odstránenie poškodenia a odhalenie vlastnej kvality materiálu pod.