Tu je scéna, ktorá sa v obchodoch s povrchovou úpravou kovov opakuje častejšie, ako by mala. Operátor leštenia prepne leštiacu linku z nehrdzavejúcej ocele na hliníkové diely, ponecháva rovnakú zmes na stole a povrch je namiesto svetlého šedý, rozmazaný alebo pruhovaný. Súčiastka nie je problém a ani stroj nie. Zlúčenina je. Hliníková leštiaca zmes nie je všeobecná pasta: je to vyvážená zmes brúsneho zrna, spojiva a maziva, ktorá musí zodpovedať mäkkosti kovu, tvrdosti kotúča a povrchovej úprave, o ktorú sa usilujete. Správna kombinácia a zrkadlový povrch hliníka sa stane opakovateľným. Nechápte to zle a každá várka je hazard.
Prečo leštiaca zmes na hliník potrebuje iný prístup
Čistý hliník sa topí asi pri 660 °C, ale praktickým problémom pre leštičky nie je tavenie — je to gumovitosť. Keď brúsny kotúč tlačí na hliník, povrchový film sa zahrieva a deformuje skôr, ako sa brúsne zrno môže čisto rezať. Príliš hrubé zrno porušuje povrch. Príliš silné koleso zatlačí triesku späť do dielu. Príliš agresívna zlúčenina zanecháva zakalenú škvrnu, ktorú eloxovanie vždy odhalí.
Záver výroby je jednoduchý: hliník potrebuje zmes, ktorá reže ľahkým tlakom, nesie dostatok mazacieho spojiva na udržanie chladnej kontaktnej zóny a nezanecháva žiadne zvyšky, ktoré vyžadujú dodatočné čistenie. To je dôvod, prečo dokončovacie oddelenia nepovažujú leštiacu zmes za komoditu. Nastavili jeden výrobok na plech 6061, ďalší na tlakovo liate ADC12 a ďalší na kované zliatinové disky. Tlakovo liaty hliník toleruje o niečo agresívnejšiu zmes; zrolovaný plech sa rýchlo rozmazáva a potrebuje jemnejšie zrno. Zmes absorbuje väčšinu tejto úpravy.
Čo je vo vnútri leštiacej zmesi na hliník
Bežná zmes je vyrobená z abrazívnych častíc suspendovaných v mydlovom spojive tukov a voskov. Pri trení sa spojivo roztaví a prenesie čerstvý film brusiva na rotujúci kotúč. Brúsivo robí rezanie; spojivo riadi teplotu, maže a odvádza triesky. Pre hliník, tavený oxid hlinitý je štandardné brúsivo — hnedý oxid hlinitý pre rýchly úber materiálu, biely oxid hlinitý pre chladnejší a čistejší účinok. Existujú zlúčeniny karbidu kremíka, ale rezajú agresívne a sú zvyčajne vyhradené pre tvrdšie zliatiny.
Farebné kódovanie je skratka pre dokončovacie odvetvie pri triedení zmesí na stole. Tabuľka nižšie ukazuje, ako sa bežné farby čítajú na hliníkovej linke:
| Zlúčenina | Abrazívny charakter | Typická práca na hliníku |
|---|---|---|
| Žltá | Stredný oxid hlinitý | Rezanie a lesklá základná úprava na 6061 a 5052 |
| Červená | Jemný oxid hlinitý | Konečné sfarbenie a ozdobné lemovanie |
| Biela | Veľmi jemný oxid hlinitý | Zrkadlový povrch pred čírym náterom alebo eloxovaním |
| Zelená | Jemný karbid kremíka / oxid chrómu | Saténové a brúsené povrchy; menej časté na mäkkom plechu |
| Kvapalná zlúčenina | Závisí od formulácie | Automatizované linky s dávkovaním nástrekom alebo valčekom |
Pre mnohé hliníkové diely a žltá leštiaca zmes je každodenným pracantom: reže dostatočne rýchlo na to, aby odstránil ľahké čiary obrábania a zanecháva čistý základ, ktorý biela alebo červená zmes premení na zrkadlo pri ďalšom prechode.
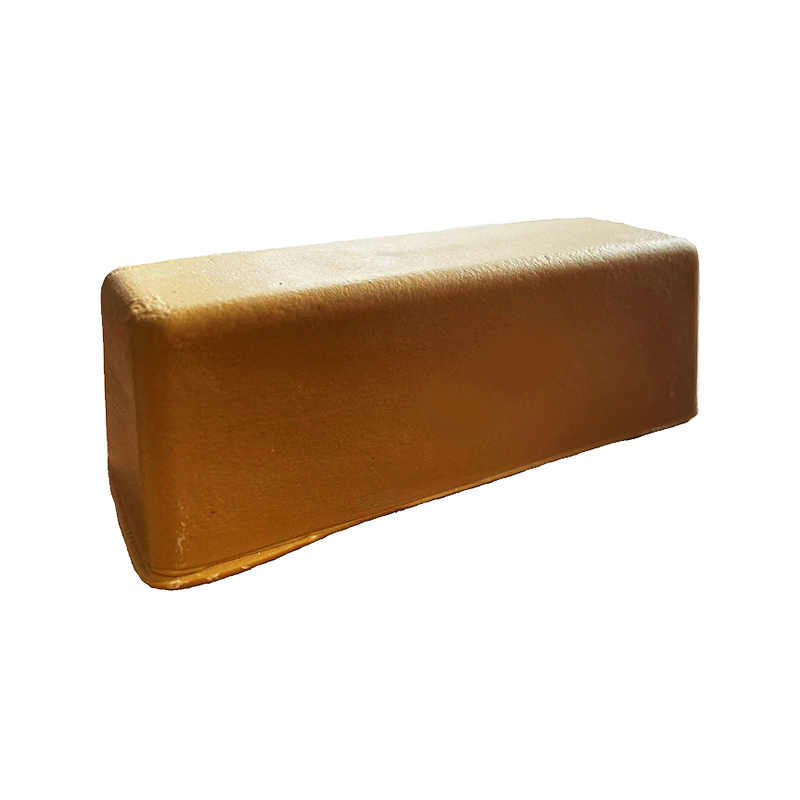 Hrubá žltá leštiaca zmes na predleštenie hliníka Táto zmes s vysokým obsahom oxidu hlinitého odstraňuje hlboké škrabance, otrepy a oxidové vrstvy v prvom stupni leštenia, čím vytvára rovnomerný základ pre neskoršie jemnejšie zmesi. Zobraziť produkt →
Rezanie a farbenie: Dvojstupňová logika leštenia hliníka
Profesionálna povrchová úprava hliníka rozdeľuje proces do dvoch zámerne odlišných etáp. Vo fáze rezania hrubšia zmes odstraňuje stopy po obrábaní, škrabance a tepelné zafarbenie. V štádiu farbenia jemnejšia zmes zušľachťuje povrch na čistý, jednotný lesk. Spustenie oboch fáz v jednom kroku prináša kompromis: povrch je buď stále poškriabaný, alebo leštený tak dlho, že sa povrch zvlní.
Na výrobnej linke sú tieto dve etapy odlišné úlohy, každá s vlastným kolesom a zmesou:
- Rezanie: stredná zmes oxidu hlinitého na sisalovom alebo tvrdenom látkovom kotúči, mierny tlak, jeden alebo dva kontrolované prechody.
- Farbenie: jemná biela alebo červená zmes na mäkkom látkovom koliesku, miernym tlakom, kým sa povrch rovnomerne neodráža pod uhlom svetla.
- Kontrola: skontrolujte pod škrabacou lampou; šmuhy a zahmlené záplaty tu takmer vždy znamenajú zložený nesúlad, nie chybu operátora.
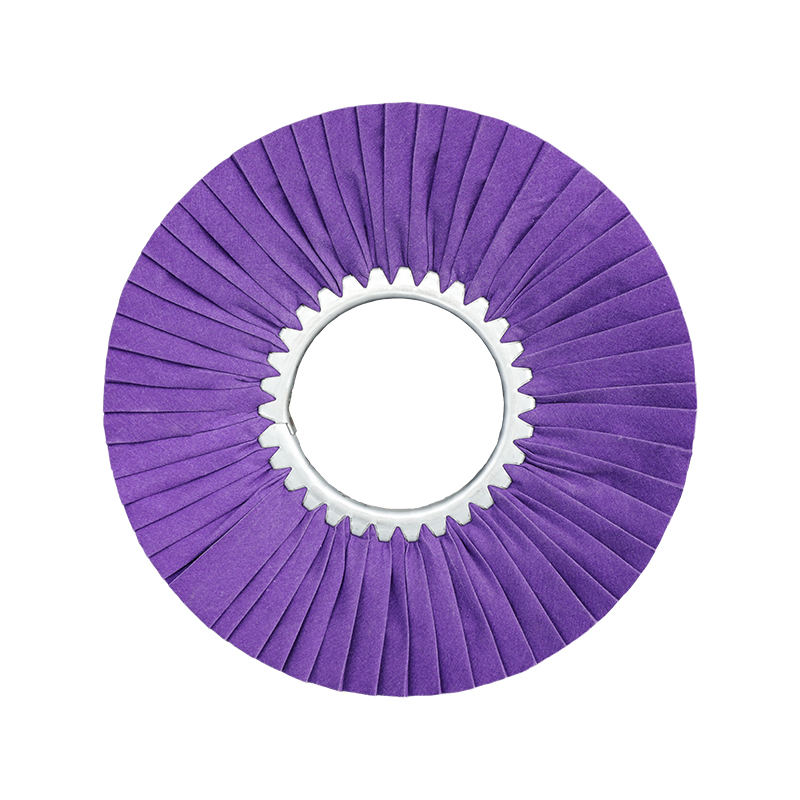
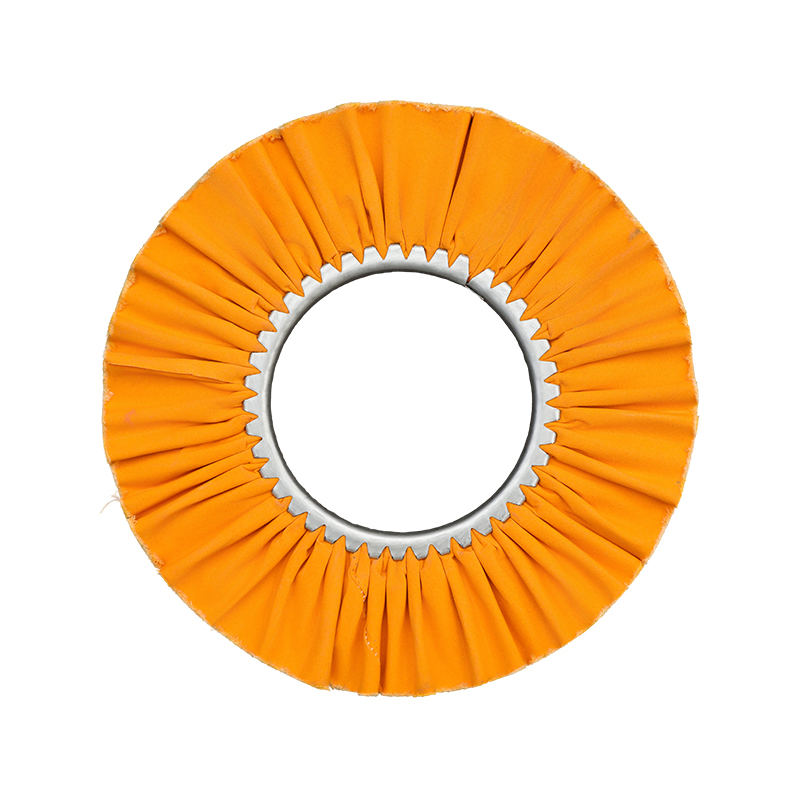
Sortiment spoločnosti Henghua pokrýva obe strany tejto sekvencie – leštiace zmesi pre dokončovaciu lištu a látkové kotúče prispôsobené každej fáze. The žlté tvrdené látkové koliesko na hliník sedí zámerne v strede: krája sa ťažšie ako obyčajné bavlnené koliesko, ale končí hladšie ako koliesko zo surového sisalu, čo z neho robí praktický most medzi strihaním a farbením.
 Žltá Hardened Cloth Wheel for Aluminum Finishing Vyvážený leštiaci kotúč na hliník, ktorý reže tvrdšie ako obyčajná bavlna, no zároveň je hladší ako sisal, čím efektívne premosťuje fázy rezania a farbenia. Zobraziť produkt →
Zhoda zmesi s kolesom: kombinácia, na ktorej záleží
Hliníková leštiaca zmes funguje rovnako dobre ako koleso, na ktorom jazdí. Hrubá zmes na mäkkom, nadýchanom kotúči stráca väčšinu svojho záberu, pretože kotúč sa ohýba a odvaľuje po trieskach namiesto toho, aby brusivo poskytovalo čisto. Jemná zmes na tvrdom kotúči môže leštiť a rozmazávať. Pre hliník vyzerajú praktické kombinácie takto:
- Sisalové koleso žltá zmes — rýchle odstraňovanie materiálu a hlboké odstraňovanie vlasca pri prvom kontakte.
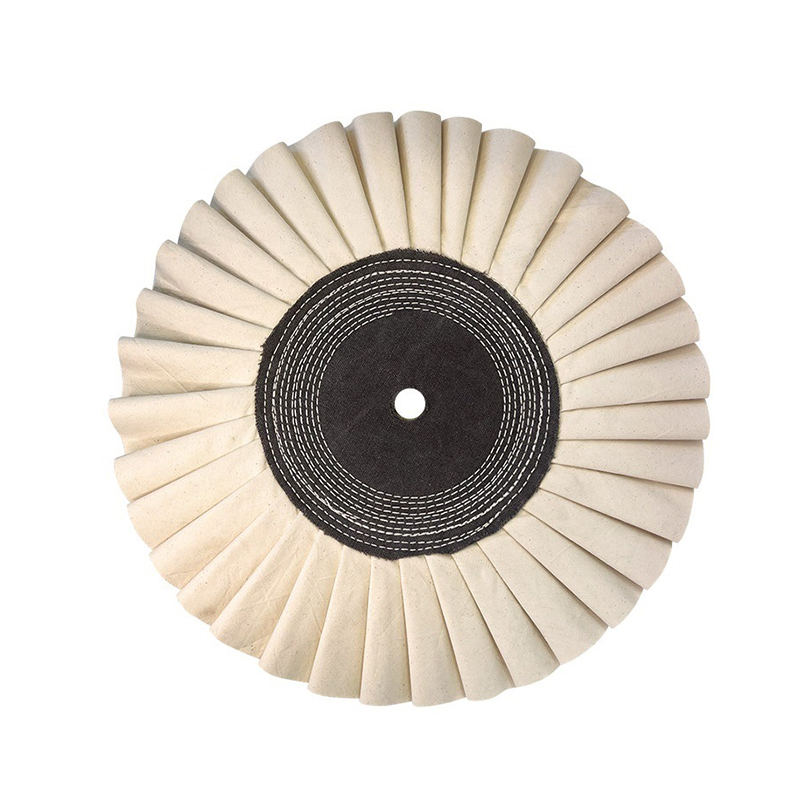
- Skladacie alebo tvrdené látkové veterné koleso žltá zmes — zmiešanie a rozjasnenie po sisalovej fáze.
- Pneumatické koleso z mäkkej tkaniny bielej zmesi — konečné sfarbenie a zrkadlový vývoj.
- Štandardná tekutá zmes pre ploché kolesá — jednotná povrchová úprava tvarovaných alebo tvarovaných častí v automatizovaných bunkách.
Jeden zvyk operátora je dôležitý rovnako ako výber produktu. Krátko nabite koleso – dotknite sa zloženej tyče rotujúceho kolesa na jednu alebo dve sekundy – namiesto toho, aby ste ho neustále tlačili. Prebytočná zmes sa nevyužitá vyhodí, zaťaží čelo kolesa spojivom a zvýši teplotu, ktorá rozmazáva hliník. Správne nabité koleso uvoľňuje zmes iba v mieste kontaktu.
Úplný prehľad o štruktúre kolies, možnostiach tvrdosti a spôsobe, akým variácie výstelky menia strih, nájdete na našej stránke vedenie brúsneho kolesa prechádza cez možnosti koliesko po koliesku.
Výrobné úvahy predtým, ako si kúpite leštiacu zmes na hliník
Nákup hliníkovej leštiacej zmesi sa líši od nákupu bežného hardvéru. Skutočnou špecifikáciou je, ako sa výrobok správa pri trení, a niekoľko bodov rozhoduje o tom, či funguje na podlahe alebo zlyhá po prvom bubne:
- Konzistencia dávky. Percento abrazíva a tvrdosť spojiva musia zostať rovnaké od bubna k bubnu; šarža, ktorá je teplejšia, sa rozmaže presne ako chyba operátora.
- Brúsna disperzia. Zle namiešaná zmes uvoľňuje zoskupené zrno a každý zhluk sa stáva náhodným hlbokým škrabancom, ktorý nedokáže odstrániť žiadny dokončovací prechod.
- Bod mäknutia a skladovanie. Zmesi mäknú v letných horúčavách a tvrdnú v chladných skladoch. Skontrolujte bod mäknutia a držte tyčinky mimo radiátorov a priameho slnka.
- Formát balenia. Tyče sa hodia na manuálne lavice, kvapaliny na automatické dávkovacie systémy a vlastné veľkosti blokov znižujú odpad na tvarovaných kolesách.
Súčasťou produktu je riadenie procesu výrobcu. Ningbo Henghua vyrába celý rad zmesí od roku 2016 v dielni s rozlohou 3 500 metrov štvorcových s viac ako 10 výrobnými linkami na brúsenie kolies a automatickými plniacimi linkami na tekuté zmesi, ktoré vyvážajú do Južnej Ameriky, Európy, Spojených štátov a na Stredný východ. V praxi to znamená rovnaké správanie pri tavení a rovnaký rez od bubna k bubnu – čo je presne to, čo operátor nemôže overiť okom.
Pred hromadnou objednávkou vykonajte skúšku na skutočnom materiáli vo výrobných podmienkach. Otestujte aspoň niekoľko desiatok dielov v troch premenných – rýchlosť kolesa, typ kolesa a prítlačný tlak – a výsledok zaznamenajte do pracovného návodu operátora. Zlúčenina, ktorá prejde týmto testom, udrží líniu stabilnú počas celej šarže.
Kde leštiaca zmes na hliník robí ťažké zdvíhanie
Hliník je jedným z najviac leštených kovov v modernej výrobe. Automobilové zliatinové kolesá a lesklé lemy, letecké konštrukčné diely, hliníkový riad a hardvérové príslušenstvo, to všetko prejde leštiacou stanicou pred lakovaním alebo montážou. Každé odvetvie stanovuje iný štandard: kupujúci automobilov neakceptujú žiadny zákal na čele kolesa; letecká príprava povrchu musí byť pred eloxovaním bez chýb; výrobcovia riadu potrebujú čistý, konzistentný vnútorný povrch, ktorý nezachytáva zvyšky.
Pre výrobcov automobilových dielov je zmes zvyčajne rozdielom medzi stabilným zrkadlovým povrchom a každodennou hromadou odpadu. náš aplikácia povrchovej úpravy automobilov zobrazuje, ako je usporiadané zloženie a poradie kolies pre daný sektor. V letectve, kuchynskom riade a hardvéri je logika rovnaká – identifikujte zliatinu, definujte požadovanú povrchovú úpravu a potom vyberte zmes a pár kolies – aj keď sa tolerancie líšia.
Pre dielne, ktoré prepínajú medzi hliníkom, nehrdzavejúcou oceľou a meďou na rovnakej lavici, je určený zmes na leštenie kovov udržiava počet SKU pod kontrolou. Vytvára prijateľný strih a farbu na niekoľkých mäkkých kovoch, čo uľahčuje plánovanie, aj keď dokonalý zrkadlový povrch na hliníku stále vyžaduje špeciálnu bielu zmes.
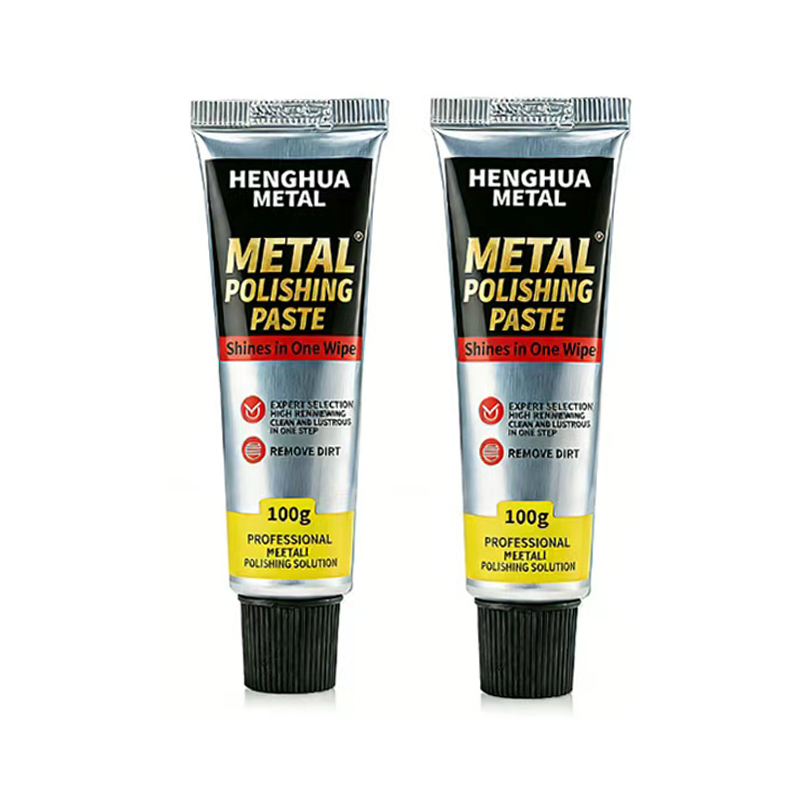
 Všestranná leštiaca zmes na leštenie viacerých kovov Jediná zmes, ktorá funguje na nehrdzavejúcej oceli, medi a chróme, zjednodušuje inventár v dielni a zároveň poskytuje prijateľný strih a lesk na mäkkých kovoch. Zobraziť produkt →
Hliníková leštiaca zmes je zriedka najdrahšou položkou na zozname spotrebného materiálu, ale rozhoduje o tom, či sa povrch upraví ako produkt alebo ako prototyp. Nakupujte s jasným procesom: identifikujte zliatinu, definujte požadovanú povrchovú úpravu, nastavte poradie kolies a otestujte zmes pri skutočnej výrobnej rýchlosti predtým, ako sa dostane na skúšobnú prevádzku. Akonáhle sú tieto premenné pod kontrolou, leštenie hliníka sa stáva plánovanou operáciou s opakovateľnými výsledkami – nie pokusom a omylom.