Továreň na leštiace materiály
O
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
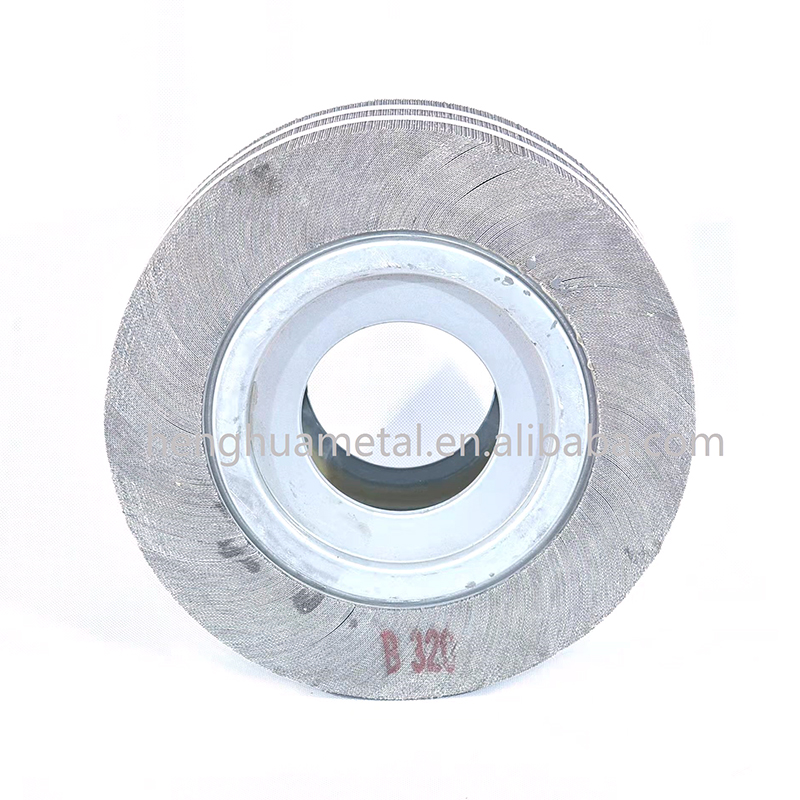
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. sa nachádza v Dongjiaqiao, Jishigang, Haishu District, Ningbo Bo City, provincia Zhejiang, Čína. Ako čínska továreň na leštiace kolesá, leštiacu zmes a leštiace materiály, Henghua Metal Surface Treatment Technology Co., Ltd. poskytuje rôzne prispôsobené leštiace materiály. Spoločnosť bola založená v roku 2016, s plochou závodu 3 500 metrov štvorcových, viac ako 10 súpravami pokročilého zariadenia na výrobu látkových kolies, 2 plne automatickými linkami na plnenie, a môže prispôsobiť výrobu veterných látkových kolies rôznych typov a veľkostí. Ma koleso, leštiaci vosk, chiye koleso, kovová leštiaca pasta a ďalšie produkty, zákazníci sú po celej Južnej Amerike, Spojených štátoch, Európe, na Strednom východe atď. V posledných rokoch spoločnosť neustále inovuje, aby zlepšila pracovnú efektivitu leštidiel, a získala uznanie zákazníkov. Vitajte zákazníkov, ktorí potrebujú, aby zavolali a dohodli sa na spolupráci!
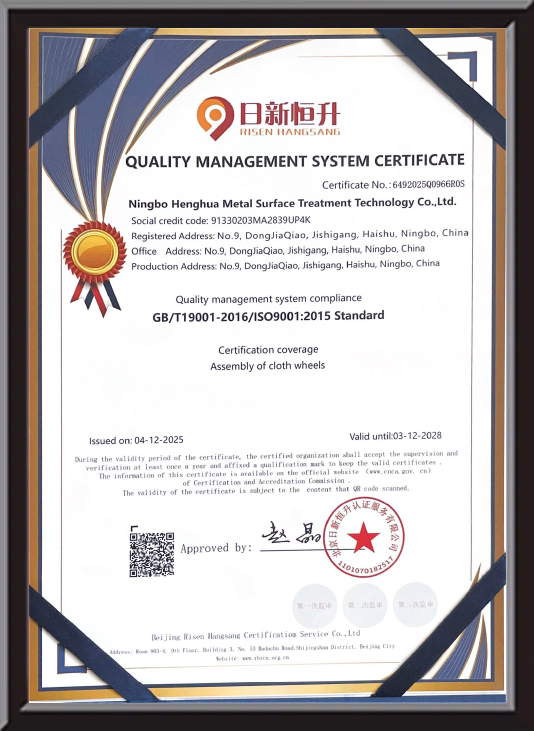
Certifikát cti
Spätná väzba
Produkty Priemyselné znalosti
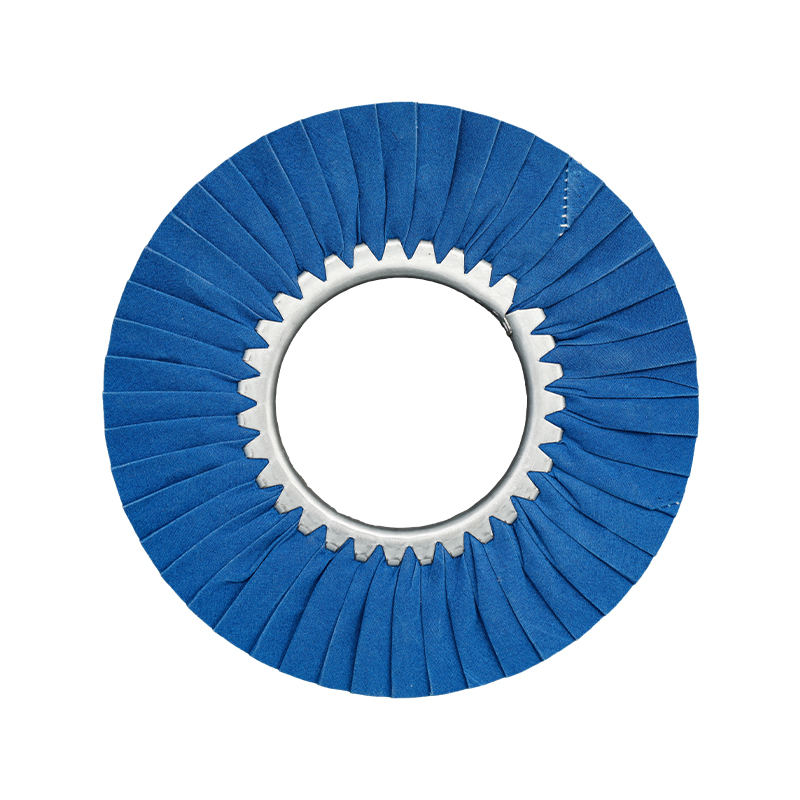
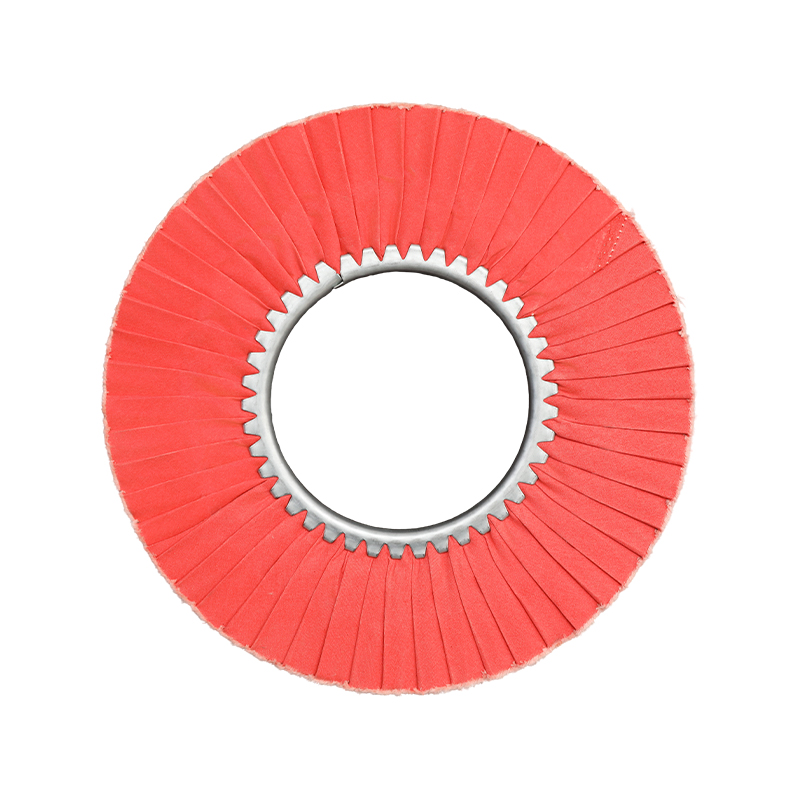
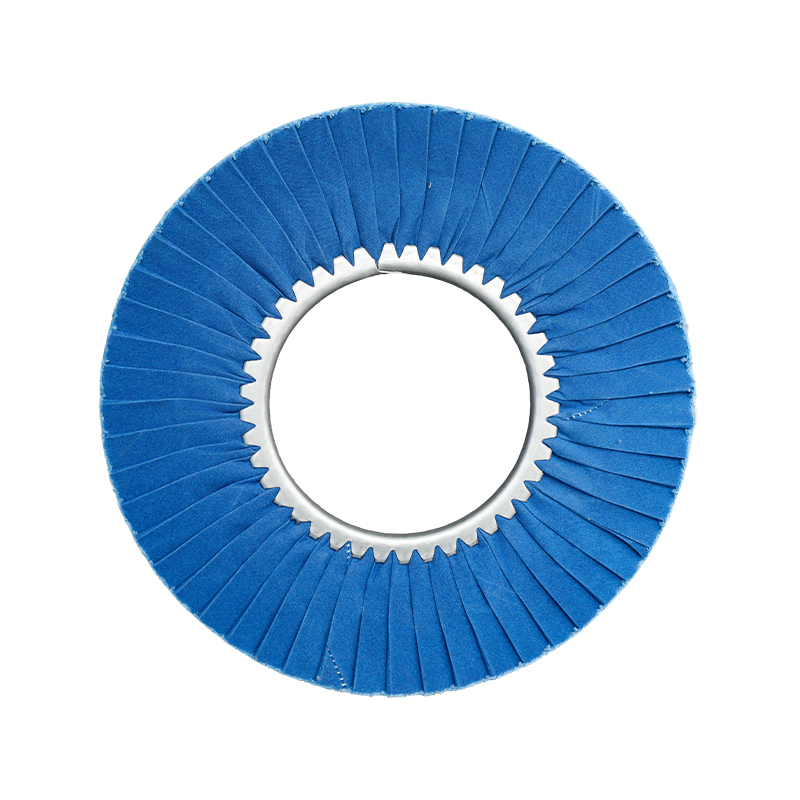
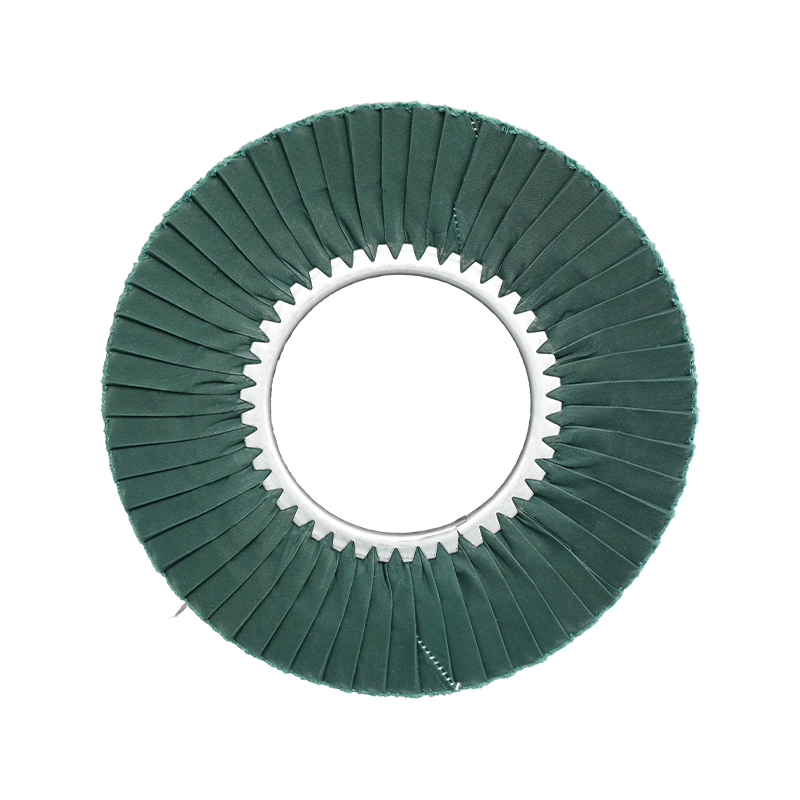
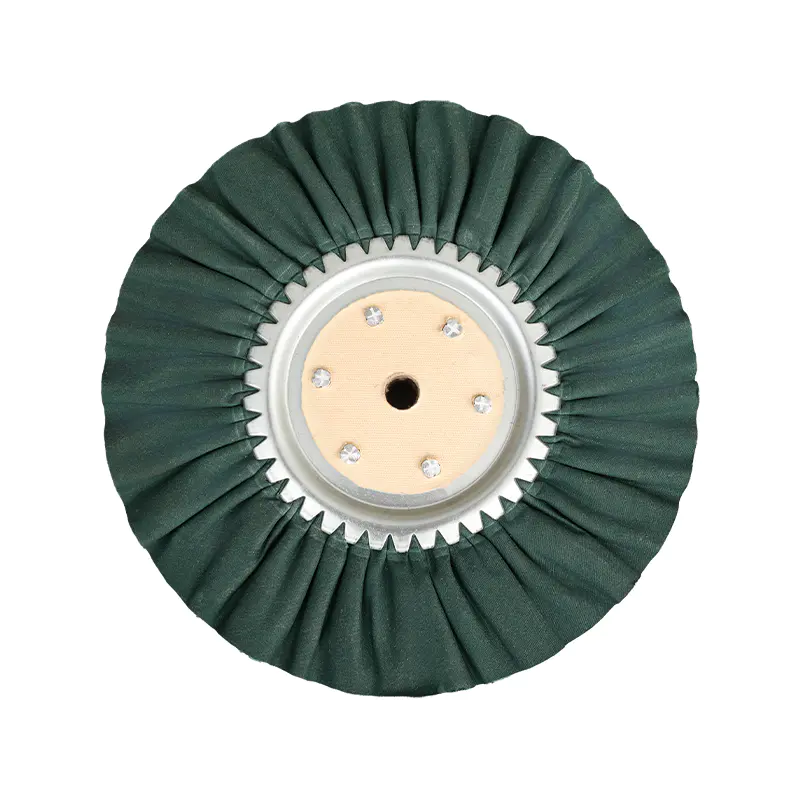
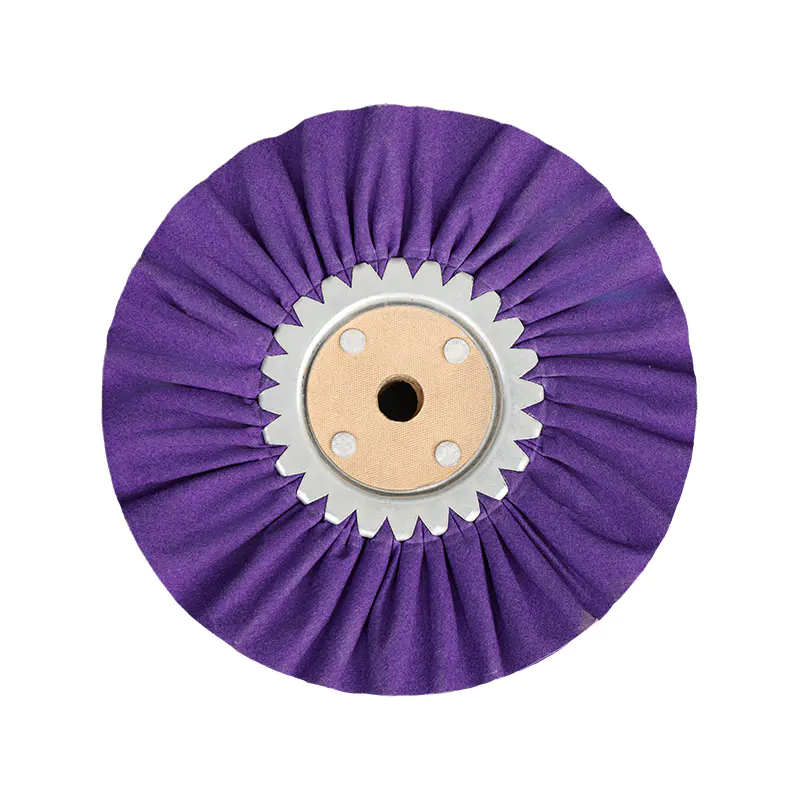
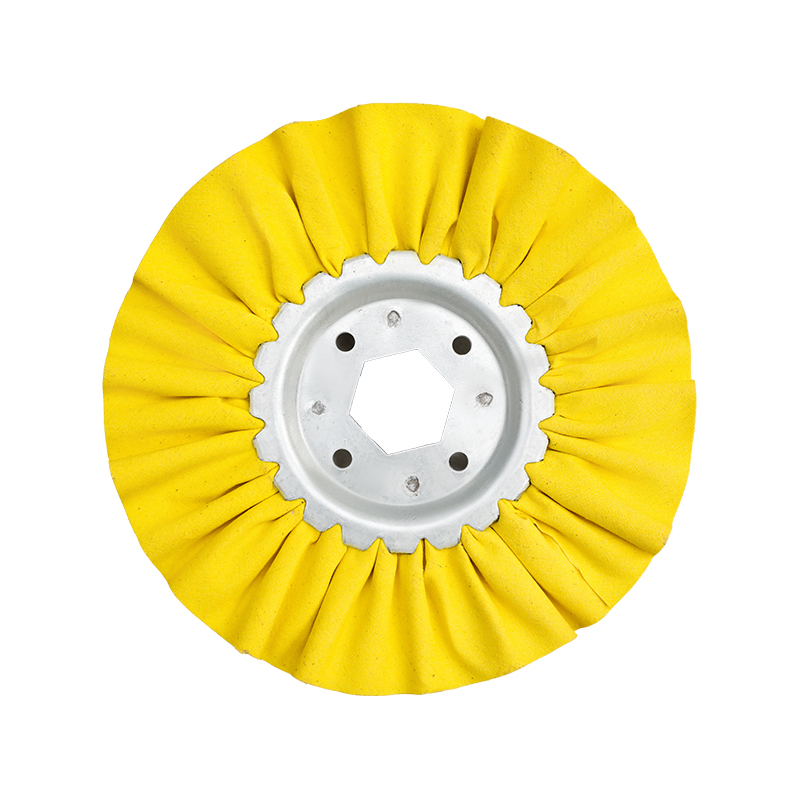
A leštiaci kotúč je základným nástrojom v akomkoľvek procese povrchovej úpravy kovov – ale jeho výkon závisí úplne od toho leštiaca zmes v kombinácii s ním a širším výberom leštiace materiály prispôsobené obrobku a cieľu dokončenia. Tieto tri prvky spolu tvoria kompletný systém, ktorý určuje, či finálny povrch spĺňa optické, funkčné alebo dekoratívne špecifikácie. Táto stránka obsahuje informácie o tom, ako jednotlivé komponenty fungujú, o výhodách dobre zladeného leštiaceho systému a o odpovediach na najčastejšie otázky výrobcov a inžinierov.
Ako funguje leštiaci kotúč
Leštiaci kotúč funguje tak, že sa otáča vysokou rýchlosťou, zatiaľ čo jeho povrch – zvyčajne tkanina, sisal, plsť alebo kompozitné vlákno – nesie na obrobku abrazívnu leštiacu zmes. Brúsne častice v zmesi vykonávajú mikrorezy: odstraňujú mikroskopické nerovnosti povrchu zanechané brúsením alebo obrábaním, čím sa postupne znižuje drsnosť povrchu (hodnota Ra), kým sa nedosiahne cieľová povrchová úprava.
Proces zvyčajne prebieha v dvoch alebo troch fázach. A rezná zmes na sisalovom alebo špirálovite šitom koliesku odstraňuje najskôr hrubšie škrabance; a dokončovacia zmes na jemnejšom látkovom kotúči potom zušľachťuje povrch do zrkadlového alebo saténového lesku. Tvrdosť kotúča, rýchlosť otáčania (zvyčajne medzi 1 200 a 3 600 ot./min v závislosti od materiálu) a trieda zloženého brusiva sú spolu kalibrované tak, aby zodpovedali cieľovej špecifikácii Ra pre každý substrát.
Kľúčové výhody systému prispôsobených leštiacich materiálov
- Konzistentná kvalita povrchovej úpravy: Spárovanie správneho typu leštiaceho kotúča s účelovo formulovanou zmesou znižuje rozptyl Ra naprieč šaržami, čo je rozhodujúce pre dekoratívny hardvér, lekárske nástroje a komponenty prichádzajúce do styku s potravinami.
- Znížený počet krokov spracovania: Dobre zladený systém leštiaceho materiálu dokáže zlúčiť tri stupne brúsenia do dvoch leštiacich prechodov, čím sa doba cyklu skráti až o 30 % na veľkoobjemových výrobných linkách.
- Nižšie náklady na spotrebný materiál na diel: Správne prispôsobenie zmesi kolesa zabraňuje predčasnému opotrebovaniu kolesa a plytvaniu zmesou, predlžuje životnosť kolesa a znižuje náklady na leštený kus.
- Ekologicky kompatibilné formulácie: Moderné leštiace zmesi určené pre aplikácie rozpustné vo vode alebo s nízkym obsahom VOC znižujú znečistenie ovzdušia v dielni a spĺňajú environmentálne normy exportného trhu.
Typy leštiacich kotúčov a ich použitie
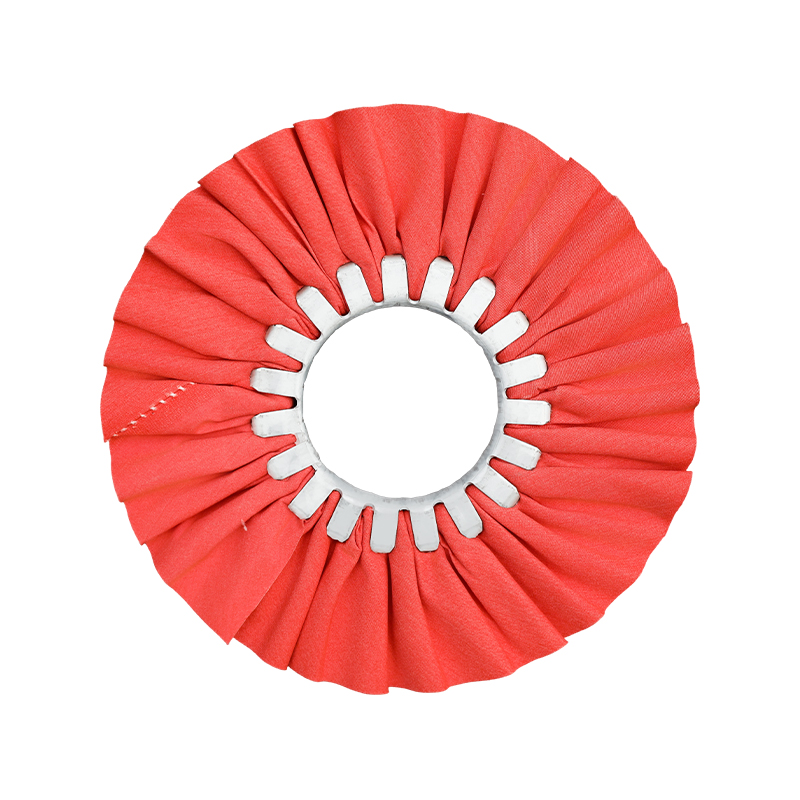
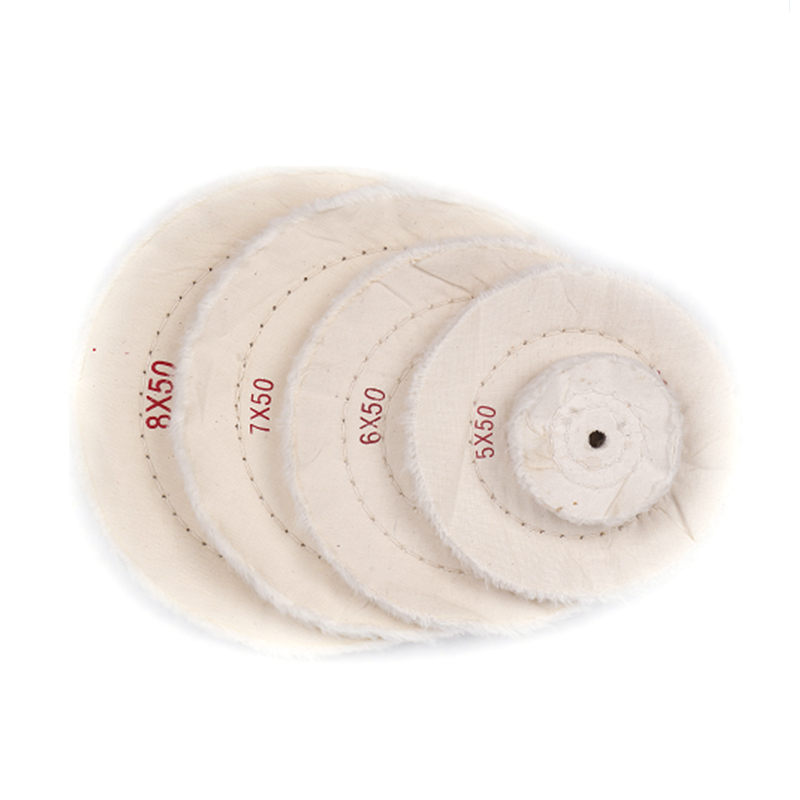
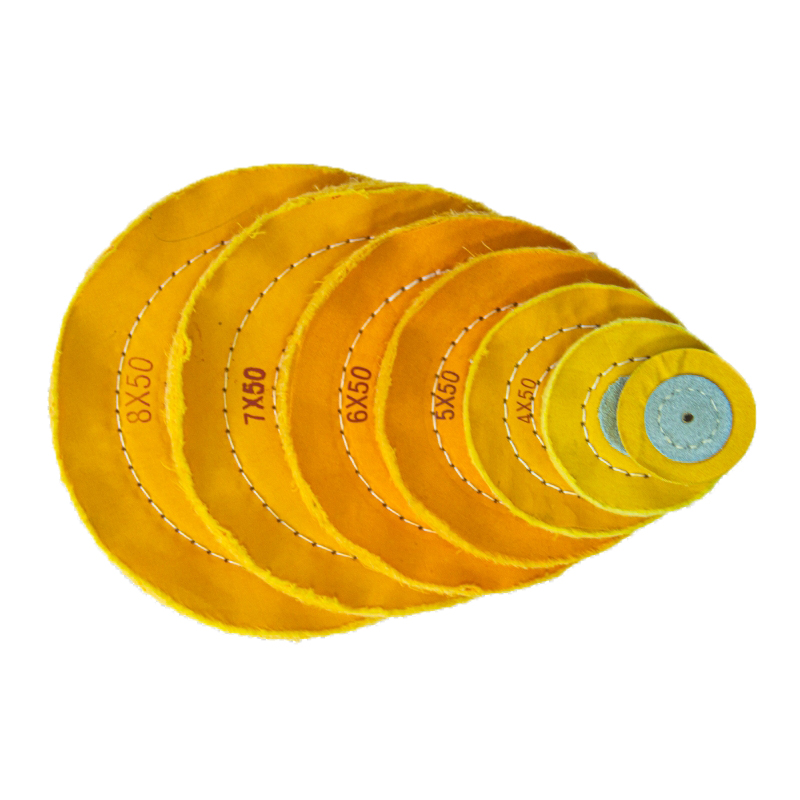
Výber správnej konštrukcie kotúča je prvým rozhodnutím v akejkoľvek špecifikácii leštiacich materiálov. V tabuľke nižšie sú zhrnuté najbežnejšie typy kolies a ich odporúčané prípady použitia.
| Typ kolesa | Materiál | Najlepšia aplikácia | Typická zložená trieda |
|---|---|---|---|
| Sisalové koleso | Prírodné sisalové vlákno | Ťažké rezanie na oceli, odliatkoch zo železa | Hrubá / stredná rezacia zmes |
| Špirálové šité plátno | Bavlnený mušelín, šité vrstvy | Medzirezy na mosadz, hliník | Stredná rezná zmes |
| Voľná skladacia látka | Mäkká bavlna, voľná konštrukcia | Finálne farebné leštenie, zrkadlový povrch | Jemná povrchová úprava / farebná zmes |
| Plstené koleso | Stlačená vlnená plsť | Optické plochy, presné ploché diely | Ultra jemná leštiaca zmes |
Formulácia a výber leštiacej zmesi
Leštiaci prostriedok pozostáva z brúsnych častíc (typicky oxid hlinitý, oxid chrómu alebo karbid kremíka), spojivo (masť, vosk alebo základ rozpustný vo vode) a výkonné prísady, ktoré kontrolujú tvorbu tepla a mazanie povrchu počas rezania. Veľkosť abrazívnych častíc – meraná v mikrónoch – priamo určuje úroveň odstránenia povrchových škrabancov a konečnú dosiahnuteľnú hodnotu Ra.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd., založená v roku 2016, sa venuje výskumu, vývoju a inovácii leštiacich zmesí a súvisiacich leštiacich materiálov prispôsobených pre globálny výrobný priemysel. Prostredníctvom neustálych investícií do procesov – vrátane zavedenia plne automatických konzervárenských výrobných liniek v roku 2020 – spoločnosť zaisťuje konzistenciu brúsneho materiálu medzi jednotlivými dávkami, čo priamo znižuje odchýlky v povrchovej úprave na veľkoobjemových výrobných linkách.
Pre prispôsobenie substrátu platí všeobecné pravidlo: tvrdšie kovy vyžadujú tvrdšie brúsivá pri nižších rýchlostiach zatiaľ čo mäkké neželezné kovy (hliník, mosadz, meď) dosahujú lepšie výsledky s mäkšími brúsnymi triedami pri strednej rýchlosti, aby sa zabránilo naberaniu materiálu na povrchu kotúča.
Často kladené otázky
Q1: Môžem použiť to isté leštiaca zmes na rôzne kovy?
Nie spoľahlivo. Každý kovový substrát má inú tvrdosť a tepelnú citlivosť. Zmes formulovaná pre nehrdzavejúcu oceľ obsahuje tvrdšie abrazívne častice, ktoré môžu poškriabať mäkký hliník a zanechať zvyšky v póroch mosadze. V prípade liniek na výrobu zmiešaných materiálov používajte zlúčeniny špecifické pre substrát a pre každý materiál vyhradzujte samostatné leštiace kotúče, aby ste zabránili krížovej kontaminácii.
Q2: Ako zistím, kedy je potrebné vymeniť leštiaci kotúč?
Medzi kľúčové indikátory patrí: znížená rýchlosť rezania (dlhší čas cyklu pre rovnaký cieľ Ra), viditeľné zasklenie povrchu kotúča, kde sa zmes už nezaťažuje správne, nerovnomerná povrchová úprava obrobku alebo merateľné zmenšenie priemeru kotúča o viac ako 20 % pôvodnej veľkosti. Zasklené kolesá sa niekedy dajú obnoviť zhrabaním povrchu orovnávačom kolies, ale silne opotrebované kolesá by sa mali radšej vymeniť, ako opakovane upravovať.
Q3: Aký je rozdiel medzi reznou zmesou a zmesou na konečnú úpravu?
A rezná zmes obsahuje hrubšie abrazívne častice (zvyčajne v rozsahu 20–80 mikrónov) určené na rýchle odstránenie škrabancov, stôp po obrábaní a oxidácie. A dokončovacia zmes (tiež nazývaná farba alebo leštiaca zmes) používa oveľa jemnejšie častice (pod 10 mikrónov) na zjemnenie povrchu, ktorý zanechá fáza rezania, do zrkadlového alebo vysoko lesklého povrchu. Použitie iba dokončovacej zmesi na silne poškriabaný povrch neprinesie zrkadlový výsledok – fázu rezania nemožno preskočiť.
Q4: Sú vo vode rozpustné leštiace zmesi vhodné pre automatizované výrobné linky?
Áno, a sú čoraz viac preferované pre automatizované linky z dôvodu jednoduchšieho čistenia dielov, nižších emisií VOC a kompatibility so systémami následného čistenia na báze vody. Kompromisom je o niečo kratšia životnosť zmesi na kolese v porovnaní s formuláciami na báze vosku v prostrediach s nízkou vlhkosťou. Pre veľkoobjemové automatizované leštenie sa odporúčajú vo vode rozpustné leštiace zmesi s prísadami proti korózii, aby sa zabránilo bleskovej hrdzi na železných podkladoch medzi fázami spracovania a umývania.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. sa špecializuje na výskum a vývoj a výrobu leštidiel, leštiaceho vosku, kvapalných leštidiel a kovovej leštiacej pasty.
Klasifikácia
Kontaktné informácie
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - č. 9, Xiaodongjiaqiao, mesto Jishigang, okres Haishu, mesto Ningbo, provincia Zhejiang, Čína
Zostaňte v kontakte
Copyright © Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. Prispôsobené leštiace koleso Továreň na leštiacu zmes Všetky práva vyhradené.