Zirkónový oxid hlinitý a keramické brúsne pásy sú vo všeobecnosti najlepšie pre kov, ale lamelové kotúče často prekonávajú pásy na zakrivených alebo nerovných povrchoch
Pre väčšinu kovoobrábacích úloh a zirkónový oxid hlinitý alebo keramický brúsny pás poskytuje najrýchlejší úber materiálu a najdlhšiu životnosť ocele, nehrdzavejúcej ocele a hliníka. Nie vždy sú však brúsne pásy tým správnym nástrojom pre každú prácu. Ak má obrobok zvary, krivky, hrany alebo profilované povrchy, a klapkové koleso často prekonáva plochý pás, pretože jeho prekrývajúce sa brúsne lamely sa prispôsobujú nepravidelným tvarom, pričom stále poskytujú konzistentný úber materiálu. Zvyšok tejto príručky sa zaoberá typmi brúsneho zrna, výberom zrna a špecifickými situáciami, v ktorých prechod z remeňa na lamelový kotúč poskytuje lepšiu povrchovú úpravu za kratší čas.
Prečo je typ brúsneho zrna dôležitejší ako značka pásu
Jediným najväčším faktorom určujúcim, ako dobre sa brúsny pás správa na kov, je abrazívny minerál viazaný na jeho povrch, nie podkladový materiál alebo celková kvalita konštrukcie pásu. Rôzne typy zŕn sa lámu a samobrúsia rôznymi rýchlosťami, čo priamo ovplyvňuje rýchlosť rezania a životnosť pásu pri obrábaní ocele, nehrdzavejúcej ocele alebo neželezných kovov.
Zirconia Alumina
Zrno oxidu zirkoničitého sa neustále láme a odhaľuje čerstvé rezné hrany, vďaka čomu sa dobre hodí na ťažké odstraňovanie materiálu z uhlíkovej ocele a nehrdzavejúcej ocele. Typicky vydrží podstatne dlhšie ako štandardný oxid hlinitý pod silným tlakom, čo z neho robí bežnú prvú voľbu pri brúsení zvarov a silnom odhrotovaní.
Keramický oxid hlinitý
Keramické zrno je skonštruované na mikrokryštalickej úrovni, aby sa nepretržite samobrúsilo, čo mu dáva najdlhšiu životnosť z bežných typov zŕn a najlepší výkon pri vysokej teplote vznikajúcej pri agresívnom brúsení kovov. Stojí to viac na jeden pás, ale často znižuje celkové výdavky na brúsne materiály počas výrobného cyklu, pretože sa spotrebuje menej pásov.
Oxid hlinitý
Štandardný oxid hlinitý je najekonomickejšia možnosť a funguje primerane pri brúsení kovov s ľahkým zaťažením, dokončovacích pasoch a mäkších kovoch, ako je hliník alebo mosadz, kde nie je prioritou agresívny úber materiálu.
Prispôsobenie zrnitosti kovoobrábacej fáze
Výber správneho poradia zŕn zabraňuje strate času a znižuje riziko zanechania viditeľných škrabancov, ktorých odstránenie si vyžaduje dodatočné dokončovacie prechody. Väčšina kovoobrábacích dielní postupuje skôr cez postup od hrubej k jemnej, než aby skočila priamo k jemnej zrnitosti.
- Hrubé zrno, približne 36 až 60, rýchlo odstraňuje zvary, okuje a ťažké povrchové chyby.
- Stredná zrnitosť, približne 80 až 120, spája stopy po brúsení a pripravuje povrch na konečnú úpravu.
- Jemná zrnitosť, približne 150 až 240, vytvára hladký povrch predleštenia pripravený na náter alebo konečné leštenie.
Preskočenie viac ako jedného kroku zrnitosti v tomto postupe zvyčajne zanecháva hlboké ryhy z hrubšieho priechodu, ktoré sú stále viditeľné pod jemnejším, čo si vynúti prepracovanie, ktoré stojí viac času ako sledovanie celej sekvencie.
Porovnanie bežných možností brúsneho materiálu pri obrábaní kovov
Nasledujúca tabuľka porovnáva typické výkonové charakteristiky medzi typmi brusiva, ktoré sa najčastejšie používajú na kov, vrátane tých, kde je ideálny brúsny pás a kde prechod na lamelový kotúč poskytuje lepší výsledok.
Keď a Klapkové koleso Je to lepšia voľba ako brúsny pás
Brúsny pás funguje najlepšie na plochom alebo jemne zakrivenom materiáli, ktorý je pridržiavaný na konzistentnom kontaktnom kotúči alebo doske. Keď sa geometria obrobku stane nepravidelnou, a klapkové koleso zvyčajne poskytuje rovnomernejší povrch, pretože jeho jednotlivo namontované brúsne klapky sa ohýbajú nezávisle, aby sledovali obrysy, krivky rúr a zvárané spoje, ktoré pevný pás nemôže dosiahnuť rovnomerne.
Miešanie zvarov na okrúhlom alebo nepravidelnom polotovare
Na okrúhlych rúrach, potrubných tvarovkách a odlievaných komponentoch sa flexibilné klapky klapkového kolesa ovinú okolo zakrivenia a hladko premiešajú zvarové húsenice bez plochých miest, ktoré môže pás zanechať na zaoblených povrchoch.
Odstraňovanie hrán a rohov
Ostré hrany a rohy je ťažké rovnomerne brúsiť pásom bez toho, aby ste ich nerovnomerne zaoblili alebo vyryli okolitý povrch. Jednotlivé klapky lamelového kolesa poskytujú kontrolovanejšie a konzistentnejšie lámanie hrán.
Znížené hromadenie tepla na tenkom plechu
Pretože len malá časť lamelového kotúča je v každom okamihu v kontakte s povrchom, generuje menej koncentrovaného tepla ako remeň, ktorý beží pod neustálym celoplošným kontaktom, čím sa znižuje riziko deformácie alebo odfarbenia tenkého plechu počas dokončovacích prechodov.
Konštrukcia lamelového kolesa a možnosti zrnitosti
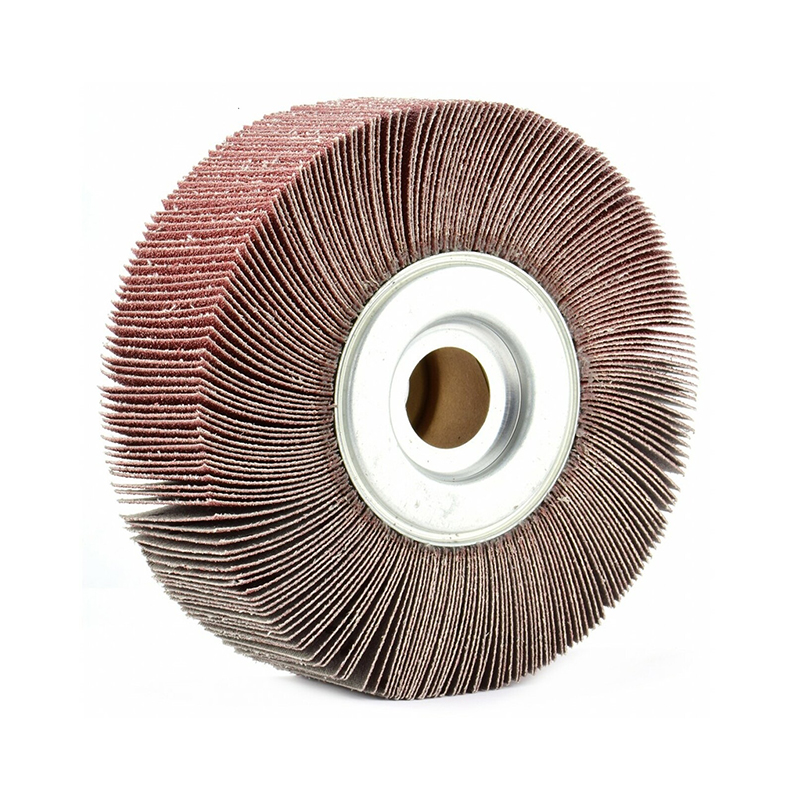
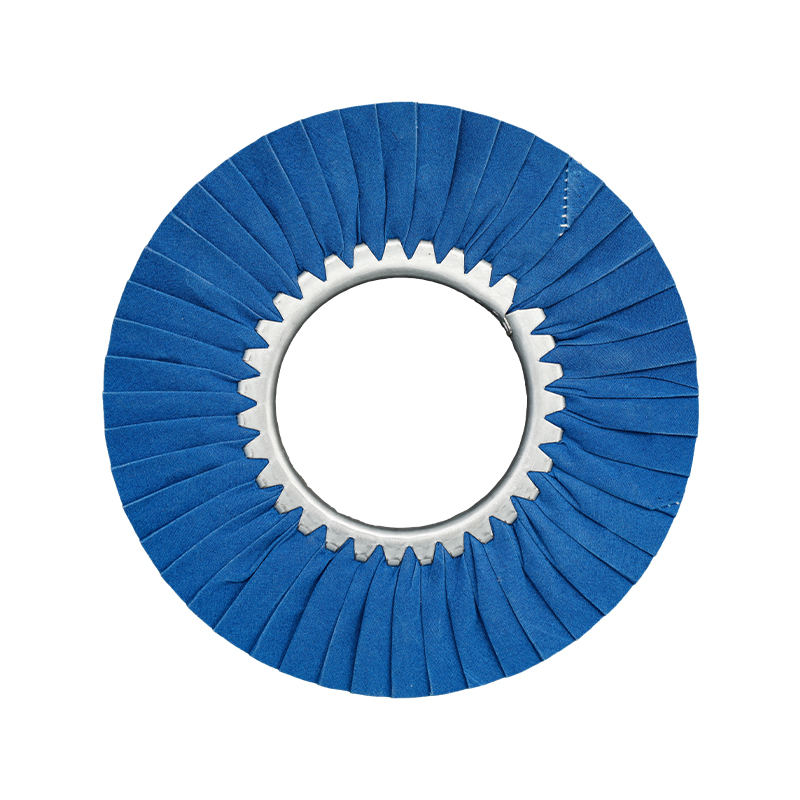
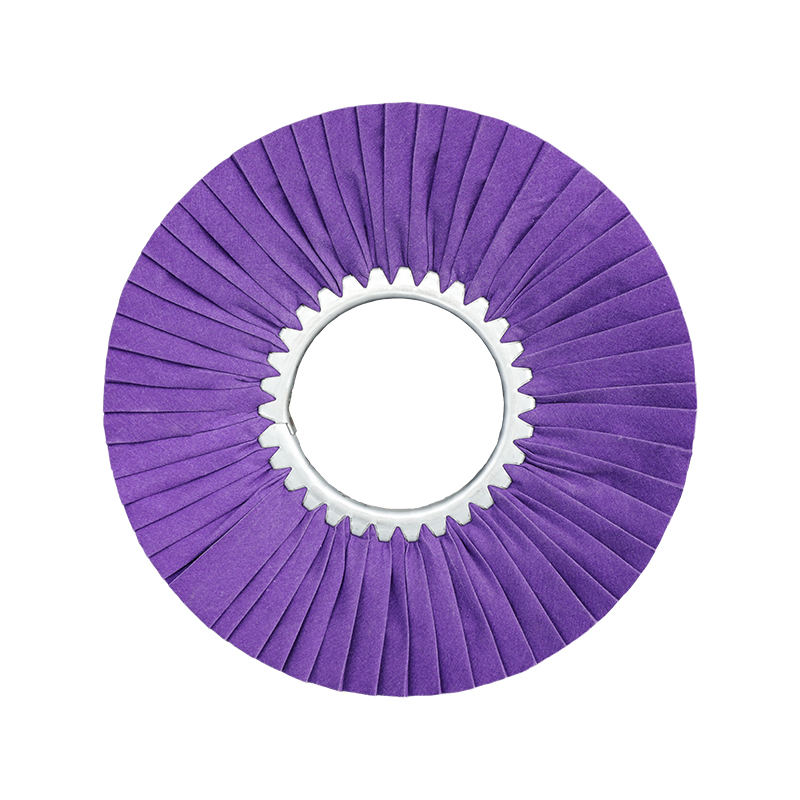
A klapkové koleso pozostáva z prekrývajúcich sa brúsnych plátkov namontovaných radiálne okolo centrálneho náboja alebo drieku. Keď sa vonkajšie lamely počas používania opotrebúvajú, pod nimi je neustále odkrytý čerstvý brúsny materiál, ktorý udržuje rezný výkon konzistentný počas väčšiny životnosti kotúča, a nie prudko klesať pri opotrebovaní povrchu, ako to často robí opotrebovaný brúsny pás.
- Hrubé lamelové kotúče so zrnitosťou približne 40 až 60 zvládajú počiatočné brúsenie zvarov a odstraňovanie ťažkých okují.
- Stredne lamelové kotúče, zrnitosť okolo 80 až 120, po hrubom brúsení zmiešajú a vyhladia povrchy.
- Jemné lamelové kotúče so zrnitosťou 180 až 320 pripravia kov na leštenie alebo nanášanie povlaku.
- Lamelové kotúče sú dostupné v plochých, vretenových a nenamontovaných diskových formátoch, aby sa hodili do uhlových brúsok, stolových brúsok a vŕtačiek.
Praktické tipy na dlhšiu životnosť brúsneho materiálu na kov
Bez ohľadu na to, či obchod používa bežecké pásy alebo lamelové kotúče, niekoľko prevádzkových návykov neustále predlžuje životnosť brúsneho materiálu a zlepšuje kvalitu povrchovej úpravy kovu.
Kontrolný kontaktný tlak
Použitie nadmerného tlaku úmerne nezrýchľuje úber materiálu, ale hlavne vytvára teplo a urýchľuje opotrebenie. Ak necháte brúsne zrno vykonávať rezanie pri miernom, konzistentnom tlaku, dosiahnete rovnomernejší povrch a dlhšiu životnosť produktu.
Prispôsobte rýchlosť materiálu
Príliš rýchly chod abrazíva na mäkšie kovy, ako je hliník, môže spôsobiť zaťaženie, kde kovové častice upchajú brúsny povrch a znížia účinnosť rezania. Mierne zníženie rýchlosti na mäkších zliatinách zvyčajne zlepšuje povrchovú úpravu aj životnosť brúsneho materiálu.
Udržujte prácu v pohode
Pravidelné prestávky, aby sa obrobok ochladil, zabraňuje tepelným zmenám farby na nehrdzavejúcej oceli a znižuje možnosť deformácie tenkého plechu počas dlhších dokončovacích prác.
Výber medzi brúsnym pásom a lamelovým kotúčom pre váš projekt
Stručne povedané, brúsny pás z oxidu zirkoničitého a hlinitého alebo keramického brúsneho pásu zostáva najsilnejšou voľbou pre plochý povrch, veľkoobjemový úber kovu, zatiaľ čo klapkové koleso je vo všeobecnosti lepším nástrojom vždy, keď obrobok obsahuje krivky, hrany, zvary alebo tenký materiál citlivý na teplo. Mnoho kovoobrábacích dielní má po ruke oba formáty brúsneho materiálu a vyberá si medzi nimi na základe špecifickej geometrie každej úlohy, namiesto toho, aby sa spoliehalo na jeden typ brúsneho materiálu pre každú úlohu.
Pri porovnávaní dodávateľov brúsnych pásov a lamelových kotúčov sa oplatí skontrolovať, či je jasne špecifikovaný typ brúsneho zrna, hustota lamely a podkladový materiál, pretože tieto detaily určujú skutočný rezný výkon oveľa spoľahlivejšie ako samotná cena. Výrobca, ktorý ponúka obe produktové rady vedľa seba, uľahčuje prispôsobenie správneho formátu brúsneho materiálu každej fáze kovoobrábacieho projektu bez zmeny dodávateľa.